Каталог ZCC-CT фрезы монолитные - страница 119
Навигация
 Каталог ZCC-CT оснастка
 Каталог ZCC-CT фрезы со сменными пластинами
 Каталог ZCC-CT сверла со сменными пластинами
 Каталог ZCC-CT токарная обработка
 Каталог ZCC-CT сверла монолитные
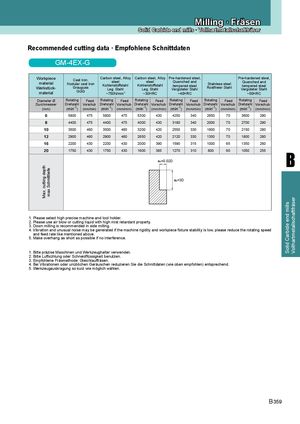
Recommended cutting data · Empfohlene Schnittdaten
GM-4EX-G
| Workpiece material Werkstück- material | Cast Nodular Grau GG | iron, cast iron guss G | Carbon s st ~750 Kohlens Leg. | teel,Alloy eel N/mm 2 toffstahl Stahl | Carbon s st ~30 Kohlen Leg. | teel,Alloy eel HRC stoffstahl Stahl | Pre-harde Quench temper ~40 Vergütet | ned steel, ed and ed steel HRC er Stahl | Stainle Rostfrei | ss steel er Stahl | Pre-harde Quenc temper ~50 Vergüte | ned steel, hed and ed steel HRC ter Stahl |
| Diameter Ø (mm) Durchmesser | Rotating (min-1) Drehzahl | Feed (mm/min) Vorschub | Rotating (min-1) Drehzahl | Feed (mm/min) Vorschub | Rotating (min-1) Drehzahl | Feed (mm/min) Vorschub | Rotating (min-1) Drehzahl | Feed (mm/min) Vorschub | Rotating (min-1) Drehzahl | Feed (mm/min) Vorschub | Rotating (min-1) Drehzahl | Feed (mm/min) Vorschub |
| 6 | 5800 | 475 | 5800 | 475 | 5300 | 430 | 4250 | 340 | 2650 | 70 | 3600 | 290 |
| 8 | 4400 | 475 | 4400 | 475 | 4000 | 430 | 3180 | 340 | 2000 | 70 | 2700 | 290 |
| 10 | 3500 | 460 | 3500 | 460 | 3200 | 420 | 2550 | 330 | 1600 | 70 | 2150 | 280 |
| 12 | 2900 | 460 | 2900 | 460 | 2650 | 420 | 2120 | 330 | 1350 | 70 | 1800 | 280 |
| 16 | 2200 | 430 | 2200 | 430 | 2000 | 390 | 1590 | 315 | 1000 | 65 | 1350 | 260 |
| 20 | 1750 | 430 | 1750 | 430 | 1600 | 385 | 1270 | 310 | 800 | 60 | 1050 | 255 |
| Max. cutting depth max Schnitttiefe | ae=0.0 | 2D ap=3D |
1. Please select high precise machine and tool holder. 2. Please use air blow or cutting liquid with high mist retardant property. 3. Down milling is recommended in side milling. 4. Vibration and unusual noise may be generated if the machine rigidity and workpiece fixture stability is low, please reduce the rotating speed and feed rate like mentioned above. 5. Make overhang as short as possible if no interference.
1. Bitte präzise Maschinen und Werkzeughalter verwenden. 2. Bitte Luftkühlung oder Schneidflüssigkeit benutzen. 3. Empfohlene Fräsmethode: Gleichlauffräsen. 4. Bei Vibrationen oder unüblichen Geräuschen reduzieren Sie die Schnittdaten (wie oben empfohlen) entsprechend. 5. Werkzeugauskragung so kurz wie möglich wählen.