Общий каталог Sumitomo 2018 - 2019 - страница 566
Навигация
 Общий каталог Sumitomo 2012
 Каталог Sumitomo резьбонарезной инструмент
 Каталог Sumitomo пластины с режущей кромкой-моноалмаз Sumicristal
 Каталог Sumitomo инструмент для обработки канавок
 Общий каталог Sumitomo 2019 - 2020
 Каталог Sumitomo запасные части
- Pages 3-6_CS6_EN_web
- A 1-20 insert selection EN_web
- B 1-14 grades_EN_web
- C01-17 inserts intro pages_EN_web
- C18-56 negative inserts_EN_web
- C57-86 positive inserts_EN_web
- D 1-46 tool holders_EN_web
- E 1-24 boring bars_EN_web
- F 1-48 grooving_thread tools_EN_web
- G 1-54 milling cutters_EN_web
- H 1-48 insert type endmills_EN_web
- J 1-24 new endmills_EN_web
- J 25-50 endmills_EN_web
- K 1-46 Multi-Drills_EN_web
- K 47-76 Multi-Drills_EN_web
- L 1-28 cbn_pcd grades_EN_web
- M 1-34 cbn_pcd inserts_EN_web
- M 35-56 SHM tools_EN_web
- N1-24 technical guidance_EN_web
- P 1-8 spare parts_neu_EN_web
- P 9-22 index_notes_EN_web
Basics of Endmilling
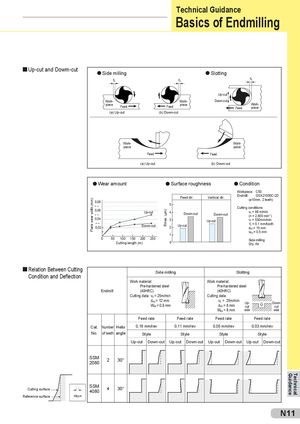
Up-cut and Dowm-cut
l Side milling l Slotting
f f f t
t t
Up-cut
| Work- | Work- | Down-cut | |
| piece | piece | Work- |
Feed Feed Feed piece
(a) Up-cut (b) Down-cut
Work- Workpiece piece Feed Feed (a) Up-cut (b) Down-cut
| l Wear amount | l Surface roughness | l Condition |
| Workpiece: C50 |
| Feed dir. | Vertical dir. | Endmill: | GSX21000C-2D | |||
| 0,08 | (ø10mm, 2 teeth) | |||||
| -- -- | 5 -- | |||||
| Cutting conditions: |
0,06 Up-cut 4 -- v = 88 m/min
| -- -- | Down-cut | Down-cut | c | ||
| (n = 2.800 min-1) | |||||
| 0,04 | 3 -- | Up-cut | v = 530mm/min | ||
| -- -- | f |
Down-cut Up-cut f t = 0,1 mm/tooth
| 0,02 -- | 2 -- | d | = 15 mm |
| oc |
| -- | w | = 0,5 mm | |
| 1 -- | oc | ||
| 0 50 100 150 200 250lllll | |||
| Side milling |
Cutting length (m) 0 Dry, Air
Relation Between Cutting
| Condition and Deflection | Side milling | Slotting | ||||
| Work material: | Work material: | |||||
| Pre-hardened steel | Pre-hardened steel |
| Endmill | (40HRC) | (40HRC) | |
| Cutting data: v = 25m/min | Cutting data: | ||
| c |
| d | = 12 mm | v | = 25m/min | |||
| oc | c | Up- | Down- | |||
| W | = 0,8 mm | d | = 8 mm | |||
| oc | oc | cut | cut | |||
| Woc = 8 mm | side | side |
| Feed rate | Feed rate | Feed rate | Feed rate | |||||||
| Cat. | Number Helix | 0,16 mm/rev | 0,11 mm/rev | 0,05 mm/rev | 0,03 mm/rev | |||||
| No. | of teeth | angle | Style | Style | Style | Style |
| Up-cut Down-cut | Up-cut Down-cut | Up-cut Down-cut | Up-cut Down-cut | |
| SSM |
2080 2 30°
SSM
Cutting surface 4080 4 30°
Reference surface