Общий каталог SGS 2018 - страница 72
Навигация
 Каталог SGS шестизубые фрезы T-carb
 Каталог SGS микро инструмент 2021
 Каталог SGS фрезы для алюминия S-carb
 Каталог SGS высокопроизводительные черновые фрезы
 Каталог SGS инструмент для обработки алюминия
 Общий каталог SGS 2015 на русском
Ap
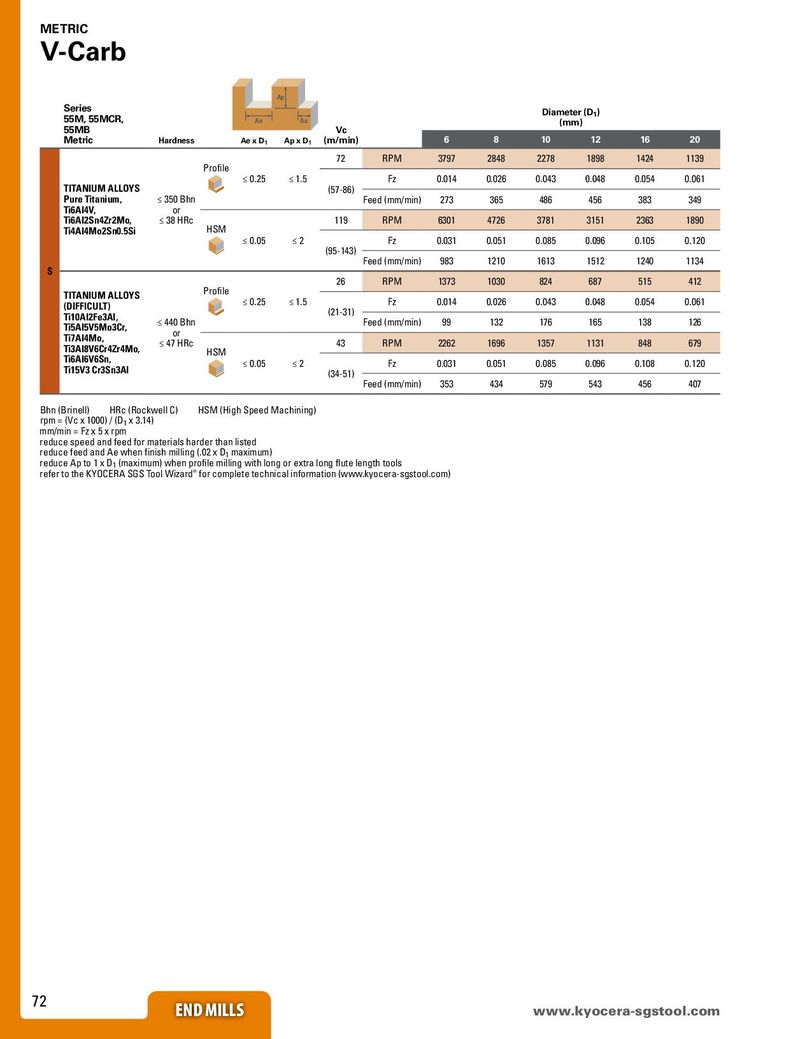
| Series 55M, 55MCR, 55MB | Ae | Ae | Vc | Diame (m | ter (D1) m) | |||||||
| Metric | Hardness | Ae x D1 | Ap x D1 | (m/min) | 6 | 8 | 10 | 12 | 16 | 20 | ||
| Profile | 72 | RPM | 3797 | 2848 | 2278 | 1898 | 1424 | 1139 | ||||
| TITANIUM ALLOYS | ≤ 0.25 | ≤ 1.5 | (57-86) | Fz | 0.014 | 0.026 | 0.043 | 0.048 | 0.054 | 0.061 | ||
| Pure Titanium, Ti6Al4V | ≤ 350 Bhn | Feed (mm/min) | 273 | 365 | 486 | 456 | 383 | 349 | ||||
| , | or | |||||||||||
| Ti6Al2Sn4Zr2Mo, Ti4Al4M2S05Si | ≤ 38 HRc | HSM | 119 | RPM | 6301 | 4726 | 3781 | 3151 | 2363 | 1890 | ||
| on. | ≤ 0.05 | ≤ 2 | 95143 | Fz | 0.031 | 0.051 | 0.085 | 0.096 | 0.105 | 0.120 | ||
| (-) | ||||||||||||
| S | Feed (mm/min) | 983 | 1210 | 1613 | 1512 | 1240 | 1134 | |||||
| Pfil | 26 | RPM | 1373 | 1030 | 824 | 687 | 515 | 412 | ||||
| TITANIUM ALLOYS (DIFFICULT) | roe | ≤ 0.25 | ≤ 1.5 | (21-31) | Fz | 0.014 | 0.026 | 0.043 | 0.048 | 0.054 | 0.061 | |
| Ti10Al2Fe3Al, Ti5Al5V5Mo3Cr, | ≤ 440 Bhn | Feed (mm/min) | 99 | 132 | 176 | 165 | 138 | 126 | ||||
| Ti7Al4Mo, Ti3Al8V6Cr4Zr4Mo, | or ≤ 47 HRc | HSM | 43 | RPM | 2262 | 1696 | 1357 | 1131 | 848 | 679 | ||
| Ti6Al6V6Sn, Ti15V3 Cr3Sn3Al | ≤ 0.05 | ≤ 2 | (3451) | Fz | 0.031 | 0.051 | 0.085 | 0.096 | 0.108 | 0.120 | ||
| - | Feed (mm/min) | 353 | 434 | 579 | 543 | 456 | 407 |
Bhn (Brinell) HRc (Rockwell C) HSM (High Speed Machining) rpm = (Vc x 1000) / (D1 x 3.14) mm/min = Fz x 5 x rpm reduce speed and feed for materials harder than listed reduce feed and Ae when finish milling (.02 x D1 maximum) reduce Ap to 1 x D1 (maximum) when profile milling with long or extra long flute length tools refer to the KYOCERA SGS Tool Wizard® for complete technical information (www.kyocera-sgstool.com)