Общий каталог SGS 2018 - страница 57
Навигация
 Каталог SGS шестизубые фрезы T-carb
 Каталог SGS микро инструмент 2021
 Каталог SGS фрезы для алюминия S-carb
 Каталог SGS высокопроизводительные черновые фрезы
 Каталог SGS инструмент для обработки алюминия
 Общий каталог SGS 2015 на русском
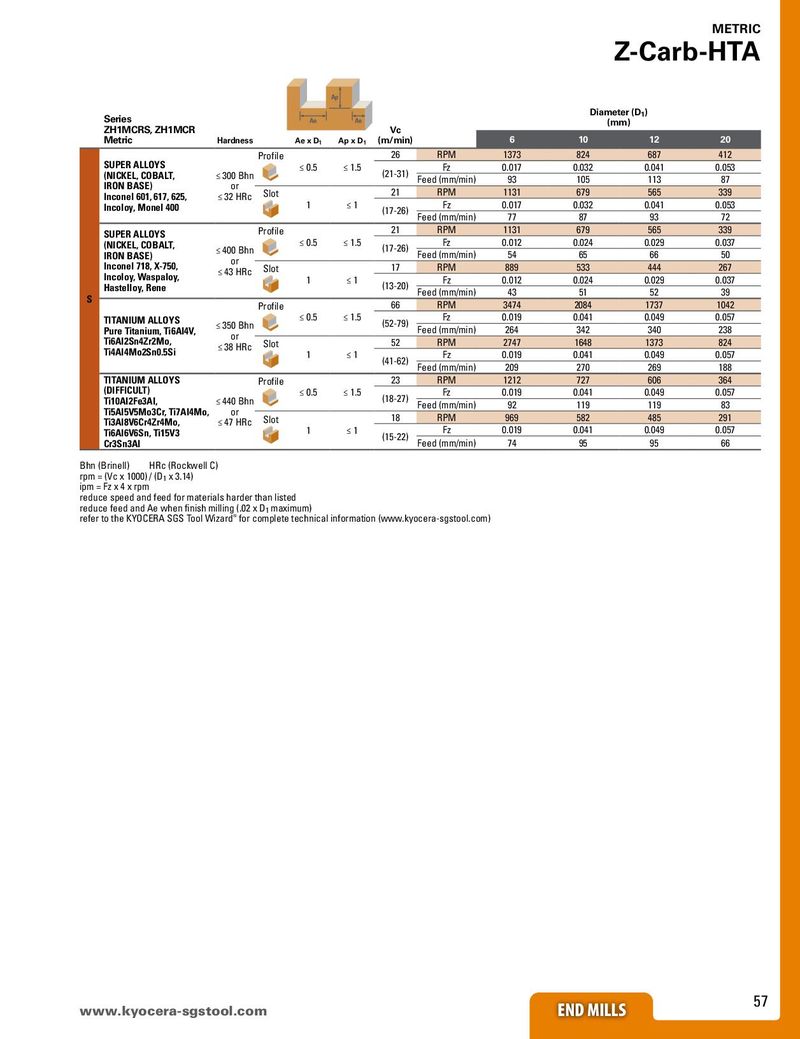
| Series ZH1MCRS, ZH1MCR | Ae | Ap Ae | Vc | Diame (m | ter (D1) m) | |||||
| Metric | Hardness | Ae x D1 | Ap x D1 | (m/min) | 6 | 10 | 12 | 20 | ||
| Profile | 26 | RPM | 1373 | 824 | 687 | 412 | ||||
| SUPER ALLOYS | ≤ 0.5 | ≤ 1.5 | (2131) | Fz | 0.017 | 0.032 | 0.041 | 0.053 | ||
| (NICKEL, COBALT, IRON BASE) | ≤ 300 Bhn | - | Feed(mm/min) | 93 | 105 | 113 | 87 | |||
| Inconel 601, 617, 625, | or ≤ 32 HRc | Slot | 21 | RPM | 1131 | 679 | 565 | 339 | ||
| Incoloy, Monel 400 | 1 | ≤ 1 | (17-26) | Fz | 0.017 | 0.032 | 0.041 | 0.053 | ||
| Feed(mm/min) | 77 | 87 | 93 | 72 | ||||||
| SUPER ALLOYS | Profile | 21 | RPM | 1131 | 679 | 565 | 339 | |||
| (NICKEL, COBALT, | ≤ 0.5 | ≤ 1.5 | (17-26) | Fz | 0.012 | 0.024 | 0.029 | 0.037 | ||
| IRON BASE) | ≤ 400 Bhn | Feed(mm/min) | 54 | 65 | 66 | 50 | ||||
| Inconel 718, X-750, | or ≤ 43 HRc | Slot | 17 | RPM | 889 | 533 | 444 | 267 | ||
| Incoloy, Waspaloy, | 1 | ≤ 1 | (13-20) | Fz | 0.012 | 0.024 | 0.029 | 0.037 | ||
| S Hastelloy, Rene | Feed(mm/min) | 43 | 51 | 52 | 39 | |||||
| Profile | 66 | RPM | 3474 | 2084 | 1737 | 1042 | ||||
| TITANIUM ALLOYS | ≤ 0.5 | ≤ 1.5 | (52-79) | Fz | 0.019 | 0.041 | 0.049 | 0.057 | ||
| Pure Titanium, Ti6Al4V, | ≤ 350 Bhn | Feed(mm/min) | 264 | 342 | 340 | 238 | ||||
| Ti6Al2Sn4Zr2Mo, | or ≤ 38 HRc | Slot | 52 | RPM | 2747 | 1648 | 1373 | 824 | ||
| Ti4Al4Mo2Sn0.5Si | 1 | ≤ 1 | (4162) | Fz | 0.019 | 0.041 | 0.049 | 0.057 | ||
| - | Feed(mm/min) | 209 | 270 | 269 | 188 | |||||
| TITANIUM ALLOYS | Profile | 23 | RPM | 1212 | 727 | 606 | 364 | |||
| (DIFFICULT) | ≤ 0.5 | ≤ 1.5 | 1827 | Fz | 0.019 | 0.041 | 0.049 | 0.057 | ||
| Ti10Al2Fe3Al, | ≤ 440 Bhn | (-) | Feed(mm/min) | 92 | 119 | 119 | 83 | |||
| Ti5Al5V5Mo3Cr, Ti7Al4Mo, Ti3Al8V6Cr4Zr4Mo | or ≤ 47 HRc | Slot | 18 | RPM | 969 | 582 | 485 | 291 | ||
| , Ti6Al6V6Sn, Ti15V3 | 1 | ≤ 1 | (15-22) | Fz | 0.019 | 0.041 | 0.049 | 0.057 | ||
| Cr3Sn3Al | Feed(mm/min) | 74 | 95 | 95 | 66 |
HIGH TEMP ALLOYS Bhn (Brinell) HRc (Rockwell C) rpm = (Vc x 1000) / (D x 3.14) 1 TITANIUM ipm = Fz x 4 x rpm reduce speed and feed for materials harder than listed reduce feed and Ae when finish milling (.02 x D maximum) 1 refer to the KYOCERA SGS Tool Wizard® for complete technical information (www.kyocera-sgstool.com)
HIGH TEMP ALLOYS TITANIUM