Общий каталог SGS 2015 на русском - страница 82
Навигация
 Каталог SGS высокопроизводительные черновые фрезы
 Каталог SGS микро инструмент 2021
 Общий каталог SGS 2018
 Каталог SGS инструмент для сверления
 Каталог SGS шестизубые фрезы T-carb
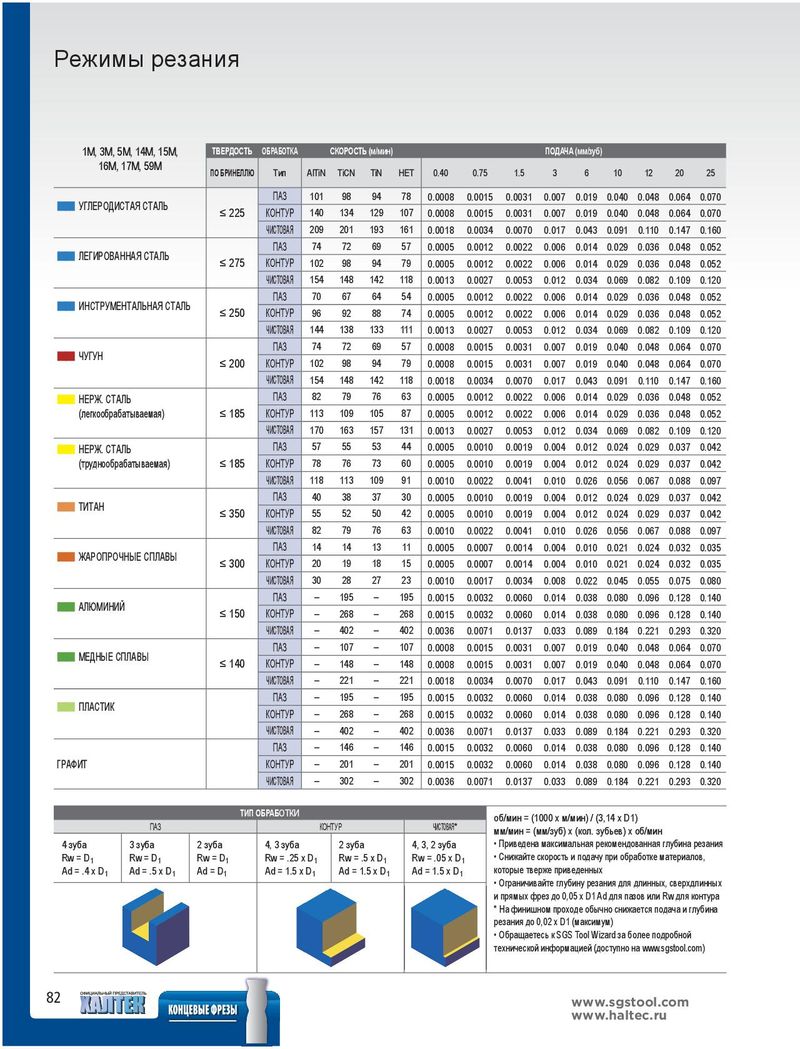
| 1M, 3M, 5M, 14M, 15M, | ТВЕРДОСТЬ | ОБРАБОТКА | СКОРОС | ТЬ(м/мин | ) | ПОДАЧ | А(мм/зуб | ) | |||||||
| 16M, 17M, 59M | ПО БРИНЕЛЛЮ | Тип | AlTiN | TiCN | TiN | НЕТ | 0.40 | 0.75 | 1.5 | 3 | 6 | 10 | 12 | 20 | 25 |
| ПАЗ | 101 | 98 | 94 | 78 | 0.0008 | 0.0015 | 0.0031 | 0.007 | 0.019 | 0.040 | 0.048 | 0.064 | 0.070 | ||
| ■ ■ УГЛЕРОДИСТАЯ СТАЛЬ | ≤ 225 | КОНТУР | 140 | 134 | 129 | 107 | 0.0008 | 0.0015 | 0.0031 | 0.007 | 0.019 | 0.040 | 0.048 | 0.064 | 0.070 |
| ЧИСТОВАЯ | 209 | 201 | 193 | 161 | 0.0018 | 0.0034 | 0.0070 | 0.017 | 0.043 | 0.091 | 0.110 | 0.147 | 0.160 | ||
| ПАЗ | 74 | 72 | 69 | 57 | 0.0005 | 0.0012 | 0.0022 | 0.006 | 0.014 | 0.029 | 0.036 | 0.048 | 0.052 | ||
| ■ ■ ЛЕГИРОВАННАЯ СТАЛЬ | ≤ 275 | КОНТУР | 102 | 98 | 94 | 79 | 0.0005 | 0.0012 | 0.0022 | 0.006 | 0.014 | 0.029 | 0.036 | 0.048 | 0.052 |
| ЧИСТОВАЯ | 154 | 148 | 142 | 118 | 0.0013 | 0.0027 | 0.0053 | 0.012 | 0.034 | 0.069 | 0.082 | 0.109 | 0.120 | ||
| ПАЗ | 70 | 67 | 64 | 54 | 0.0005 | 0.0012 | 0.0022 | 0.006 | 0.014 | 0.029 | 0.036 | 0.048 | 0.052 | ||
| ■ ■ ИНСТРУМЕНТАЛЬНАЯ СТАЛЬ | ≤ 250 | КОНТУР | 96 | 92 | 88 | 74 | 0.0005 | 0.0012 | 0.0022 | 0.006 | 0.014 | 0.029 | 0.036 | 0.048 | 0.052 |
| ЧИСТОВАЯ | 144 | 138 | 133 | 111 | 0.0013 | 0.0027 | 0.0053 | 0.012 | 0.034 | 0.069 | 0.082 | 0.109 | 0.120 | ||
| ПАЗ | 74 | 72 | 69 | 57 | 0.0008 | 0.0015 | 0.0031 | 0.007 | 0.019 | 0.040 | 0.048 | 0.064 | 0.070 | ||
| ■ ■ ЧУГУН | ≤ 200 | КОНТУР | 102 | 98 | 94 | 79 | 0.0008 | 0.0015 | 0.0031 | 0.007 | 0.019 | 0.040 | 0.048 | 0.064 | 0.070 |
| ЧИСТОВАЯ | 154 | 148 | 142 | 118 | 0.0018 | 0.0034 | 0.0070 | 0.017 | 0.043 | 0.091 | 0.110 | 0.147 | 0.160 | ||
| ■ ■НЕРЖ. СТАЛЬ | ПАЗ | 82 | 79 | 76 | 63 | 0.0005 | 0.0012 | 0.0022 | 0.006 | 0.014 | 0.029 | 0.036 | 0.048 | 0.052 | |
| (легкообрабатываемая) | ≤ 185 | КОНТУР | 113 | 109 | 105 | 87 | 0.0005 | 0.0012 | 0.0022 | 0.006 | 0.014 | 0.029 | 0.036 | 0.048 | 0.052 |
| ЧИСТОВАЯ | 170 | 163 | 157 | 131 | 0.0013 | 0.0027 | 0.0053 | 0.012 | 0.034 | 0.069 | 0.082 | 0.109 | 0.120 | ||
| ■ ■НЕРЖ. СТАЛЬ | ПАЗ | 57 | 55 | 53 | 44 | 0.0005 | 0.0010 | 0.0019 | 0.004 | 0.012 | 0.024 | 0.029 | 0.037 | 0.042 | |
| (труднообрабатываемая) | ≤ 185 | КОНТУР | 78 | 76 | 73 | 60 | 0.0005 | 0.0010 | 0.0019 | 0.004 | 0.012 | 0.024 | 0.029 | 0.037 | 0.042 |
| ЧИСТОВАЯ | 118 | 113 | 109 | 91 | 0.0010 | 0.0022 | 0.0041 | 0.010 | 0.026 | 0.056 | 0.067 | 0.088 | 0.097 | ||
| ПАЗ | 40 | 38 | 37 | 30 | 0.0005 | 0.0010 | 0.0019 | 0.004 | 0.012 | 0.024 | 0.029 | 0.037 | 0.042 | ||
| ■ ■ТИТАН | ≤ 350 | КОНТУР | 55 | 52 | 50 | 42 | 0.0005 | 0.0010 | 0.0019 | 0.004 | 0.012 | 0.024 | 0.029 | 0.037 | 0.042 |
| ЧИСТОВАЯ | 82 | 79 | 76 | 63 | 0.0010 | 0.0022 | 0.0041 | 0.010 | 0.026 | 0.056 | 0.067 | 0.088 | 0.097 | ||
| ПАЗ | 14 | 14 | 13 | 11 | 0.0005 | 0.0007 | 0.0014 | 0.004 | 0.010 | 0.021 | 0.024 | 0.032 | 0.035 | ||
| ■ ■ ЖАРОПРОЧНЫЕ СПЛАВЫ | ≤ 300 | КОНТУР | 20 | 19 | 18 | 15 | 0.0005 | 0.0007 | 0.0014 | 0.004 | 0.010 | 0.021 | 0.024 | 0.032 | 0.035 |
| ЧИСТОВАЯ | 30 | 28 | 27 | 23 | 0.0010 | 0.0017 | 0.0034 | 0.008 | 0.022 | 0.045 | 0.055 | 0.075 | 0.080 | ||
| ПАЗ | – | 195 | – | 195 | 0.0015 | 0.0032 | 0.0060 | 0.014 | 0.038 | 0.080 | 0.096 | 0.128 | 0.140 | ||
| ■ ■ АЛЮМИНИЙ | ≤ 150 | КОНТУР | – | 268 | – | 268 | 0.0015 | 0.0032 | 0.0060 | 0.014 | 0.038 | 0.080 | 0.096 | 0.128 | 0.140 |
| ЧИСТОВАЯ | – | 402 | – | 402 | 0.0036 | 0.0071 | 0.0137 | 0.033 | 0.089 | 0.184 | 0.221 | 0.293 | 0.320 | ||
| ПАЗ | – | 107 | – | 107 | 0.0008 | 0.0015 | 0.0031 | 0.007 | 0.019 | 0.040 | 0.048 | 0.064 | 0.070 | ||
| ■ ■ МЕДНЫЕ СПЛАВЫ | ≤ 140 | КОНТУР | – | 148 | – | 148 | 0.0008 | 0.0015 | 0.0031 | 0.007 | 0.019 | 0.040 | 0.048 | 0.064 | 0.070 |
| ЧИСТОВАЯ | – | 221 | – | 221 | 0.0018 | 0.0034 | 0.0070 | 0.017 | 0.043 | 0.091 | 0.110 | 0.147 | 0.160 | ||
| ПАЗ | – | 195 | – | 195 | 0.0015 | 0.0032 | 0.0060 | 0.014 | 0.038 | 0.080 | 0.096 | 0.128 | 0.140 | ||
| ■ ■ПЛАСТИК | КОНТУР | – | 268 | – | 268 | 0.0015 | 0.0032 | 0.0060 | 0.014 | 0.038 | 0.080 | 0.096 | 0.128 | 0.140 | |
| ЧИСТОВАЯ | – | 402 | – | 402 | 0.0036 | 0.0071 | 0.0137 | 0.033 | 0.089 | 0.184 | 0.221 | 0.293 | 0.320 | ||
| ПАЗ | – | 146 | – | 146 | 0.0015 | 0.0032 | 0.0060 | 0.014 | 0.038 | 0.080 | 0.096 | 0.128 | 0.140 | ||
| ГРАФИТ | КОНТУР | – | 201 | – | 201 | 0.0015 | 0.0032 | 0.0060 | 0.014 | 0.038 | 0.080 | 0.096 | 0.128 | 0.140 | |
| ЧИСТОВАЯ | – | 302 | – | 302 | 0.0036 | 0.0071 | 0.0137 | 0.033 | 0.089 | 0.184 | 0.221 | 0.293 | 0.320 |
| Т | ИП ОБРАБОТКИ | ||||
| ПАЗ | КО | НТУР | ЧИСТОВАЯ | ||
| 4 зуба | 3 зуба | 2 зуба | 4, 3 зуба | 2 зуба | 4, 3, 2 зуба |
| Rw = D1 | Rw = D1 | Rw = D1 | Rw = .25 x D1 | Rw = .5 x D1 | Rw = .05 x D1 |
| Ad = .4 x D1 | Ad = .5 x D1 | Ad = D1 | Ad = 1.5 x D1 | Ad = 1.5 x D1 | Ad = 1.5 x D1 |
- Ограничивайте глубину резания для длинных, сверхдлинных
и прямых фрез до 0,05 x D1 Ad для пазов или Rw для контура * На финишном проходе обычно снижается подача и глубина резания до 0,02 x D1 (максимум)
- Обращаетесь к SGS Tool Wizard за более подробной
технической информацией (доступно на www.sgstool.com)