Общий каталог SGS 2015 на русском - страница 81
Навигация
 Каталог SGS высокопроизводительные черновые фрезы
 Каталог SGS микро инструмент 2021
 Общий каталог SGS 2018
 Каталог SGS инструмент для сверления
 Каталог SGS шестизубые фрезы T-carb
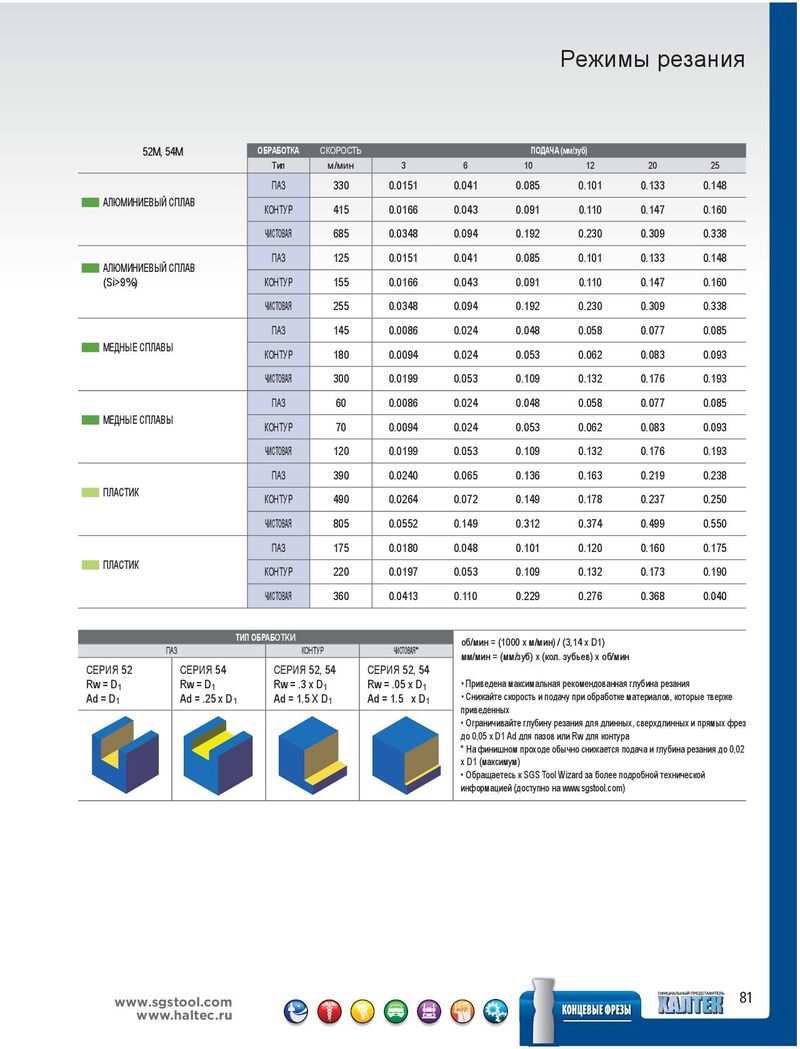
| 52M, 54M | ОБРАБОТКА | СКОРОСТЬ | ПОДАЧА | (мм/зуб) | ||||
| Тип | м/мин | 3 | 6 | 10 | 12 | 20 | 25 | |
| ПАЗ | 330 | 0.0151 | 0.041 | 0.085 | 0.101 | 0.133 | 0.148 | |
| ■ ■ АЛЮМИНИЕВЫЙ СПЛАВ | КОНТУР | 415 | 0.0166 | 0.043 | 0.091 | 0.110 | 0.147 | 0.160 |
| ЧИСТОВАЯ | 685 | 0.0348 | 0.094 | 0.192 | 0.230 | 0.309 | 0.338 | |
| ■ ■АЛЮМИНИЕВЫЙ СПЛАВ | ПАЗ | 125 | 0.0151 | 0.041 | 0.085 | 0.101 | 0.133 | 0.148 |
| (Si>9%) | КОНТУР | 155 | 0.0166 | 0.043 | 0.091 | 0.110 | 0.147 | 0.160 |
| ЧИСТОВАЯ | 255 | 0.0348 | 0.094 | 0.192 | 0.230 | 0.309 | 0.338 | |
| ПАЗ | 145 | 0.0086 | 0.024 | 0.048 | 0.058 | 0.077 | 0.085 | |
| ■ ■ МЕДНЫЕ СПЛАВЫ | КОНТУР | 180 | 0.0094 | 0.024 | 0.053 | 0.062 | 0.083 | 0.093 |
| ЧИСТОВАЯ | 300 | 0.0199 | 0.053 | 0.109 | 0.132 | 0.176 | 0.193 | |
| ПАЗ | 60 | 0.0086 | 0.024 | 0.048 | 0.058 | 0.077 | 0.085 | |
| ■ ■ МЕДНЫЕ СПЛАВЫ | КОНТУР | 70 | 0.0094 | 0.024 | 0.053 | 0.062 | 0.083 | 0.093 |
| ЧИСТОВАЯ | 120 | 0.0199 | 0.053 | 0.109 | 0.132 | 0.176 | 0.193 | |
| ПАЗ | 390 | 0.0240 | 0.065 | 0.136 | 0.163 | 0.219 | 0.238 | |
| ■ ■ПЛАСТИК | КОНТУР | 490 | 0.0264 | 0.072 | 0.149 | 0.178 | 0.237 | 0.250 |
| ЧИСТОВАЯ | 805 | 0.0552 | 0.149 | 0.312 | 0.374 | 0.499 | 0.550 | |
| ПАЗ | 175 | 0.0180 | 0.048 | 0.101 | 0.120 | 0.160 | 0.175 | |
| ■ ■ПЛАСТИК | КОНТУР | 220 | 0.0197 | 0.053 | 0.109 | 0.132 | 0.173 | 0.190 |
| ЧИСТОВАЯ | 360 | 0.0413 | 0.110 | 0.229 | 0.276 | 0.368 | 0.040 |
ТИПОБРАБОТКИ об/мин = (1000 x м/мин) / (3,14 x D1)
ПАЗ КОНТУР ЧИСТОВАЯ* мм/мин = (мм/зуб) x (кол. зубьев) x об/мин
| СЕРИЯ 52 | СЕРИЯ 54 | СЕРИЯ 52, 54 | СЕРИЯ 52, 54 | |
| Rw = D1 | Rw = D1 | Rw = .3 x D1 | Rw = .05 x D1 | • Приведена максимальная рекомендованная глубина резания |
| Ad = D | Ad = .25 x D | Ad = 1.5 X D | Ad = 1.5 x D | • Снижайте скорость и подачу при обработке материалов, которые тверже |
1 1 1 1
приведенных
- Ограничивайте глубину резания для длинных, сверхдлинных и прямых фрез
до 0,05 x D1 Ad для пазов или Rw для контура * На финишном проходе обычно снижается подача и глубина резания до 0,02 x D1 (максимум)
- Обращаетесь к SGS Tool Wizard за более подробной технической
информацией (доступно на www.sgstool.com)