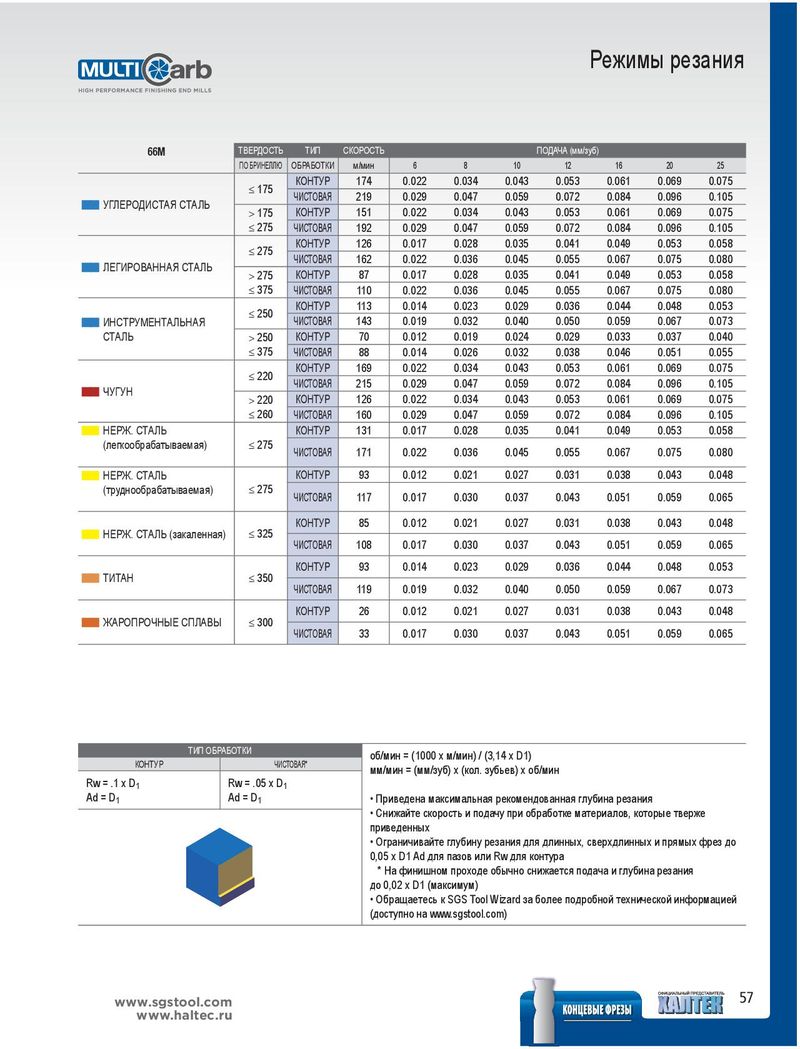
| 66M | ТВЕРДОСТЬ | ТИП | СКОРОСТЬ | | | П | ОДАЧА(мм/зу | б) | | |
| ПО БРИНЕЛЛЮ | ОБРАБОТКИ | м/мин | 6 | 8 | 10 | 12 | 16 | 20 | 25 |
| | КОНТУР | 174 | 0.022 | 0.034 | 0.043 | 0.053 | 0.061 | 0.069 | 0.075 |
| ≤175 | ЧИСТОВАЯ | 219 | 0.029 | 0.047 | 0.059 | 0.072 | 0.084 | 0.096 | 0.105 |
| ■ ■ УГЛЕРОДИСТАЯ СТАЛЬ | >175 | КОНТУР | 151 | 0.022 | 0.034 | 0.043 | 0.053 | 0.061 | 0.069 | 0.075 |
| ≤275 | ЧИСТОВАЯ | 192 | 0.029 | 0.047 | 0.059 | 0.072 | 0.084 | 0.096 | 0.105 |
| ≤275 | КОНТУР | 126 | 0.017 | 0.028 | 0.035 | 0.041 | 0.049 | 0.053 | 0.058 |
| ■ ■ЛЕГИРОВАННАЯ СТАЛЬ | | ЧИСТОВАЯ | 162 | 0.022 | 0.036 | 0.045 | 0.055 | 0.067 | 0.075 | 0.080 |
| >275 | КОНТУР | 87 | 0.017 | 0.028 | 0.035 | 0.041 | 0.049 | 0.053 | 0.058 |
| ≤375 | ЧИСТОВАЯ | 110 | 0.022 | 0.036 | 0.045 | 0.055 | 0.067 | 0.075 | 0.080 |
| | КОНТУР | 113 | 0.014 | 0.023 | 0.029 | 0.036 | 0.044 | 0.048 | 0.053 |
| ■ ■ ИНСТРУМЕНТАЛЬНАЯ | ≤250 | ЧИСТОВАЯ | 143 | 0.019 | 0.032 | 0.040 | 0.050 | 0.059 | 0.067 | 0.073 |
| СТАЛЬ | >250 | КОНТУР | 70 | 0.012 | 0.019 | 0.024 | 0.029 | 0.033 | 0.037 | 0.040 |
| ≤375 | ЧИСТОВАЯ | 88 | 0.014 | 0.026 | 0.032 | 0.038 | 0.046 | 0.051 | 0.055 |
| ≤220 | КОНТУР | 169 | 0.022 | 0.034 | 0.043 | 0.053 | 0.061 | 0.069 | 0.075 |
| ■ ■ЧУГУН | | ЧИСТОВАЯ | 215 | 0.029 | 0.047 | 0.059 | 0.072 | 0.084 | 0.096 | 0.105 |
| >220 | КОНТУР | 126 | 0.022 | 0.034 | 0.043 | 0.053 | 0.061 | 0.069 | 0.075 |
| ≤260 | ЧИСТОВАЯ | 160 | 0.029 | 0.047 | 0.059 | 0.072 | 0.084 | 0.096 | 0.105 |
| ■ ■НЕРЖ. СТАЛЬ | | КОНТУР | 131 | 0.017 | 0.028 | 0.035 | 0.041 | 0.049 | 0.053 | 0.058 |
| (легкообрабатываемая) | ≤275 | ЧИСТОВАЯ | 171 | 0.022 | 0.036 | 0.045 | 0.055 | 0.067 | 0.075 | 0.080 |
| ■ ■НЕРЖ. СТАЛЬ | | КОНТУР | 93 | 0.012 | 0.021 | 0.027 | 0.031 | 0.038 | 0.043 | 0.048 |
| (труднообрабатываемая) | ≤275 | ЧИСТОВАЯ | 117 | 0.017 | 0.030 | 0.037 | 0.043 | 0.051 | 0.059 | 0.065 |
| ■ ■НЕРЖ СТАЛЬ | 325 | КОНТУР | 85 | 0.012 | 0.021 | 0.027 | 0.031 | 0.038 | 0.043 | 0.048 |
| . (закаленная) | ≤ | ЧИСТОВАЯ | 108 | 0.017 | 0.030 | 0.037 | 0.043 | 0.051 | 0.059 | 0.065 |
| ТИТАН | 350 | КОНТУР | 93 | 0.014 | 0.023 | 0.029 | 0.036 | 0.044 | 0.048 | 0.053 |
| ■ ■ | ≤ | ЧИСТОВАЯ | 119 | 0.019 | 0.032 | 0.040 | 0.050 | 0.059 | 0.067 | 0.073 |
| | КОНТУР | 26 | 0.012 | 0.021 | 0.027 | 0.031 | 0.038 | 0.043 | 0.048 |
| ■ ■ ЖАРОПРОЧНЫЕ СПЛАВЫ | ≤300 | ЧИСТОВАЯ | 33 | 0.017 | 0.030 | 0.037 | 0.043 | 0.051 | 0.059 | 0.065 |
| ТИП ОБРАБОТКИ КОНТУР ЧИСТОВАЯ |
| Rw = .1 x D1 Rw = .05 x D1 |
| Ad = D1 Ad = D1 |
| об/мин = (1000 x м/мин) / (3,14 x D1) |
| мм/мин = (мм/зуб) x (кол. зубьев) x об/мин |
| • Приведена максимальная рекомендованная глубина резания |
| • Снижайте скорость и подачу при обработке материалов, которые тверже |
| приведенных |
| • Ограничивайте глубину резания для длинных, сверхдлинных и прямых фрез до |
| 0,05 x D1 Ad для пазов или Rw для контура На финишном проходе обычно снижается подача и глубина резания до 0,02 x D1 (максимум) |
- Обращаетесь к SGS Tool Wizard за более подробной технической информацией
(доступно на www.sgstool.com)
 Каталог SGS высокопроизводительные черновые фрезы
 Каталог SGS микро инструмент 2021
 Общий каталог SGS 2018
 Каталог SGS инструмент для сверления
 Каталог SGS шестизубые фрезы T-carb