Общий каталог SGS 2015 на русском - страница 56
Навигация
 Каталог SGS высокопроизводительные черновые фрезы
 Каталог SGS микро инструмент 2021
 Общий каталог SGS 2018
 Каталог SGS инструмент для сверления
 Каталог SGS шестизубые фрезы T-carb
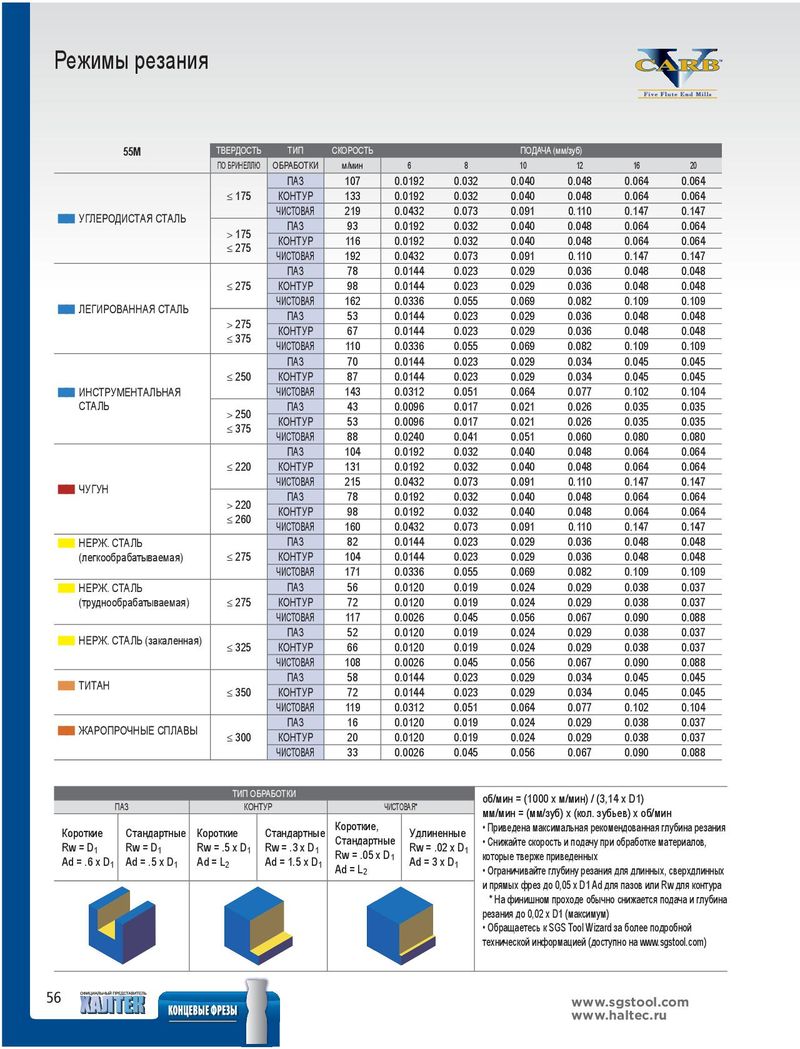
| 55M | ТВЕРДОСТЬ | ТИП | СКОРОСТЬ | ПОДАЧА | (мм/зуб) | ||||
| ПО БРИНЕЛЛЮ | ОБРАБОТКИ | м/мин | 6 | 8 | 10 | 12 | 16 | 20 | |
| ПАЗ | 107 | 0.0192 | 0.032 | 0.040 | 0.048 | 0.064 | 0.064 | ||
| ≤175 | КОНТУР | 133 | 0.0192 | 0.032 | 0.040 | 0.048 | 0.064 | 0.064 | |
| ЧИСТОВАЯ | 219 | 0.0432 | 0.073 | 0.091 | 0.110 | 0.147 | 0.147 | ||
| ■ ■ УГЛЕРОДИСТАЯ СТАЛЬ | ПАЗ | 93 | 0.0192 | 0.032 | 0.040 | 0.048 | 0.064 | 0.064 | |
| >175 ≤275 | КОНТУР | 116 | 0.0192 | 0.032 | 0.040 | 0.048 | 0.064 | 0.064 | |
| ЧИСТОВАЯ | 192 | 0.0432 | 0.073 | 0.091 | 0.110 | 0.147 | 0.147 | ||
| ПАЗ | 78 | 0.0144 | 0.023 | 0.029 | 0.036 | 0.048 | 0.048 | ||
| ≤275 | КОНТУР | 98 | 0.0144 | 0.023 | 0.029 | 0.036 | 0.048 | 0.048 | |
| ЛЕГИРОВАННАЯ СТАЛЬ | ЧИСТОВАЯ | 162 | 0.0336 | 0.055 | 0.069 | 0.082 | 0.109 | 0.109 | |
| ■ ■ | ПАЗ | 53 | 0.0144 | 0.023 | 0.029 | 0.036 | 0.048 | 0.048 | |
| >275 | КОНТУР | 67 | 0.0144 | 0.023 | 0.029 | 0.036 | 0.048 | 0.048 | |
| ≤375 | ЧИСТОВАЯ | 110 | 0.0336 | 0.055 | 0.069 | 0.082 | 0.109 | 0.109 | |
| ПАЗ | 70 | 0.0144 | 0.023 | 0.029 | 0.034 | 0.045 | 0.045 | ||
| ≤250 | КОНТУР | 87 | 0.0144 | 0.023 | 0.029 | 0.034 | 0.045 | 0.045 | |
| ■ ■ ИНСТРУМЕНТАЛЬНАЯ | ЧИСТОВАЯ | 143 | 0.0312 | 0.051 | 0.064 | 0.077 | 0.102 | 0.104 | |
| СТАЛЬ | ПАЗ | 43 | 0.0096 | 0.017 | 0.021 | 0.026 | 0.035 | 0.035 | |
| >250 | КОНТУР | 53 | 0.0096 | 0.017 | 0.021 | 0.026 | 0.035 | 0.035 | |
| ≤375 | ЧИСТОВАЯ | 88 | 0.0240 | 0.041 | 0.051 | 0.060 | 0.080 | 0.080 | |
| ПАЗ | 104 | 0.0192 | 0.032 | 0.040 | 0.048 | 0.064 | 0.064 | ||
| ≤220 | КОНТУР | 131 | 0.0192 | 0.032 | 0.040 | 0.048 | 0.064 | 0.064 | |
| ЧИСТОВАЯ | 215 | 0.0432 | 0.073 | 0.091 | 0.110 | 0.147 | 0.147 | ||
| ■ ■ ЧУГУН | ПАЗ | 78 | 0.0192 | 0.032 | 0.040 | 0.048 | 0.064 | 0.064 | |
| >220 260 | КОНТУР | 98 | 0.0192 | 0.032 | 0.040 | 0.048 | 0.064 | 0.064 | |
| ≤ | ЧИСТОВАЯ | 160 | 0.0432 | 0.073 | 0.091 | 0.110 | 0.147 | 0.147 | |
| ■ ■НЕРЖ. СТАЛЬ | ПАЗ | 82 | 0.0144 | 0.023 | 0.029 | 0.036 | 0.048 | 0.048 | |
| (легкообрабатываемая) | ≤275 | КОНТУР | 104 | 0.0144 | 0.023 | 0.029 | 0.036 | 0.048 | 0.048 |
| ЧИСТОВАЯ | 171 | 0.0336 | 0.055 | 0.069 | 0.082 | 0.109 | 0.109 | ||
| ■ ■НЕРЖ. СТАЛЬ | ПАЗ | 56 | 0.0120 | 0.019 | 0.024 | 0.029 | 0.038 | 0.037 | |
| (труднообрабатываемая) | ≤275 | КОНТУР | 72 | 0.0120 | 0.019 | 0.024 | 0.029 | 0.038 | 0.037 |
| ЧИСТОВАЯ | 117 | 0.0026 | 0.045 | 0.056 | 0.067 | 0.090 | 0.088 | ||
| ПАЗ | 52 | 0.0120 | 0.019 | 0.024 | 0.029 | 0.038 | 0.037 | ||
| ■ ■НЕРЖ. СТАЛЬ (закаленная) | ≤325 | КОНТУР | 66 | 0.0120 | 0.019 | 0.024 | 0.029 | 0.038 | 0.037 |
| ЧИСТОВАЯ | 108 | 0.0026 | 0.045 | 0.056 | 0.067 | 0.090 | 0.088 | ||
| ПАЗ | 58 | 0.0144 | 0.023 | 0.029 | 0.034 | 0.045 | 0.045 | ||
| ■ ■ТИТАН | ≤350 | КОНТУР | 72 | 0.0144 | 0.023 | 0.029 | 0.034 | 0.045 | 0.045 |
| ЧИСТОВАЯ | 119 | 0.0312 | 0.051 | 0.064 | 0.077 | 0.102 | 0.104 | ||
| ПАЗ | 16 | 0.0120 | 0.019 | 0.024 | 0.029 | 0.038 | 0.037 | ||
| ■ ■ ЖАРОПРОЧНЫЕ СПЛАВЫ | ≤300 | КОНТУР | 20 | 0.0120 | 0.019 | 0.024 | 0.029 | 0.038 | 0.037 |
| ЧИСТОВАЯ | 33 | 0.0026 | 0.045 | 0.056 | 0.067 | 0.090 | 0.088 |
ТИП ОБРАБОТКИ об/мин = (1000 x м/мин) / (3,14 x D1)
| ПАЗ | КОНТУР | ЧИСТОВАЯ* | мм/мин = (мм/зуб) x (кол. зубьев) x об/мин | |
| Короткие, | • Приведена максимальная рекомендованная глубина резания |
| Короткие | Стандартные | Короткие | Стандартные | Удлиненные | ||
| Стандартные | • Снижайте скорость и подачу при обработке материалов, | |||||
| Rw = D | Rw = D | Rw = .5 x D | Rw = .3 x D | Rw = .02 x D |
1 1 1 1 Rw = .05 x D 1 которые тверже приведенных
Ad = .6 x D Ad = .5 x D Ad = L Ad = 1.5 x D 1 Ad = 3 x D
1 1 2 1 Ad = L 1 Ограничивайте глубину резания для длинных, сверхдлинных
2 и прямых фрез до 0,05 x D1 Ad для пазов или Rw для контура * На финишном проходе обычно снижается подача и глубина резания до 0,02 x D1 (максимум)
- Обращаетесь к SGS Tool Wizard за более подробной
технической информацией (доступно на www.sgstool.com)