Каталог SGS высокопроизводительные черновые фрезы - страница 15
Навигация
 Каталог SGS фрезы с переменным углом спирали Z-carb
 Каталог SGS микроинструмент
 Каталог SGS инструмент для обработки алюминия
 Каталог SGS микро инструмент 2021
 Общий каталог SGS 2018
 Каталог SGS фрезы для труднообрабатываемых материалов Series 33
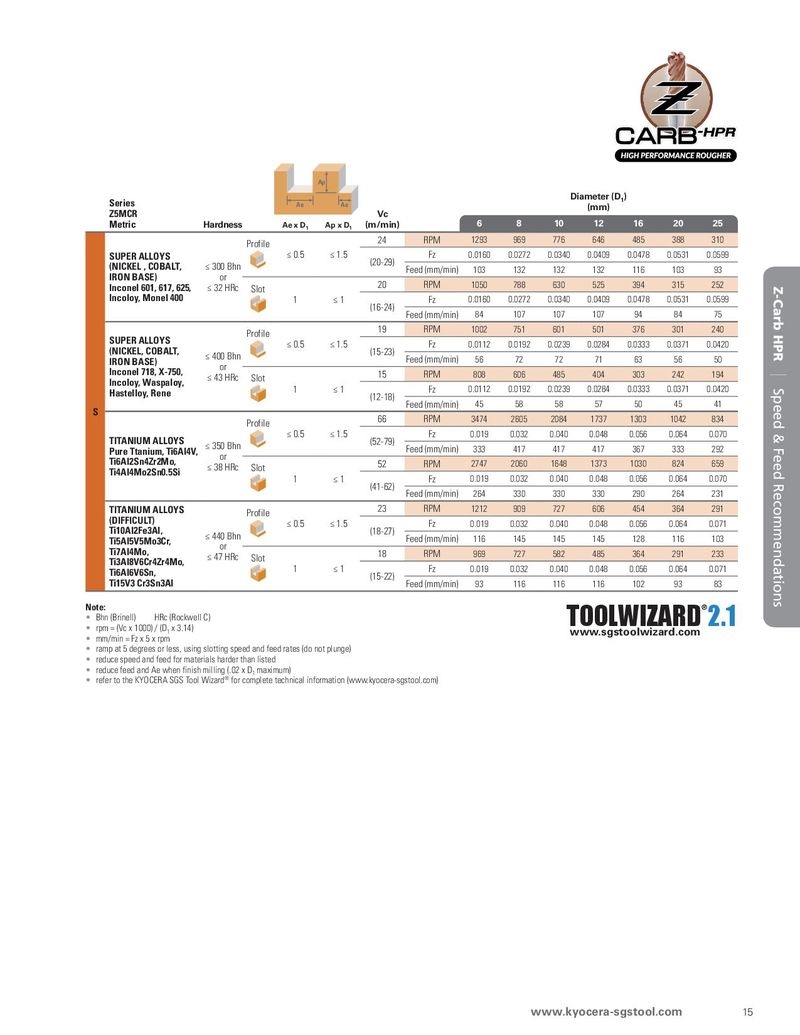
| Series Z5MCR | Ae | Ap Ae | Vc | D | iameter ( (mm) | D1) | |||||||
| Metric | Hardness | Ae x D1 | Ap x D1 | (m/min) | 6 | 8 | 10 | 12 | 16 | 20 | 25 | ||
| Profile | 24 | RPM | 1293 | 969 | 776 | 646 | 485 | 388 | 310 | ||||
| SUPER ALLOYS | ≤ 0.5 | ≤ 1.5 | 2029 | Fz | 0.0160 | 0.0272 | 0.0340 | 0.0409 | 0.0478 | 0.0531 | 0.0599 | ||
| (NICKEL , COBALT, IRON BASE) | ≤ 300 Bhn or | (-) | Feed (mm/min) | 103 | 132 | 132 | 132 | 116 | 103 | 93 | |||
| Inconel 601, 617, 625, | ≤ 32 HRc | Slot | 20 | RPM | 1050 | 788 | 630 | 525 | 394 | 315 | 252 | ||
| Incoloy, Monel 400 | 1 | ≤ 1 | (16-24) | Fz | 0.0160 | 0.0272 | 0.0340 | 0.0409 | 0.0478 | 0.0531 | 0.0599 | ||
| Feed (mm/min) | 84 | 107 | 107 | 107 | 94 | 84 | 75 | ||||||
| Profile | 19 | RPM | 1002 | 751 | 601 | 501 | 376 | 301 | 240 | ||||
| SUPER ALLOYS (NICKEL COBALT | ≤ 0.5 | ≤ 1.5 | (15-23) | Fz | 0.0112 | 0.0192 | 0.0239 | 0.0284 | 0.0333 | 0.0371 | 0.0420 | ||
| , , IRON BASE) | ≤ 400 Bhn | Feed (mm/min) | 56 | 72 | 72 | 71 | 63 | 56 | 50 | ||||
| Inconel 718, X-750, Il Wl | or ≤ 43 HRc | Slot | 15 | RPM | 808 | 606 | 485 | 404 | 303 | 242 | 194 | ||
| ncooy, aspaoy, Hastelloy, Rene | 1 | ≤ 1 | (12-18) | Fz | 0.0112 | 0.0192 | 0.0239 | 0.0284 | 0.0333 | 0.0371 | 0.0420 | ||
| S | Feed (mm/min) | 45 | 58 | 58 | 57 | 50 | 45 | 41 | |||||
| Profile | 66 | RPM | 3474 | 2605 | 2084 | 1737 | 1303 | 1042 | 834 | ||||
| TITANIUM ALLOYS | ≤ 0.5 | ≤ 1.5 | (52-79) | Fz | 0.019 | 0.032 | 0.040 | 0.048 | 0.056 | 0.064 | 0.070 | ||
| Pure Ttanium, Ti6Al4V, | ≤ 350 Bhn | Feed (mm/min) | 333 | 417 | 417 | 417 | 367 | 333 | 292 | ||||
| Ti6Al2Sn4Zr2Mo, Ti4Al4M2S05Si | or ≤ 38 HRc | Slot | 52 | RPM | 2747 | 2060 | 1648 | 1373 | 1030 | 824 | 659 | ||
| on. | 1 | ≤ 1 | (41-62) | Fz | 0.019 | 0.032 | 0.040 | 0.048 | 0.056 | 0.064 | 0.070 | ||
| Feed (mm/min) | 264 | 330 | 330 | 330 | 290 | 264 | 231 | ||||||
| TITANIUM ALLOYS | Profile | 23 | RPM | 1212 | 909 | 727 | 606 | 454 | 364 | 291 | |||
| (DIFFICULT) Ti10Al2Fe3Al | ≤ 0.5 | ≤ 1.5 | (1827) | Fz | 0.019 | 0.032 | 0.040 | 0.048 | 0.056 | 0.064 | 0.071 | ||
| , Ti5Al5V5Mo3Cr, | ≤ 440 Bhn | - | Feed (mm/min) | 116 | 145 | 145 | 145 | 128 | 116 | 103 | |||
| Ti7Al4Mo, | or ≤ 47 HRc | Slot | 18 | RPM | 969 | 727 | 582 | 485 | 364 | 291 | 233 | ||
| Ti3Al8V6Cr4Zr4Mo, Ti6Al6V6Sn, | 1 | ≤ 1 | 1522 | Fz | 0.019 | 0.032 | 0.040 | 0.048 | 0.056 | 0.064 | 0.071 | ||
| Ti15V3 Cr3Sn3Al | (-) | Feed (mm/min) | 93 | 116 | 116 | 116 | 102 | 93 | 83 | ||||
| ote: Bhn (Brinell) HRc (Rockwell | C) | T | OOL | WIZ | ARD | 2.1 ® |
- rpm = (Vc x 1000) / (D x 3.14) www.sgstoolwizard.com
1
- mm/min = Fz x 5 x rpm
- ramp at 5 degrees or less, using slotting speed and feed rates (do not plunge)
- reduce speed and feed for materials harder than listed
- reduce feed and Ae when finish milling (.02 x D maximum)
1
- refer to the KYOCERA SGS Tool Wizard® for complete technical information (www.kyocera-sgstool.com)