Каталог SGS микро инструмент 2021 - страница 97
Навигация
 Каталог SGS фрезы для алюминия S-carb
 Каталог SGS монолитный инструмент из композитных материалов
 Каталог SGS инструмент для обработки алюминия
 Общий каталог SGS 2018
 Общий каталог SGS 2021
 Каталог SGS фрезы для труднообрабатываемых материалов Series 33
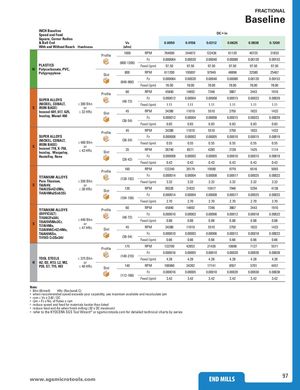
| INCH Baseline Seed and Feed | DC | • in | ||||||||
| p Suare Corner Radius | ||||||||||
| q, & Ball End With and Without Reach | Hardness | Vc (sfm) | 0 .0050 | 0 .0156 | 0 .0312 | 0 .0625 | 0 .0938 | 0 .1200 | ||
| Profile | 1000 | RPM | 764000 | 244872 | 122436 | 61120 | 40725 | 31833 | ||
| 8001200 | Fz | 0.000064 | 0.00020 | 0.00040 | 0.00080 | 0.00120 | 0.00153 | |||
| PLASTICS | (-) | Feed (ipm) | 97.50 | 97.50 | 97.50 | 97.50 | 97.50 | 97.50 | ||
| N Polycarbonate, PVC, Polypropylene | Slot | 800 | RPM | 611200 | 195897 | 97949 | 48896 | 32580 | 25467 | |
| Fz | 0.000064 | 0.00020 | 0.00040 | 0.00080 | 0.00120 | 0.00153 | ||||
| (640-960) | Feed (ipm) | 78.00 | 78.00 | 78.00 | 78.00 | 78.00 | 78.00 | |||
| Profile | 60 | RPM | 45840 | 14692 | 7346 | 3667 | 2443 | 1910 | ||
| SUPER ALLOYS | (48-72) | Fz | 0.000012 | 0.00004 | 0.00008 | 0.00015 | 0.00023 | 0.00029 | ||
| (NICKEL, COBALT, | ≤ 300 Bhn | Feed (ipm) | 1.11 | 1.11 | 1.11 | 1.11 | 1.11 | 1.11 | ||
| S IRON BASE) Inconel 601, 617, 625, | or ≤ 32 HRc | Slot | 45 | RPM | 34380 | 11019 | 5510 | 2750 | 1833 | 1433 |
| Incoloy, Monel 400 | Fz | 0.000012 | 0.00004 | 0.00008 | 0.00015 | 0.00023 | 0.00029 | |||
| (36-54) | Feed (ipm) | 0.83 | 0.83 | 0.83 | 0.83 | 0.83 | 0.83 | |||
| Profile | 45 | RPM | 34380 | 11019 | 5510 | 2750 | 1833 | 1433 | ||
| SUPER ALLOYS | Fz | 0.000008 | 0.00003 | 0.00005 | 0.00010 | 0.00015 | 0.00019 | |||
| (NICKEL, COBALT, IRON BASE) | ≤ 400 Bhn | (36-54) | Feed (ipm) | 0.55 | 0.55 | 0.55 | 0.55 | 0.55 | 0.55 | |
| S Inconel 718, X-750, Il Wl | or ≤ 43 HRc | Slot | 35 | RPM | 26740 | 8571 | 4285 | 2139 | 1425 | 1114 |
| ncooy, aspaoy, Hastelloy, Rene | Fz | 0.000008 | 0.00003 | 0.00005 | 0.00010 | 0.00015 | 0.00019 | |||
| (28-42) | Feed (ipm) | 0.43 | 0.43 | 0.43 | 0.43 | 0.43 | 0.43 | |||
| Profile | 160 | RPM | 122240 | 39179 | 19590 | 9779 | 6516 | 5093 | ||
| TITANIUM ALLOYS | 128192 | Fz | 0.000014 | 0.00004 | 0.00008 | 0.00017 | 0.00025 | 0.00033 | ||
| Pure Titanium, | ≤ 350 Bhn | (-) | Feed (ipm) | 3.32 | 3.32 | 3.32 | 3.32 | 3.32 | 3.32 | |
| S Ti6Al4V, Ti6Al2Sn4Zr2Mo, | or ≤ 38 HRc | Slot | 130 | RPM | 99320 | 31833 | 15917 | 7946 | 5294 | 4138 |
| Ti4Al4Mo2Sn0.5Si | Fz | 0.000014 | 0.00004 | 0.00008 | 0.00017 | 0.00025 | 0.00033 | |||
| (104-156) | Feed (ipm) | 2.70 | 2.70 | 2.70 | 2.70 | 2.70 | 2.70 | |||
| TITANIUM ALLOYS | Profile | 60 | RPM | 45840 | 14692 | 7346 | 3667 | 2443 | 1910 | |
| (DIFFICULT) | Fz | 0.000010 | 0.00003 | 0.00006 | 0.00012 | 0.00018 | 0.00023 | |||
| Ti10Al2Fe3Al, Ti5Al5V5Mo3Cr, | ≤ 440 Bhn | (48-72) | Feed (ipm) | 0.88 | 0.88 | 0.88 | 0.88 | 0.88 | 0.88 | |
| S Ti7Al4Mo, Ti3Al8V6Cr4Zr4Mo | or ≤ 47 HRc | Slot | 45 | RPM | 34380 | 11019 | 5510 | 2750 | 1833 | 1433 |
| , Ti6Al6V6Sn, | Fz | 0.000010 | 0.00003 | 0.00006 | 0.00012 | 0.00018 | 0.00023 | |||
| Ti15V3 Cr3Sn3Al | (36-54) | Feed (ipm) | 0.66 | 0.66 | 0.66 | 0.66 | 0.66 | 0.66 | ||
| Pfil | 175 | RPM | 133700 | 42853 | 21426 | 10696 | 7127 | 5571 | ||
| roe | Fz | 0.000016 | 0.00005 | 0.00010 | 0.00020 | 0.00030 | 0.00038 | |||
| TOOL STEELS | ≤ 375 Bhn | (140-210) | Feed (ipm) | 4.28 | 4.28 | 4.28 | 4.28 | 4.28 | 4.28 | |
| H A2, D2, H13, L2, M2, P20, S7, T15, W2 | or ≤ 40 HRc | Slot | 140 | RPM | 106960 | 34282 | 17141 | 8557 | 5701 | 4457 |
| Fz | 0.000016 | 0.00005 | 0.00010 | 0.00020 | 0.00030 | 0.00038 | ||||
| (112-168) | Feed (ipm) | 3.42 | 3.42 | 3.42 | 3.42 | 3.42 | 3.42 |
Note:
- Bhn (Brinell) HRc (Rockwell C)
- when recommended speed exceeds your capability, use maximum available and recalculate ipm
- rpm = Vc x 3.82 / DC
- ipm = Fz x No. of flutes x rpm
- reduce speed and feed for materials harder than listed
- reduce feed and Ae when finish milling (.02 x DC maximum)
- refer to the KYOCERA SGS Tool Wizard® or sgsmicrotools.com for detailed technical charts by series