Общий каталог PRECITOOL - страница 143
Навигация
P K N DIN Form Left twist
Cat. no. HSS-Co H7
| N/mm2 | HB | N/mm2 | 208 | B | ||||
| MK | ||||||||
| 128000 | < 850 | <150 | Alu < 600 Copper, brass | shank | ||||
| vc = m/min. | ||||||||
| 128000 | 8-15 | 10-14 | 14-20 | 15-30 |
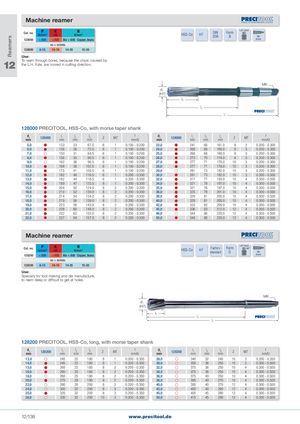
Use: 12 To ream through bores, because the chips, caused by the L.H. flute, are moved in cutting direction.
d 1 (H7)
128000 PRECITOOL, HSS-Co, with morse taper shank
l 2
l 4
MK
l 1
| d1 mm | 128000 | l1 mm | l2 mm | l4 mm | Z | MT | f mm/U | d1 mm | 128000 | l1 mm | l2 mm | l4 mm | Z | MT | f mm/U |
| 5,0 | | 133 | 23 | 67�5 | 6 | 1 | 0�100 - 0�200 | 23,0 | | 241 | 66 | 161�0 | 8 | 2 | 0�200 - 0�300 |
| 6,0 | | 138 | 26 | 72�5 | 6 | 1 | 0�100 - 0�200 | 24,0 | | 268 | 68 | 169�0 | 8 | 3 | 0�200 - 0�300 |
| 7,0 | | 150 | 31 | 84�5 | 6 | 1 | 0�100 - 0�200 | 25,0 | | 268 | 68 | 169�0 | 8 | 3 | 0�200 - 0�300 |
| 8,0 | | 156 | 33 | 90�5 | 6 | 1 | 0�100 - 0�200 | 26,0 | | 273 | 70 | 174�0 | 8 | 3 | 0�200 - 0�300 |
| 9,0 | | 162 | 36 | 96�5 | 6 | 1 | 0�100 - 0�200 | 27,0 | | 277 | 71 | 178�0 | 10 | 3 | 0�200 - 0�300 |
| 10,0 | | 168 | 38 | 102�5 | 6 | 1 | 0�100 - 0�200 | 28,0 | | 277 | 71 | 178�0 | 10 | 3 | 0�200 - 0�300 |
| 11,0 | | 175 | 41 | 109�5 | 6 | 1 | 0�100 - 0�200 | 29,0 | | 281 | 73 | 182�0 | 10 | 3 | 0�200 - 0�300 |
| 12,0 | | 182 | 44 | 116�5 | 6 | 1 | 0�200 - 0�300 | 30,0 | | 281 | 73 | 182�0 | 10 | 3 | 0�300 - 0�500 |
| 13,0 | | 182 | 44 | 116�5 | 6 | 1 | 0�200 - 0�300 | 32,0 | | 317 | 77 | 193�0 | 10 | 4 | 0�300 - 0�500 |
| 14,0 | | 189 | 47 | 123�5 | 8 | 1 | 0�200 - 0�300 | 34,0 | | 321 | 78 | 197�0 | 10 | 4 | 0�300 - 0�500 |
| 15,0 | | 204 | 50 | 124�0 | 8 | 2 | 0�200 - 0�300 | 35,0 | | 321 | 78 | 197�0 | 10 | 4 | 0�300 - 0�500 |
| 16,0 | | 210 | 52 | 130�0 | 8 | 2 | 0�200 - 0�300 | 36,0 | | 325 | 79 | 201�0 | 10 | 4 | 0�300 - 0�500 |
| 17,0 | | 214 | 54 | 134�0 | 8 | 2 | 0�200 - 0�300 | 38,0 | | 329 | 81 | 205�0 | 10 | 4 | 0�300 - 0�500 |
| 18,0 | | 219 | 56 | 139�0 | 8 | 2 | 0�200 - 0�300 | 40,0 | | 329 | 81 | 205�0 | 10 | 4 | 0�300 - 0�500 |
| 19,0 | | 223 | 58 | 143�0 | 8 | 2 | 0�200 - 0�300 | 42,0 | | 333 | 82 | 209�0 | 10 | 4 | 0�300 - 0�500 |
| 20,0 | | 228 | 60 | 148�0 | 8 | 2 | 0�200 - 0�300 | 45,0 | | 336 | 83 | 212�0 | 12 | 4 | 0�300 - 0�500 |
| 21,0 | | 232 | 62 | 152�0 | 8 | 2 | 0�200 - 0�300 | 48,0 | | 344 | 86 | 220�0 | 12 | 4 | 0�300 - 0�500 |
| 22,0 | | 237 | 64 | 157�0 | 8 | 2 | 0�200 - 0�300 | 50,0 | | 344 | 86 | 220�0 | 12 | 4 | 0�300 - 0�500 |
Machine reamer
P K N Form Left twist
Cat. no. HSS-Co H7 Factory 10°
| N/mm2 | HB | N/mm2 | standard | D | ||||
| MK | ||||||||
| 128200 | < 850 | <150 | Alu < 600 Copper, brass | shank | ||||
| vc = m/min. | ||||||||
| 128200 | 8-15 | 10-14 | 14-20 | 15-30 |
Use: Specially for tool-making and die manufacture, to ream deep or difficult to get at holes.
d 1 (H7)
l 2
l 4
MK
l 1
128200 PRECITOOL, HSS-Co, long, with morse taper shank
| d1 mm | 128200 | l1 mm | l2 mm | l4 mm | Z | MT | f mm | /U d1 mm | 128200 | l1 mm | l2 mm | l4 mm | Z | MT | f mm/U |
| 13,0 | | 245 | 22 | 180 | 8 | 1 | 0�200 - | 0�350 28,0 | | 340 | 32 | 240 | 10 | 3 | 0�200 - 0�350 |
| 14,0 | | 245 | 22 | 180 | 8 | 1 | 0�200 - | 0�350 30,0 | | 350 | 36 | 250 | 10 | 3 | 0�300 - 0�500 |
| 15,0 | | 260 | 22 | 180 | 8 | 2 | 0�200 - | 0�350 32,0 | | 375 | 36 | 250 | 10 | 4 | 0�300 - 0�500 |
| 16,0 | | 260 | 25 | 180 | 8 | 2 | 0�200 - | 0�350 34,0 | | 375 | 36 | 250 | 10 | 4 | 0�300 - 0�500 |
| 18,0 | | 260 | 25 | 180 | 8 | 2 | 0�200 - | 0�350 36,0 | | 375 | 40 | 250 | 10 | 4 | 0�300 - 0�500 |
| 20,0 | | 270 | 28 | 190 | 8 | 2 | 0�200 - | 0�350 38,0 | | 395 | 40 | 270 | 10 | 4 | 0�300 - 0�500 |
| 22,0 | | 280 | 28 | 200 | 8 | 2 | 0�200 - | 0�350 40,0 | | 395 | 40 | 270 | 12 | 4 | 0�300 - 0�500 |
| 24,0 | | 300 | 32 | 200 | 8 | 3 | 0�200 - | 0�350 42,0 | | 405 | 40 | 280 | 12 | 4 | 0�300 - 0�500 |
| 25,0 | | 320 | 32 | 200 | 8 | 3 | 0�200 - | 0�350 45,0 | | 405 | 45 | 280 | 12 | 4 | 0�300 - 0�500 |
| 26,0 | | 330 | 32 | 200 | 10 | 3 | 0�200 - | 0�350 50,0 | | 415 | 45 | 290 | 12 | 4 | 0�300 - 0�500 |