Общий каталог Osawa 2021 - страница 84
Навигация
 Общий каталог Osawa 2018
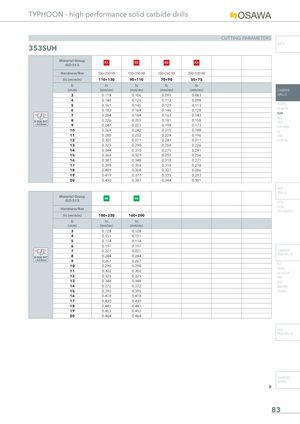
TYPHOON - high performance solid carbide drills
CUTTING PARAMETERS
| Material Group ISO 513 | K1 | K2 | K3 | K4 | |
| Hardness/Rm | 150÷250 HB | 150÷350 HB | 120÷260 HB | 250÷500 HB | |
| Vc (m/min) | 110÷130 | 90÷110 | 70÷90 | 55÷75 | |
| D (mm) | fn (mm/rev) | fn (mm/rev) | fn (mm/rev) | fn (mm/rev) | |
| 3 | 0.118 | 0.106 | 0.095 | 0.083 | |
| 4 | 0.140 | 0.126 | 0.112 | 0.098 | |
| 5 | 0.161 | 0.145 | 0.129 | 0.113 | |
| 6 | 0.183 | 0.164 | 0.146 | 0.128 | |
| 7 | 0.204 | 0.184 | 0.163 | 0.143 | |
| Ø RUN OUT | 8 | 0.226 | 0.203 | 0.181 | 0.158 |
| 9 | 0.247 | 0.223 | 0.198 | 0.173 | |
| 10 | 0.269 | 0.242 | 0.215 | 0.188 | |
| 11 | 0.280 | 0.252 | 0.224 | 0.196 | |
| 12 | 0.301 | 0.271 | 0.241 | 0.211 | |
| 13 | 0.323 | 0.290 | 0.258 | 0.226 | |
| 14 | 0.344 | 0.310 | 0.275 | 0.241 | |
| 15 | 0.366 | 0.329 | 0.292 | 0.256 | |
| 16 | 0.387 | 0.348 | 0.310 | 0.271 | |
| 17 | 0.398 | 0.358 | 0.318 | 0.278 | |
| 18 | 0.409 | 0.368 | 0.327 | 0.286 | |
| 19 | 0.419 | 0.377 | 0.335 | 0.293 | |
| 20 | 0.430 | 0.387 | 0.344 | 0.301 | |
| Material Group | |||||
| ISO 513 | N2 | N4 | |||
| Hardness/Rm | |||||
| Vc (m/min) | 180÷220 | 160÷200 | |||
| D | fn | fn | |||
| (mm) | (mm/rev) | (mm/rev) | |||
| 3 | 0.128 | 0.128 | |||
| 4 | 0.151 | 0.151 | |||
| 5 | 0.174 | 0.174 | |||
| 6 | 0.197 | 0.197 | |||
| 7 | 0.221 | 0.221 | |||
| Ø RUN OUT | 8 | 0.244 | 0.244 | ||
| 9 | 0.267 | 0.267 | |||
| 10 | 0.290 | 0.290 | |||
| 11 | 0.302 | 0.302 | |||
| 12 | 0.325 | 0.325 | |||
| 13 | 0.348 | 0.348 | |||
| 14 | 0.372 | 0.372 | |||
| 15 | 0.395 | 0.395 | |||
| 16 | 0.418 | 0.418 | |||
| 17 | 0.430 | 0.430 | |||
| 18 | 0.441 | 0.441 | |||
| 19 20 | 0.453 0.464 | 0.453 0.464 |
INFO
SUH ALH SUH MINI
HSS DRILLS
LFTA SUTA HSS-HSS/CO
END-MILLS
G2 MDTA HF VH/UP
HSS END-MILLS
CARBIDE BURRS