Общий каталог Osawa 2021 - страница 60
Навигация
 Общий каталог Osawa 2018
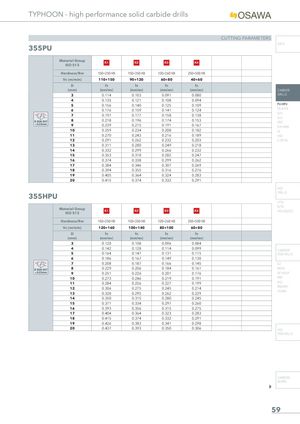
TYPHOON - high performance solid carbide drills
CUTTING PARAMETERS
| Material Group ISO 513 | K1 | K2 | K3 | K4 | |
| Hardness/Rm | 150÷250 HB | 150÷350 HB | 120÷260 HB | 250÷500 HB | |
| Vc (m/min) | 110÷150 | 90÷120 | 60÷80 | 40÷60 | |
| D (mm) | fn (mm/rev) | fn (mm/rev) | fn (mm/rev) | fn (mm/rev) | |
| 3 | 0.114 | 0.103 | 0.091 | 0.080 | |
| 4 | 0.135 | 0.121 | 0.108 | 0.094 | |
| 5 | 0.156 | 0.140 | 0.125 | 0.109 | |
| 6 | 0.176 | 0.159 | 0.141 | 0.124 | |
| 7 | 0.197 | 0.177 | 0.158 | 0.138 | |
| Ø RUN OUT | 8 | 0.218 | 0.196 | 0.174 | 0.153 |
| 9 | 0.239 | 0.215 | 0.191 | 0.167 | |
| 10 | 0.259 | 0.234 | 0.208 | 0.182 | |
| 11 | 0.270 | 0.243 | 0.216 | 0.189 | |
| 12 | 0.291 | 0.262 | 0.232 | 0.203 | |
| 13 | 0.311 | 0.280 | 0.249 | 0.218 | |
| 14 | 0.332 | 0.299 | 0.266 | 0.232 | |
| 15 | 0.353 | 0.318 | 0.282 | 0.247 | |
| 16 | 0.374 | 0.338 | 0.299 | 0.262 | |
| 17 | 0.384 | 0.346 | 0.307 | 0.269 | |
| 18 | 0.394 | 0.355 | 0.316 | 0.276 | |
| 19 | 0.405 | 0.364 | 0.324 | 0.283 | |
| 20 | 0.415 | 0.374 | 0.332 | 0.291 |
INFO
SUH ALH SUH MINI
355HPU
Material Group K1 K2 K3 K4
ISO 513
HSS DRILLS LFTA SUTA HSS-HSS/CO
| Material Group ISO 513 | K1 | K2 | K3 | K4 | |
| Hardness/Rm | 150÷250 HB | 150÷350 HB | 120÷260 HB | 250÷500 HB | |
| Vc (m/min) | 120÷160 | 100÷140 | 80÷100 | 60÷80 | |
| D (mm) | fn (mm/rev) | fn (mm/rev) | fn (mm/rev) | fn (mm/rev) | |
| 3 | 0.120 | 0.108 | 0.096 | 0.084 | |
| 4 | 0.142 | 0.128 | 0.114 | 0.099 | |
| 5 | 0.164 | 0.147 | 0.131 | 0.115 | |
| 6 | 0.186 | 0.167 | 0.149 | 0.130 | |
| 7 | 0.208 | 0.187 | 0.166 | 0.145 | |
| Ø RUN OUT | 8 | 0.229 | 0.206 | 0.184 | 0.161 |
| 9 | 0.251 | 0.226 | 0.201 | 0.176 | |
| 10 | 0.273 | 0.246 | 0.219 | 0.191 | |
| 11 | 0.284 | 0.256 | 0.227 | 0.199 | |
| 12 | 0.306 | 0.275 | 0.245 | 0.214 | |
| 13 | 0.328 | 0.295 | 0.262 | 0.229 | |
| 14 | 0.350 | 0.315 | 0.280 | 0.245 | |
| 15 | 0.371 | 0.334 | 0.297 | 0.260 | |
| 16 | 0.393 | 0.356 | 0.315 | 0.275 | |
| 17 | 0.404 | 0.364 | 0.323 | 0.283 | |
| 18 | 0.415 | 0.374 | 0.332 | 0.291 | |
| 19 | 0.426 | 0.383 | 0.341 | 0.298 | |
| 20 | 0.437 | 0.393 | 0.350 | 0.306 |
CARBIDE
MEX/MH UH/MH
END-MILLS
CARBIDE BURRS