Общий каталог Osawa 2021 - страница 59
Навигация
 Общий каталог Osawa 2018
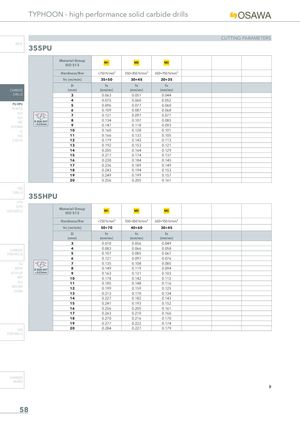
TYPHOON - high performance solid carbide drills
CUTTING PARAMETERS
| Material Group ISO 513 | M1 | M2 | M3 | |
| Hardness/Rm | 550÷850 N/mm² | 650÷950 N/mm² | ||
| Vc (m/min) | 35÷50 | 30÷45 | 20÷35 | |
| D (mm) | fn (mm/rev) | fn (mm/rev) | fn (mm/rev) | |
| 3 | 0.063 | 0.051 | 0.044 | |
| 4 | 0.075 | 0.060 | 0.052 | |
| 5 | 0.096 | 0.077 | 0.060 | |
| 6 | 0.109 | 0.087 | 0.068 | |
| 7 | 0.121 | 0.097 | 0.077 | |
| Ø RUN OUT | 8 | 0.134 | 0.107 | 0.085 |
| 9 | 0.147 | 0.118 | 0.093 | |
| 10 | 0.160 | 0.128 | 0.101 | |
| 11 | 0.166 | 0.133 | 0.105 | |
| 12 | 0.179 | 0.143 | 0.113 | |
| 13 | 0.192 | 0.153 | 0.121 | |
| 14 | 0.205 | 0.164 | 0.129 | |
| 15 | 0.217 | 0.174 | 0.137 | |
| 16 | 0.230 | 0.184 | 0.145 | |
| 17 | 0.236 | 0.189 | 0.149 | |
| 18 | 0.243 | 0.194 | 0.153 | |
| 19 | 0.249 | 0.199 | 0.157 | |
| 20 | 0.256 | 0.205 | 0.161 |
HSS DRILLS LFTA SUTA HSS-HSS/CO
355HPU
Material Group M1 M2 M3
ISO 513
| Material Group ISO 513 | M1 | M2 | M3 | |
| Hardness/Rm | 550÷850 N/mm² | 650÷950 N/mm² | ||
| Vc (m/min) | 50÷70 | 40÷60 | 30÷45 | |
| D (mm) | fn (mm/rev) | fn (mm/rev) | fn (mm/rev) | |
| 3 | 0.070 | 0.056 | 0.049 | |
| 4 | 0.083 | 0.066 | 0.058 | |
| 5 | 0.107 | 0.085 | 0.067 | |
| 6 | 0.121 | 0.097 | 0.076 | |
| 7 | 0.135 | 0.108 | 0.085 | |
| Ø RUN OUT | 8 | 0.149 | 0.119 | 0.094 |
| 9 | 0.163 | 0.131 | 0.103 | |
| 10 | 0.178 | 0.142 | 0.112 | |
| 11 | 0.185 | 0.148 | 0.116 | |
| 12 | 0.199 | 0.159 | 0.125 | |
| 13 | 0.213 | 0.170 | 0.134 | |
| 14 | 0.227 | 0.182 | 0.143 | |
| 15 | 0.241 | 0.193 | 0.152 | |
| 16 | 0.256 | 0.205 | 0.161 | |
| 17 | 0.263 | 0.210 | 0.166 | |
| 18 | 0.270 | 0.216 | 0.170 | |
| 19 | 0.277 | 0.222 | 0.174 | |
| 20 | 0.284 | 0.227 | 0.179 |
CARBIDE BURRS