Общий каталог Osawa 2021 - страница 177
Навигация
 Общий каталог Osawa 2018
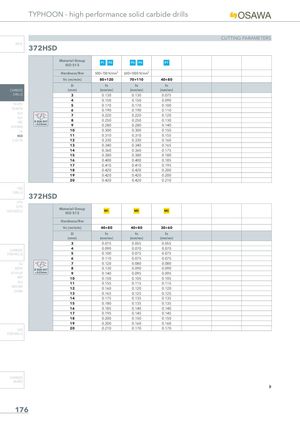
TYPHOON - high performance solid carbide drills
CUTTING PARAMETERS
| Material Group ISO 513 | P1 P2 | P3 P4 | P7 | |
| Hardness/Rm | 500÷700 N/mm² | 600÷1000 N/mm² | ||
| Vc (m/min) | 80÷120 | 70÷110 | 40÷80 | |
| D (mm) | fn (mm/rev) | fn (mm/rev) | fn (mm/rev) | |
| 3 | 0.130 | 0.130 | 0.075 | |
| 4 | 0.150 | 0.150 | 0.090 | |
| 5 | 0.170 | 0.170 | 0.100 | |
| 6 | 0.190 | 0.190 | 0.110 | |
| 7 | 0.220 | 0.220 | 0.120 | |
| Ø RUN OUT | 8 | 0.250 | 0.250 | 0.130 |
| 9 | 0.280 | 0.280 | 0.140 | |
| 10 | 0.300 | 0.300 | 0.150 | |
| 11 | 0.310 | 0.310 | 0.155 | |
| 12 | 0.330 | 0.330 | 0.160 | |
| 13 | 0.340 | 0.340 | 0.165 | |
| 14 | 0.360 | 0.360 | 0.175 | |
| 15 | 0.380 | 0.380 | 0.180 | |
| 16 | 0.400 | 0.400 | 0.185 | |
| 17 | 0.410 | 0.410 | 0.195 | |
| 18 | 0.420 | 0.420 | 0.200 | |
| 19 | 0.420 | 0.420 | 0.200 | |
| 20 | 0.420 | 0.420 | 0.210 |
HSS DRILLS LFTA SUTA HSS-HSS/CO
372HSD
Material Group M1 M2 M3
ISO 513
| Material Group ISO 513 | M1 | M2 | M3 | |
| Hardness/Rm | ||||
| Vc (m/min) | 40÷80 | 40÷80 | 30÷60 | |
| D (mm) | fn (mm/rev) | fn (mm/rev) | fn (mm/rev) | |
| 3 | 0.075 | 0.055 | 0.055 | |
| 4 | 0.090 | 0.070 | 0.070 | |
| 5 | 0.100 | 0.075 | 0.075 | |
| 6 | 0.110 | 0.075 | 0.075 | |
| 7 | 0.120 | 0.080 | 0.080 | |
| Ø RUN OUT | 8 | 0.130 | 0.090 | 0.090 |
| 9 | 0.140 | 0.095 | 0.095 | |
| 10 | 0.150 | 0.105 | 0.105 | |
| 11 | 0.155 | 0.115 | 0.115 | |
| 12 | 0.160 | 0.120 | 0.120 | |
| 13 | 0.165 | 0.125 | 0.125 | |
| 14 | 0.175 | 0.135 | 0.135 | |
| 15 | 0.180 | 0.135 | 0.135 | |
| 16 | 0.185 | 0.140 | 0.140 | |
| 17 | 0.195 | 0.145 | 0.145 | |
| 18 | 0.200 | 0.150 | 0.150 | |
| 19 | 0.200 | 0.160 | 0.160 | |
| 20 | 0.210 | 0.170 | 0.170 |
CARBIDE BURRS