Общий каталог Osawa 2021 - страница 170
Навигация
 Общий каталог Osawa 2018
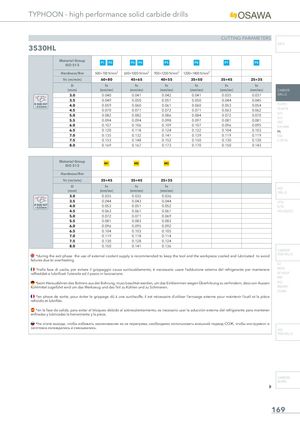
TYPHOON - high performance solid carbide drills
CUTTING PARAMETERS
| Material Group ISO 513 | P1 P2 | P3 P4 | P5 | P6 | P7 | P8 | |
| Hardness/Rm | 500÷700 N/mm² | 600÷1000 N/mm² | 900÷1200 N/mm² | 1200÷1400 N/mm² | |||
| Vc (m/min) | 60÷80 | 45÷65 | 40÷55 | 35÷50 | 35÷45 | 25÷35 | |
| D | fn | fn | fn | fn | fn | fn | |
| (mm) | (mm/rev) | (mm/rev) | (mm/rev) | (mm/rev) | (mm/rev) | (mm/rev) | |
| 3.0 | 0.040 | 0.041 | 0.042 | 0.041 | 0.035 | 0.037 | |
| 3.5 | 0.049 | 0.050 | 0.051 | 0.050 | 0.044 | 0.045 | |
| Ø RUN OUT | 4.0 | 0.059 | 0.060 | 0.061 | 0.060 | 0.053 | 0.054 |
| 4.5 | 0.070 | 0.071 | 0.072 | 0.071 | 0.063 | 0.062 | |
| 5.0 | 0.082 | 0.082 | 0.086 | 0.084 | 0.072 | 0.070 | |
| 5.5 | 0.094 | 0.094 | 0.098 | 0.097 | 0.081 | 0.081 | |
| 6.0 | 0.107 | 0.106 | 0.109 | 0.107 | 0.096 | 0.095 | |
| 6.5 | 0.120 | 0.118 | 0.124 | 0.122 | 0.104 | 0.103 | |
| 7.0 | 0.135 | 0.132 | 0.141 | 0.139 | 0.119 | 0.119 | |
| 7.5 | 0.153 | 0.148 | 0.152 | 0.150 | 0.130 | 0.130 | |
| 8.0 | 0.169 | 0.167 | 0.173 | 0.170 | 0.150 | 0.143 | |
| Material Group ISO 513 | M1 | M2 | M3 | ||||
| Hardness/Rm | |||||||
| Vc (m/min) | 35÷45 | 35÷45 | 25÷35 | ||||
| D (mm) | fn (mm/rev) | fn (mm/rev) | fn (mm/rev) | ||||
| 3.0 | 0.035 | 0.035 | 0.036 | ||||
| 3.5 | 0.044 | 0.043 | 0.044 | ||||
| Ø RUN OUT | 4.0 | 0.053 | 0.051 | 0.052 | |||
| 4.5 | 0.063 | 0.061 | 0.061 | ||||
| 5.0 | 0.072 | 0.071 | 0.069 | ||||
| 5.5 | 0.081 | 0.083 | 0.083 | ||||
| 6.0 | 0.096 | 0.095 | 0.092 | ||||
| 6.5 | 0.104 | 0.103 | 0.105 | ||||
| 7.0 | 0.119 | 0.118 | 0.114 | ||||
| 7.5 | 0.130 | 0.128 | 0.124 | ||||
| 8.0 | 0.150 | 0.141 | 0.136 |
| *nella fase di uscita, per evitare il grippaggio causa surriscaldamento, è necessario usare l’adduzione esterna del refrigerante per mantenere | MDTA | |
| raff reddati e lubrifi cati l’utensile ed il pezzo in lavorazione. | HF VH/UP | |
| MEF | ||
| *beim Herausfahren des Bohrers aus der Bohrung, muss beachtet werden, um das Einklemmen wegen Überhitzung zu verhindern, dass von Aussen | ALU | |
| Kühlmittel zugeführt wird um das Werkzeug und das Teil zu Kühlen und zu Schmieren. | MEX/MH |
UH/MH *en phase de sortie, pour éviter le grippage dû à une surchauff e, il est nécessaire d’utiliser l’arrosage externe pour maintenir l’outil et la pièce refroidis et lubrifi és. *en la fase de salida, para evitar el bloqueo debido al sobrecalentamiento, es necesario usar la aducción externa del refrigerante para mantener
enfriadas y lubricadas la herramienta y la pieza. *hа этапе выхода, чтобы избежать заклинивания из-за перегрева, необходимо использовать внешний подвод СОЖ, чтобы инструмент и заготовка охлаждались и смазывались. HSS END-MILLS
CARBIDE BURRS