Общий каталог Osawa 2021 - страница 150
Навигация
 Общий каталог Osawa 2018
TYPHOON - high performance solid carbide drills
CUTTING PARAMETERS
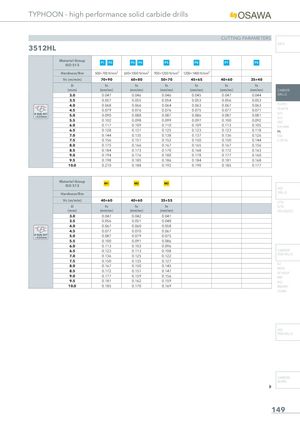
| Material Group ISO 513 | P1 P2 | P3 P4 | P5 | P6 | P7 | P8 | |
| Hardness/Rm | 500÷700 N/mm² | 600÷1000 N/mm² | 900÷1200 N/mm² | 1200÷1400 N/mm² | |||
| Vc (m/min) | 70÷90 | 60÷80 | 50÷70 | 45÷65 | 40÷60 | 35÷40 | |
| D | fn | fn | fn | fn | fn | fn | |
| (mm) | (mm/rev) | (mm/rev) | (mm/rev) | (mm/rev) | (mm/rev) | (mm/rev) | |
| 3.0 | 0.047 | 0.046 | 0.046 | 0.045 | 0.047 | 0.044 | |
| 3.5 | 0.057 | 0.055 | 0.054 | 0.053 | 0.056 | 0.053 | |
| 4.0 | 0.068 | 0.066 | 0.064 | 0.063 | 0.067 | 0.063 | |
| 4.5 | 0.079 | 0.076 | 0.076 | 0.075 | 0.077 | 0.071 | |
| Ø RUN OUT | 5.0 | 0.090 | 0.088 | 0.087 | 0.086 | 0.087 | 0.081 |
| 5.5 | 0.102 | 0.098 | 0.099 | 0.097 | 0.100 | 0.092 | |
| 6.0 | 0.117 | 0.109 | 0.110 | 0.109 | 0.113 | 0.105 | |
| 6.5 | 0.128 | 0.121 | 0.125 | 0.123 | 0.123 | 0.118 | |
| 7.0 | 0.144 | 0.135 | 0.138 | 0.137 | 0.136 | 0.126 | |
| 7.5 | 0.156 | 0.151 | 0.152 | 0.150 | 0.150 | 0.144 | |
| 8.0 | 0.175 | 0.166 | 0.167 | 0.165 | 0.167 | 0.156 | |
| 8.5 | 0.184 | 0.173 | 0.170 | 0.168 | 0.172 | 0.163 | |
| 9.0 | 0.194 | 0.176 | 0.180 | 0.178 | 0.177 | 0.160 | |
| 9.5 | 0.198 | 0.185 | 0.186 | 0.184 | 0.181 | 0.168 | |
| 10.0 | 0.210 | 0.188 | 0.192 | 0.190 | 0.185 | 0.177 | |
| Material Group ISO 513 | M1 | M2 | M3 | ||||
| Hardness/Rm | |||||||
| Vc (m/min) | 40÷60 | 40÷60 | 35÷55 | ||||
| D | fn | fn | fn | ||||
| (mm) | (mm/rev) | (mm/rev) | (mm/rev) | ||||
| 3.0 | 0.047 | 0.042 | 0.041 | ||||
| 3.5 | 0.056 | 0.051 | 0.048 | ||||
| 4.0 | 0.067 | 0.060 | 0.058 | ||||
| 4.5 | 0.077 | 0.070 | 0.067 | ||||
| Ø RUN OUT | 5.0 | 0.087 | 0.079 | 0.075 | |||
| 5.5 | 0.100 | 0.091 | 0.086 | ||||
| 6.0 | 0.113 | 0.103 | 0.096 | ||||
| 6.5 | 0.123 | 0.113 | 0.108 | ||||
| 7.0 | 0.136 | 0.125 | 0.122 | ||||
| 7.5 | 0.150 | 0.135 | 0.127 | ||||
| 8.0 | 0.167 | 0.150 | 0.145 | ||||
| 8.5 | 0.172 | 0.157 | 0.147 | ||||
| 9.0 | 0.177 | 0.159 | 0.156 | ||||
| 9.5 | 0.181 | 0.162 | 0.159 | ||||
| 10.0 | 0.185 | 0.170 | 0.169 |
HSS END-MILLS
CARBIDE BURRS