Общий каталог Osawa 2021 - страница 143
Навигация
 Общий каталог Osawa 2018
TYPHOON HL HIGH PERFORMANCE - LONG AND EXTRA-LONG INFO
CARBIDE DRILLS PU-HPU TA-4HTA SUH ALH HRC SUH MINI HL HSD C-SD-TA
1D÷1.5D
| MACHINING OF DEEP HOLES | EXÉCUTION DE TROUS PROFONDS |
| PERPENDICULAR TO THE SURFACE | ORTHOGONAUX À LA SURFACE |
| ESECUZIONE FORI PROFONDI | MECANIZADO DE AGUJEROS PROFUNDOS |
| ORTOGONALI ALLA SUPERFICIE | PERPENDICULARES A LA SUPERFÍCIE |
| HERSTELLUNG TIEFER RECHTWINKLIGER | СВЕРЛЕНИЕ ГЛУБОКИХ ОТВЕРСТИЙ ПЕРПЕНДИКУЛЯРНО |
| BOHRUNGEN | ОБРАБАТЫВАЕМОЙ ПОВЕХНОСТИ |
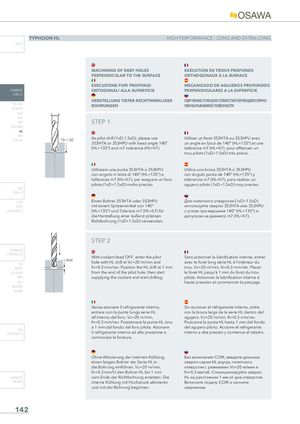
STEP 1
| As pilot drill (1xD,1.5xD), please use | Utiliser un foret 353HTA ou 353HPU avec |
| 353HTA or 353HPU with head angle 140° | un angle en bout de 140° (HL=135°) et une |
| (HL=135°) and m7 tolerance (HL=h7). | tolérance m7 (HL=h7), pour effectuer un |
trou pilote (1xD÷1.5xD) très précis.
HSS DRILLS
LFTA SUTA HSS-HSS/CO
CARBIDE END-MILLS
G2 MDTA HF VH/UP MEF ALU MEX/MH UH/MH
1.0mm
| Utilizzare una punta 353HTA o 353HPU | Utilice una broca 353HTA o 353HPU |
| con angolo in testa di 140° (HL=135°) e | con ángulo punta de 140° (HL=135°) y |
| tolleranza m7 (HL=h7), per eseguire un foro | tolerancia m7 (HL=h7), para realizar un |
| pilota (1xD÷1.5xD) molto preciso. | agujero piloto (1xD÷1,5xD) muy preciso. |
| Einen Bohrer 353HTA oder 353HPU | Для пилотного отверстия (1xD÷1.5xD) |
| mit einem Spitzenwinkel von 140° | используйте сверло 353HTA или 353HPU |
| (HL=135°) und Toleranz m7 (HL=h7) für | с углом при вершине 140° (HL=135°) и |
| die Herstellung einer äußerst präzisen | допуском на диаметр m7 (HL=h7). |
Richtbohrung (1xD÷1.5xD) verwenden.
STEP 2
| With coolant feed OFF, enter the pilot | Sans actionner la lubrification interne, entrer |
| hole with HL drill at Vc=20 m/min and | avec le foret long série HL à l’intérieur du |
| fn=0.3 mm/rev. Position the HL drill at 1 mm | trou. Vc=20 m/min, fn=0.3 mm/rév. Placer |
| from the end of the pilot hole, then start | le foret HL jusqu’à 1 mm du fond du trou |
| supplying the coolant and start drilling. | pilote. Actionner la lubrification interne à |
haute pression et commencer le perçage.
HSS END-MILLS
| Senza azionare il refrigerante interno, | Sin accionar el refrigerante interno, entre |
| entrare con la punta lunga serie HL | con la broca larga de la serie HL dentro del |
| all’interno del foro. Vc=20 m/min, | agujero. Vc=20 m/min, fn=0.3 mm/rev. |
| fn=0.3 mm/rev. Posizionare la punta HL sino | Posicione la punta HL hasta 1 mm del fondo |
| a 1 mm dal fondo del foro pilota. Azionare | del agujero piloto. Accione el refrigerante |
| il refrigerante interno ad alta pressione e | interno a alta presión y comience el taladro. |
cominciare la foratura.
| Ohne Aktivierung der internen Kühlung, | Без включения СОЖ, введите длинное | |
| einen langen Bohrer der Serie HL in | сверло серии HL внутрь пилотного | |
| die Bohrung einführen. Vc=20 m/min, | отверстия с режимами Vc=20 м/мин и | |
| fn=0.3 mm/U den Bohrer HL bis 1 mm | fn=0.3 мм/об. Спозиционируйте сверло | |
| CARBIDE | vom Ende der Richtbohrung ansetzen. Die | HL на расстоянии 1 мм от дна отверстия. |
| BURRS | interne Kühlung mit Hochdruck aktivieren | Включите подачу СОЖ и начните |
und mit der Bohrung beginnen. сверление.