Каталог Mitsubishi Materials вращающийся инструмент - страница 54
Навигация
 Каталог Mitsubishi Materials СНП с CBN и PCD для токарной обработки
 Каталог Mitsubishi Materials малоразмерный инструмент
 Каталог Mitsubishi Materials пластины для точения
 Каталог Mitsubishi Materials сверлильные инструменты
 Каталог Mitsubishi Materials отрезной и канавочный инструмент
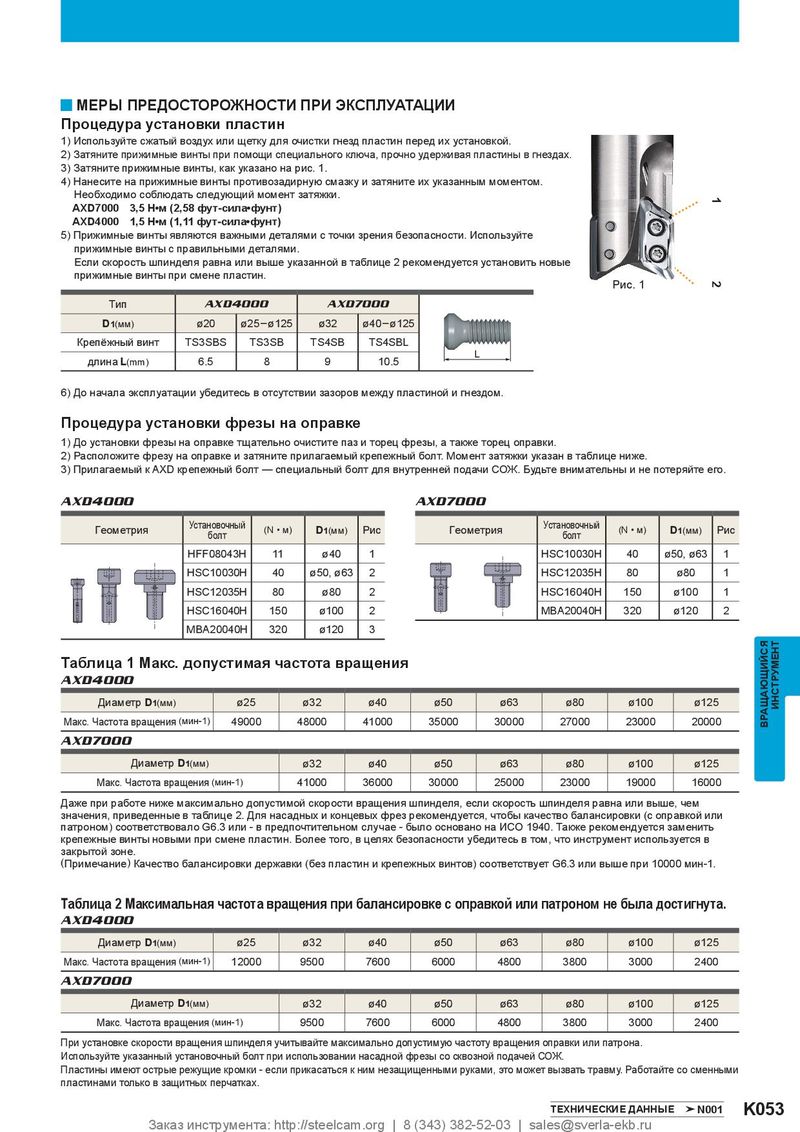
y МЕРЫ ПРЕДОСТОРОЖНОСТИ ПРИ ЭКСПЛУАТАЦИИ
Процедура установки пластин
1) Используйте сжатый воздух или щетку для очистки гнезд пластин перед их установкой. 2) Затяните прижимные винты при помощи специального ключа, прочно удерживая пластины в гнездах. 3) Затяните прижимные винты, как указано на рис. 1. 4) Нанесите на прижимные винты противозадирную смазку и затяните их указанным моментом. Необходимо соблюдать следующий момент затяжки.
| XD7000 3,5 Н•м ( XD4000 1,5 Н•м ( Прижимные винты я прижимные винты с | 2,58 фут-си 1,11 фут-си вляются ва правильны | ла•фунт) ла•фунт) жными детал ми деталями. | . ями с точки | зрения безопа | сности. Используйте | 1 |
| Если скорость шпин прижимные винты п | деля равна ри смене пл | или выше ук астин. | азанной в т | аблице 2 реком | ендуется установить новые | 2 Рис. 1 |
| Тип | AXD | 4000 | AXD | 7000 | ||
| D1(мм) | ø20 | ø25–ø125 | ø32 | ø40–ø125 | ||
| Крепёжный винт | TS3SBS | TS3SB | TS4SB | TS4SBL | ||
| длина L(mm) | 6.5 | 8 | 9 | 10.5 | L |
6) До начала эксплуатации убедитесь в отсутствии зазоров между пластиной и гнездом.
Процедура установки фрезы на оправке
1) До установки фрезы на оправке тщательно очистите паз и торец фрезы, а также торец оправки. 2) Расположите фрезу на оправке и затяните прилагаемый крепежный болт. Момент затяжки указан в таблице ниже. 3) Прилагаемый к AXD крепежный болт — специальный болт для внутренней подачи СОЖ. Будьте внимательны и не потеряйте его.
AXD4000 AXD7000
| Геометрия | Установочный болт | (N • м) | D1(мм) | Рис |
| HFF08043H | 11 | ø40 | 1 | |
| HSC10030H | 40 | ø50, ø63 | 2 | |
| HSC12035H | 80 | ø80 | 2 | |
| HSC16040H | 150 | ø100 | 2 | |
| MBA20040H | 320 | ø120 | 3 |
| Геометрия | Установочный болт | (N • м) | D1(мм) | Рис |
| HSC10030H | 40 | ø50, ø63 | 1 | |
| HSC12035H | 80 | ø80 | 1 | |
| HSC16040H | 150 | ø100 | 1 | |
| MBA20040H | 320 | ø120 | 2 |
Таблица 1 Макс. допустимая частота вращения
AXD4000
| ДиаметрD1(мм) | ø25 | ø32 | ø40 | ø50 | ø63 | ø80 | ø100 | ø125 |
| Макс. Частота вращения (мин-1) | 49000 | 48000 | 41000 | 35000 | 30000 | 27000 | 23000 | 20000 |
| AXD7000 | ||||||||
| ДиаметрD1(мм) | ø32 | ø40 | ø50 | ø63 | ø80 | ø100 | ø125 | |
| Макс. Частота вращения (м | ин-1) | 41000 | 36000 | 30000 | 25000 | 23000 | 19000 | 16000 |
АЩАЮЩИЙСЯ ИНС
Даже при работе ниже максимально допустимой скорости вращения шпинделя, если скорость шпинделя равна или выше, чем значения, приведенные в таблице 2. Для насадных и концевых фрез рекомендуется, чтобы качество балансировки (с оправкой или патроном) соответствовало G6.3 или - в предпочтительном случае - было основано на ИСО 1940. Также рекомендуется заменить крепежные винты новыми при смене пластин. Более того, в целях безопасности убедитесь в том, что инструмент используется в закрытой зоне. (Примечание) Качество балансировки державки (без пластин и крепежных винтов) соответствует G6.3 или выше при 10000 мин-1. Таблица 2 Максимальная частота вращения при балансировке с оправкой или патроном не была достигнута.
AXD4000
| ДиаметрD1(мм) | ø25 | ø32 | ø40 | ø50 | ø63 | ø80 | ø100 | ø125 |
| Макс. Частота вращения (мин-1) | 12000 | 9500 | 7600 | 6000 | 4800 | 3800 | 3000 | 2400 |
| AXD7000 | ||||||||
| ДиаметрD1(мм) | ø32 | ø40 | ø50 | ø63 | ø80 | ø100 | ø125 | |
| Макс. Частота вращения (м | ин-1) | 9500 | 7600 | 6000 | 4800 | 3800 | 3000 | 2400 |
При установке скорости вращения шпинделя учитывайте максимально допустимую частоту вращения оправки или патрона. Используйте указанный установочный болт при использовании насадной фрезы со сквозной подачей СОЖ. Пластины имеют острые режущие кромки - если прикасаться к ним незащищенными руками, это может вызвать травму. Работайте со сменными пластинами только в защитных перчатках.