Каталог Mitsubishi Materials вращающийся инструмент - страница 53
Навигация
 Каталог Mitsubishi Materials СНП с CBN и PCD для токарной обработки
 Каталог Mitsubishi Materials малоразмерный инструмент
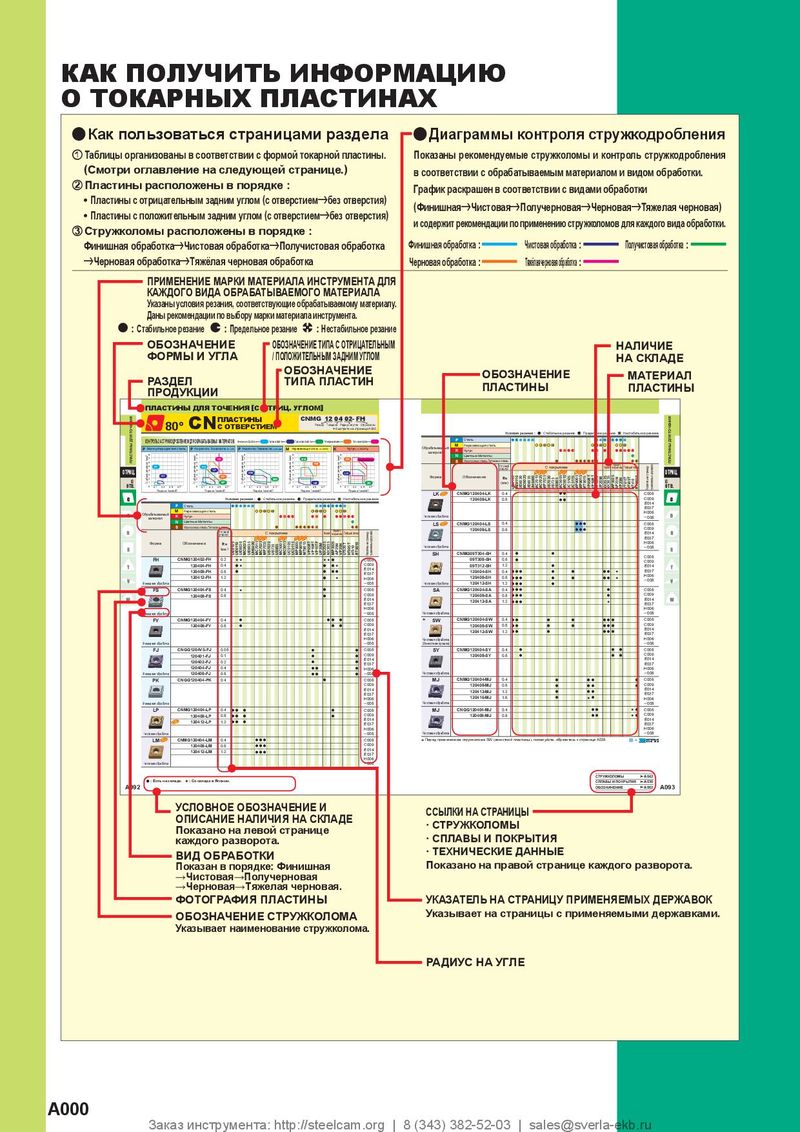 Каталог Mitsubishi Materials пластины для точения
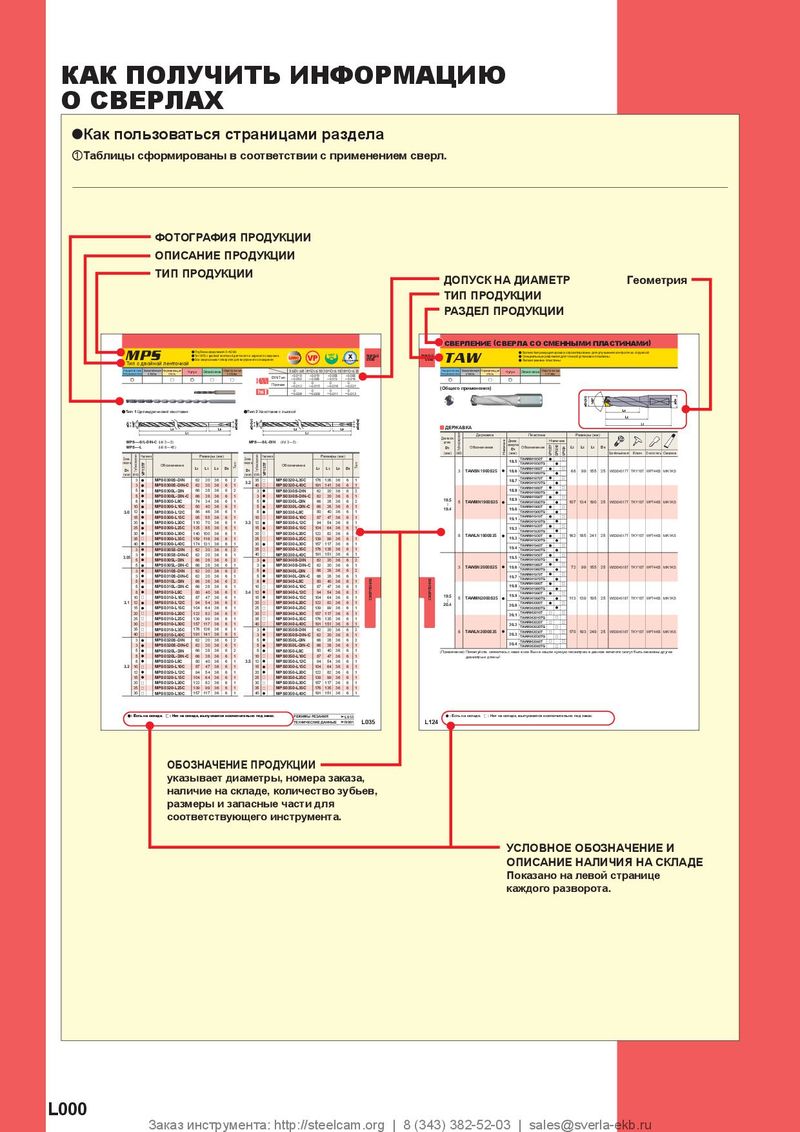 Каталог Mitsubishi Materials сверлильные инструменты
 Каталог Mitsubishi Materials отрезной и канавочный инструмент

| Обрабатываемый | М | С | Скорость резания | Ширина резания | Глубина резания | П | одача(мм/з | уб) |
| материал | атериал | тружколом | vc(m/min) | ae(mm) | ap(mm) | Диамет | р режущей к | ромки D1 |
| &32 | &40 | &50–&125 | ||||||
| N | ||||||||
| 5─10 | ||||||||
| 10─15 | ||||||||
| 15─20 | ||||||||
| 5─10 | ||||||||
| 10─15 | ||||||||
| Алюминиевые | LC15TF | GL | 1000 | 15─20 | ||||
| сплавы | TF15 | (200─3000) | ||||||
| 5─10 | ||||||||
| 10─15 | ||||||||
| 15─20 | ||||||||
| 5─10 | ||||||||
| 10─15 | ||||||||
| 15─20 |
(Примечание 1) Вышеуказанные режимы обработки определены при условии высокой жесткости заготовки и станка, где вибрация не наблюдается. При возникновении вибрации сделайте необходимую корректировку в соответствии с условиями обработки. (Примечание 2) Обратите внимание на то, что вибрация может возникнуть при следующих условиях:
- При использовании длинного вылета инструмента,
- При обработке углового радиуса кармана.
- При недостаточной жесткости крепления заготовки или низкой жесткости станка или заготовки может быстро возникнуть вибрация. Если да, то уменьшите ширину и глубину фрезерования и подачу на зуб.
| y НАКЛОННОЕ ФРЕЗЕРОВАНИЕ/СПИРАЛЬНОЕ ФРЕЗЕРОВАНИЕ | Глухие отверстия, | Сквозные | |
| плоское дно | отверстия | ||
| a НАКЛОННОЕ ФРЕЗЕРОВАНИЕ | aСПИРАЛЬНОЕ |
L ФРЕЗЕРОВАНИЕ Шаг Шаг
(P) (P)
ap L= tan %° ap
| D | D1 | D1 |
| 1 | ||
| Диаметр | Диаметр |
РЕКОМЕНДУЕМЫЕ РЕЖИМЫ РЕЗАНИЯ отверстия отверстия
(DH) (DH)
| Диаметр | Наклонноеф | резерование | Спиральноеф | резерование(г | лухие отверстия, | плоскоедно) | Спиральноефрезерован | ие(сквозные отверстия) | |
| Тип державки | режущей кромки D1 (мм) | %° Макс. угол наклона | Минимальная дистанция L (мм) 1 | Макс. диаметр отверстия DH Макс. (мм) 2 | Макс. шаг P Макс. (мм) | Минимальная диаметр отверстия DH мин. (мм) 3 | Макс. шаг P Макс. (мм) | Минимальная диаметр отверстия DH мин. (мм) | Макс. шаг P Макс. (мм) |
| 32 | 19 | 61 | 61.8 | 21 | 58.2 | 20 | 41 | 7 | |
| 40 | 13 | 91 | 77.8 | 18 | 74.2 | 17 | 57 | 9 | |
| 50 | 9 | 133 | 97.8 | 16 | 94.2 | 16 | 77 | 10 | |
| A Тип | 63 | 7 | 171 | 123.8 | 15 | 120.2 | 15 | 103 | 11 |
| 80 | 5 | 240 | 157.8 | 16 | 154.2 | 15 | 137 | 12 | |
| 100 | 4 | 300 | 197.8 | 15 | 194.2 | 15 | 177 | 12 | |
| 125 | 3 | 401 | 247.8 | 12 | 244.2 | 12 | 227 | 11 | |
| 32 | 18 | 63 | 55.4 | 16 | 54.0 | 16 | 41 | 7 | |
| 40 | 11 | 105 | 71.4 | 14 | 70.0 | 14 | 57 | 8 | |
| 50 | 8 | 146 | 91.4 | 13 | 90.0 | 12 | 77 | 8 | |
| B Тип | 63 | 6 | 195 | 117.4 | 11 | 116.0 | 11 | 103 | 8 |
| 80 | 4 | 293 | 151.4 | 11 | 150.0 | 11 | 137 | 9 | |
| 100 | 3 | 391 | 191.4 | 9 | 190.0 | 9 | 177 | 8 | |
| 125 | 2 | 587 | 241.4 | 12 | 240.0 | 12 | 227 | 11 |
(Примечание) Рекомендуемая подача при обработке по наклонной составляет 0.5 мм/зуб или ниже.*
1 При использовании максимального угла наклона расстояние, которое необходимо пройти для достижения максимальной глубины резания, - следующее: L= *(максимальная глубина резания ap/tan %). Максимальная глубина резания для типа А - 21мм, для типа В - 20.4мм. 2 Максимальный диаметр при обработке глухого отверстия плоским торцом с использованием радиуса при углах - 0.8 мм для типа А и 4мм для типа В. Для других значений радиуса при углах используйте следующую формулу * {(диаметр режущей кромки D1)─(радиус при углах Re)─0.3} x 2 3 Минимальный диаметр при обработке глухого отверстия плоским торцом с использованием радиуса при углах - 0.8 мм для типа А и 4мм для типа В. Для других значений радиуса при углах используйте следующую формулу {(диаметр режущей кромки D1)─(радиус при углах Re)─(ширина зачистной кромки F1)─0.1} x 2
y МАКС. ГЛУБИНА СВЕРЛЕНИЯ
| Тип | Угол пластины Re (мм) | Макс. Глубина Сверления (мм) | AXD7000может быть эффективно |
| A Тип | 0.8─3.2 | 5 | использован для обработки |
| B Тип | 4.0 5.0 | 4 | карманов без необходимости предварительного засверливания. |