Каталог Mitsubishi Materials сверлильные инструменты - страница 94
Навигация
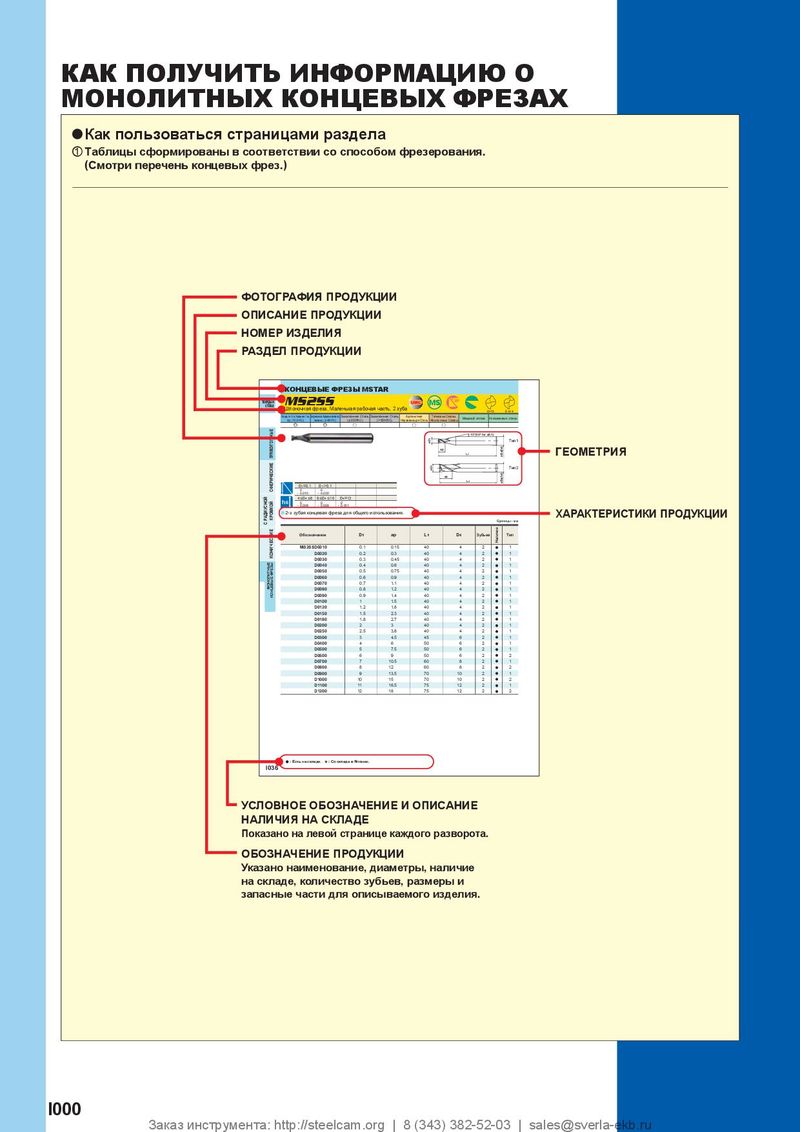 Каталог Mitsubishi Materials концевые монолитные фрезы
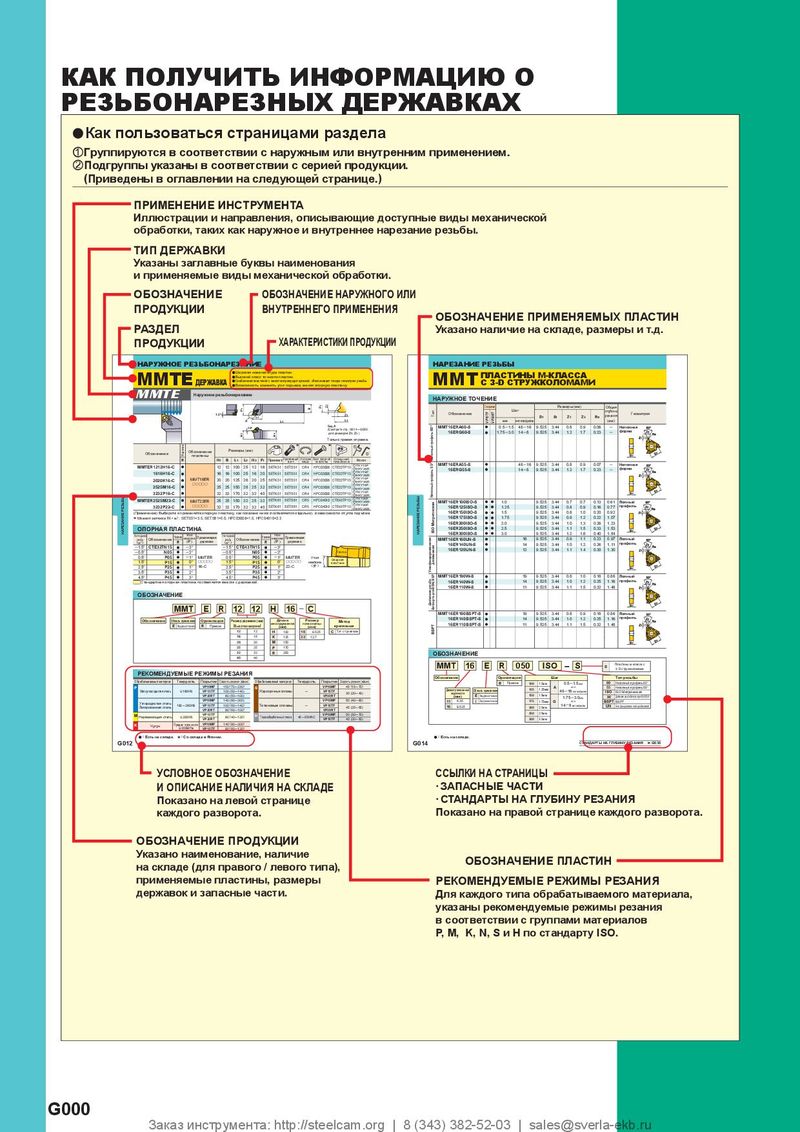 Каталог Mitsubishi Materials резьбонарезной инструмент
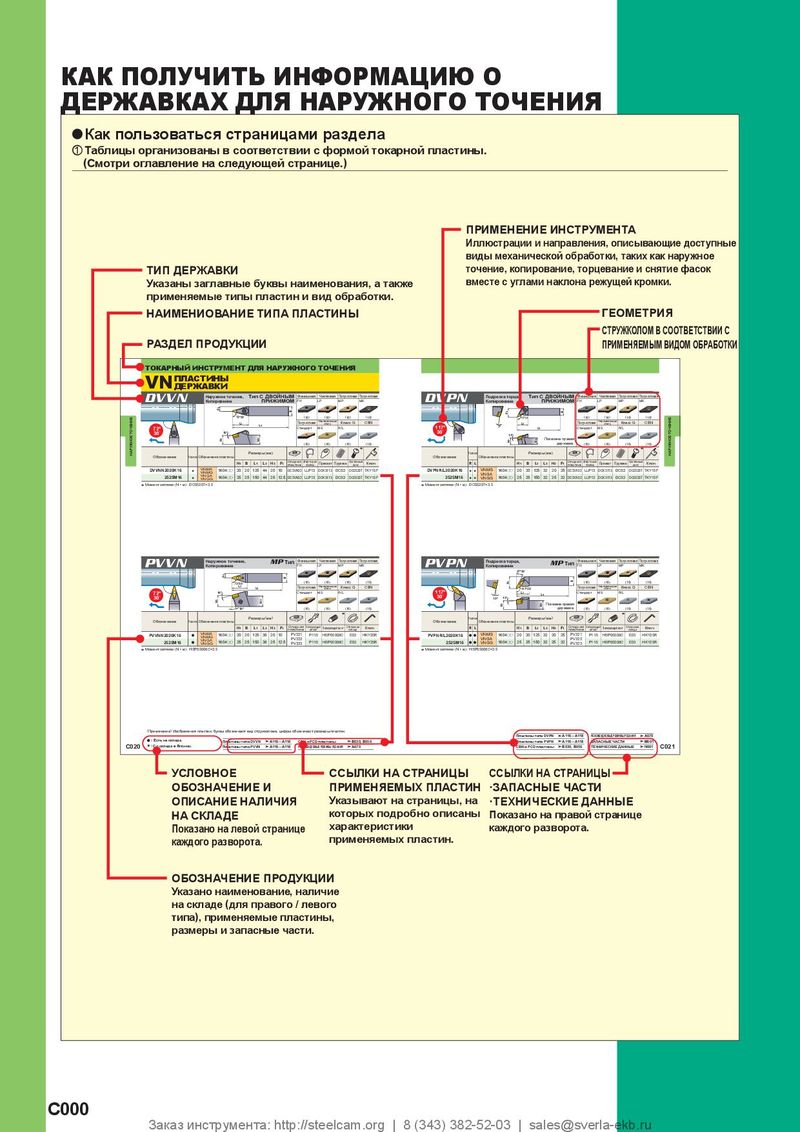 Каталог Mitsubishi Materials токарный инструмент для наружного точения
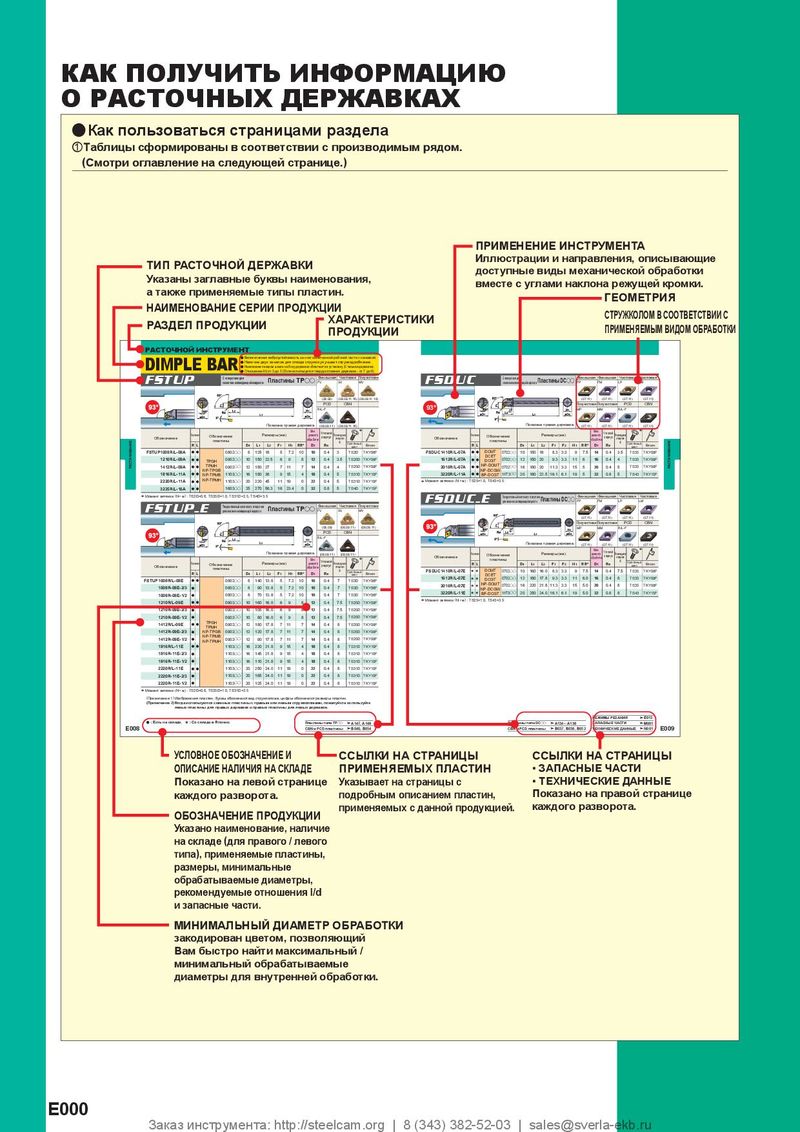 Каталог Mitsubishi Materials расточной инструмент
 Каталог Mitsubishi Materials отрезной и канавочный инструмент
 Каталог Mitsubishi Materials запасные части

РЕКОМЕНДУЕМЫЕ РЕЖИМЫ РЕЗАНИЯ
y Тип LB
| Алюминиевые | сплавы ( | Si | Алюминиевые | сплавы (5 | % | Алюминиевые | сплавы ( | Si>10%) | |
| Обрабатываемый материал | |||||||||
| Диам. сверла (мм) | Частота вращения (мин-1) | ( | Подача мин.─макс.) (мм/об) | Частота вращения (мин-1) | ( | Подача мин.─макс.) (мм/об) | Частота вращения (мин-1) | ( | Подача мин.─макс.) (мм/об) |
| 3.2 | 11900 | 0.1 | (0.11─0.16) | 11900 | 0.15 | (0.16─0.21) | 11900 | 0.15 | (0.16─0.21) |
| 4.0 | 9500 | 0.15 | (0.13─0.20) | 9500 | 0.2 | (0.20─0.27) | 9500 | 0.2 | (0.20─0.27) |
| 5.0 | 7600 | 0.2 | (0.17─0.25) | 7600 | 0.25 | (0.25─0.33) | 7600 | 0.25 | (0.25─0.33) |
| 6.3 | 7500 | 0.25 | (0.21─0.32) | 7500 | 0.35 | (0.32─0.42) | 7500 | 0.35 | (0.32─0.42) |
| 8.0 | 5900 | 0.3 | (0.27─0.40) | 5900 | 0.45 | (0.40─0.53) | 5900 | 0.45 | (0.40─0.53) |
| 10.0 | 4700 | 0.4 | (0.33─0.50) | 4700 | 0.55 | (0.50─0.67) | 4700 | 0.55 | (0.50─0.67) |
| 14.0 | 5300 | 0.5 | (0.40─0.60) | 5300 | 0.7 | (0.60─0.80) | 5300 | 0.7 | (0.60─0.80) |
(Примечание 1) При сверлении отверстий с глубиной сверления cвыше l/d=10 рекомендуется сначала просверлить направляющее отверстие. (В противном случае возможна поломка сверла.) (Примечание 2) Для предварительного сверления рекомендуются сверла Mitsubishi MNS, MAE-MB или MAS-MB.
y Тип DB
| Алюминиевые | сплавы ( | Si | Алюминиевые | сплавы (5 | % | Алюминиевые | сплавы ( | Si>10%) | |
| Обрабатываемый материал | |||||||||
| Диам. сверла (мм) | Частота вращения (мин-1) | ( | Подача мин.─макс.) (мм/об) | Частота вращения (мин-1) | ( | Подача мин.─макс.) (мм/об) | Частота вращения (мин-1) | ( | Подача мин.─макс.) (мм/об) |
| 3.2 | 8900 | 0.1 | (0.11─0.16) | 8900 | 0.15 | (0.16─0.21) | 8900 | 0.15 | (0.16─0.21) |
| 4.0 | 7100 | 0.15 | (0.13─0.20) | 7100 | 0.2 | (0.20─0.27) | 7100 | 0.2 | (0.20─0.27) |
| 5.0 | 5700 | 0.2 | (0.17─0.25) | 5700 | 0.25 | (0.25─0.33) | 5700 | 0.25 | (0.25─0.33) |
| 6.3 | 6000 | 0.25 | (0.21─0.32) | 6000 | 0.35 | (0.32─0.42) | 6000 | 0.35 | (0.32─0.42) |
| 8.0 | 4700 | 0.3 | (0.27─0.40) | 4700 | 0.45 | (0.40─0.53) | 4700 | 0.45 | (0.40─0.53) |
| 10.0 | 3800 | 0.4 | (0.33─0.50) | 3800 | 0.55 | (0.50─0.67) | 3800 | 0.55 | (0.50─0.67) |
| 14.0 | 4200 | 0.5 | (0.40─0.60) | 4200 | 0.7 | (0.60─0.80) | 4200 | 0.7 | (0.60─0.80) |
(Примечание 1) При сверлении отверстий с глубиной сверления cвыше l/d=10 рекомендуется сначала просверлить направляющее отверстие. (В противном случае возможна поломка сверла.) (Примечание 2) Для предварительного сверления рекомендуются сверла Mitsubishi MNS, MAE-MB или MAS-MB.