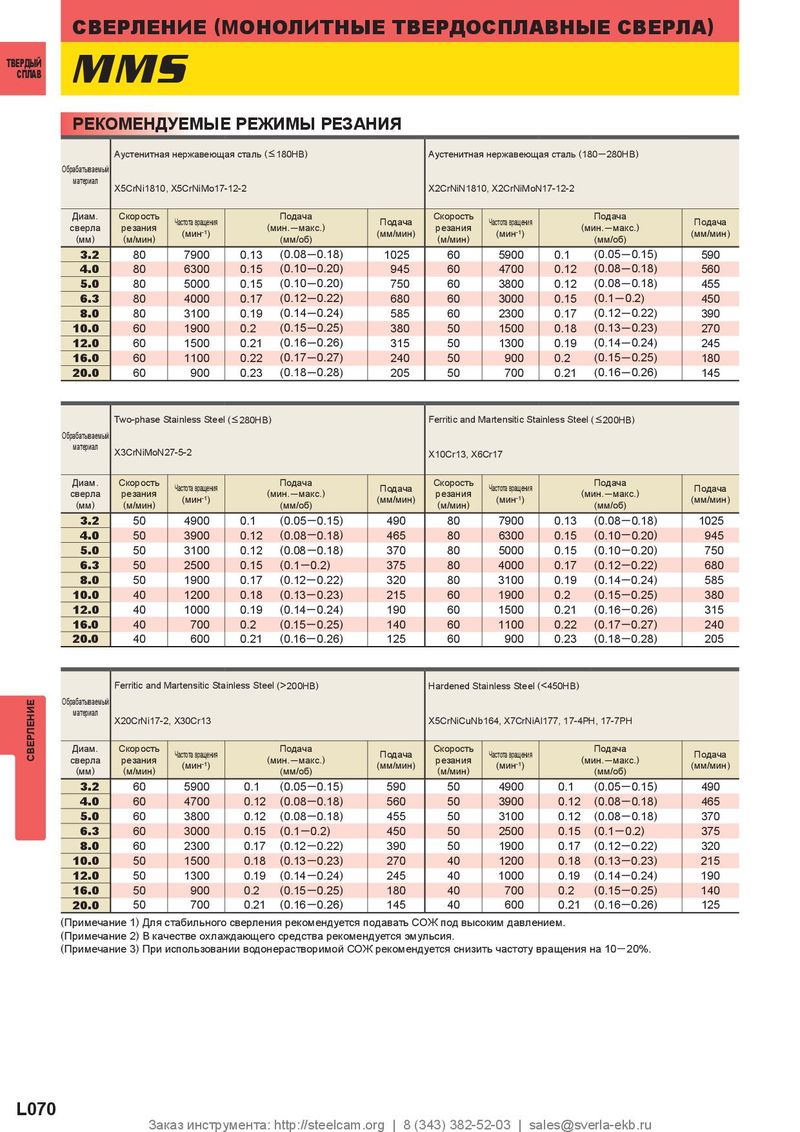
РЕКОМЕНДУЕМЫЕ РЕЖИМЫ РЕЗАНИЯ
| Аустенитная | нержавеюща | я сталь ( | | | Аустенитная | нержавеюща | я сталь (1 | 80─280HB) | |
| Обрабатываемый материал | X5CrNi1810, | X5CrNiMo17- | 12-2 | | | X2CrNiN181 | 0, X2CrNiMoN | 17-12-2 | | |
| Диам. сверла (мм) | Скорость резания (м/мин) | Частота вращения (мин-1) | ( | Подача мин.─макс.) (мм/об) | Подача (мм/мин) | Скорость резания (м/мин) | Частота вращения (мин-1) | ( | Подача мин.─макс.) (мм/об) | Подача (мм/мин) |
| 3.2 | 80 | 7900 | 0.13 | (0.08─0.18) | 1025 | 60 | 5900 | 0.1 | (0.05─0.15) | 590 |
| 4.0 | 80 | 6300 | 0.15 | (0.10─0.20) | 945 | 60 | 4700 | 0.12 | (0.08─0.18) | 560 |
| 5.0 | 80 | 5000 | 0.15 | (0.10─0.20) | 750 | 60 | 3800 | 0.12 | (0.08─0.18) | 455 |
| 6.3 | 80 | 4000 | 0.17 | (0.12─0.22) | 680 | 60 | 3000 | 0.15 | (0.1─0.2) | 450 |
| 8.0 | 80 | 3100 | 0.19 | (0.14─0.24) | 585 | 60 | 2300 | 0.17 | (0.12─0.22) | 390 |
| 10.0 | 60 | 1900 | 0.2 | (0.15─0.25) | 380 | 50 | 1500 | 0.18 | (0.13─0.23) | 270 |
| 12.0 | 60 | 1500 | 0.21 | (0.16─0.26) | 315 | 50 | 1300 | 0.19 | (0.14─0.24) | 245 |
| 16.0 | 60 | 1100 | 0.22 | (0.17─0.27) | 240 | 50 | 900 | 0.2 | (0.15─0.25) | 180 |
| 20.0 | 60 | 900 | 0.23 | (0.18─0.28) | 205 | 50 | 700 | 0.21 | (0.16─0.26) | 145 |
| Обрабатываемый материал | Two-phase S X3CrNiMoN2 | tainless Steel 7-5-2 | ( | | | Ferritic and M X10Cr13, X6 | artensitic Stai Cr17 | nless Stee | l ( | |
| Диам. сверла (мм) | Скорость резания (м/мин) | Частота вращения (мин-1) | ( | Подача мин.─макс.) (мм/об) | Подача (мм/мин) | Скорость резания (м/мин) | Частота вращения (мин-1) | ( | Подача мин.─макс.) (мм/об) | Подача (мм/мин) |
| 3.2 | 50 | 4900 | 0.1 | (0.05─0.15) | 490 | 80 | 7900 | 0.13 | (0.08─0.18) | 1025 |
| 4.0 | 50 | 3900 | 0.12 | (0.08─0.18) | 465 | 80 | 6300 | 0.15 | (0.10─0.20) | 945 |
| 5.0 | 50 | 3100 | 0.12 | (0.08─0.18) | 370 | 80 | 5000 | 0.15 | (0.10─0.20) | 750 |
| 6.3 | 50 | 2500 | 0.15 | (0.1─0.2) | 375 | 80 | 4000 | 0.17 | (0.12─0.22) | 680 |
| 8.0 | 50 | 1900 | 0.17 | (0.12─0.22) | 320 | 80 | 3100 | 0.19 | (0.14─0.24) | 585 |
| 10.0 | 40 | 1200 | 0.18 | (0.13─0.23) | 215 | 60 | 1900 | 0.2 | (0.15─0.25) | 380 |
| 12.0 | 40 | 1000 | 0.19 | (0.14─0.24) | 190 | 60 | 1500 | 0.21 | (0.16─0.26) | 315 |
| 16.0 | 40 | 700 | 0.2 | (0.15─0.25) | 140 | 60 | 1100 | 0.22 | (0.17─0.27) | 240 |
| 20.0 | 40 | 600 | 0.21 | (0.16─0.26) | 125 | 60 | 900 | 0.23 | (0.18─0.28) | 205 |
| Ferritic and M | artensitic Stai | nless Steel | (>200HB) | | Hardened St | ainless Steel ( | 450HB) | | |
| Обрабатываемый материал | X20CrNi17-2 | , X30Cr13 | | | | X5CrNiCuNb | 164, X7CrNiAl1 | 77, 17-4P | H, 17-7PH | |
| Диам. сверла (мм) | Скорость резания (м/мин) | Частота вращения (мин-1) | (м | Подача ин.─макс.) (мм/об) | Подача (мм/мин) | Скорость резания (м/мин) | Частота вращения (мин-1) | (м | Подача ин.─макс.) (мм/об) | Подача (мм/мин) |
| 3.2 | 60 | 5900 | 0.1 | (0.05─0.15) | 590 | 50 | 4900 | 0.1 | (0.05─0.15) | 490 |
| 4.0 | 60 | 4700 | 0.12 | (0.08─0.18) | 560 | 50 | 3900 | 0.12 | (0.08─0.18) | 465 |
| 5.0 | 60 | 3800 | 0.12 | (0.08─0.18) | 455 | 50 | 3100 | 0.12 | (0.08─0.18) | 370 |
| 6.3 | 60 | 3000 | 0.15 | (0.1─0.2) | 450 | 50 | 2500 | 0.15 | (0.1─0.2) | 375 |
| 8.0 | 60 | 2300 | 0.17 | (0.12─0.22) | 390 | 50 | 1900 | 0.17 | (0.12─0.22) | 320 |
| 10.0 | 50 | 1500 | 0.18 | (0.13─0.23) | 270 | 40 | 1200 | 0.18 | (0.13─0.23) | 215 |
| 12.0 | 50 | 1300 | 0.19 | (0.14─0.24) | 245 | 40 | 1000 | 0.19 | (0.14─0.24) | 190 |
| 16.0 | 50 | 900 | 0.2 | (0.15─0.25) | 180 | 40 | 700 | 0.2 | (0.15─0.25) | 140 |
| 20.0 | 50 | 700 | 0.21 | (0.16─0.26) | 145 | 40 | 600 | 0.21 | (0.16─0.26) | 125 |
(Примечание 1) Для стабильного сверления рекомендуется подавать СОЖ под высоким давлением. (Примечание 2) В качестве охлаждающего средства рекомендуется эмульсия. (Примечание 3) При использовании водонерастворимой СОЖ рекомендуется снизить частоту вращения на 10─20%.
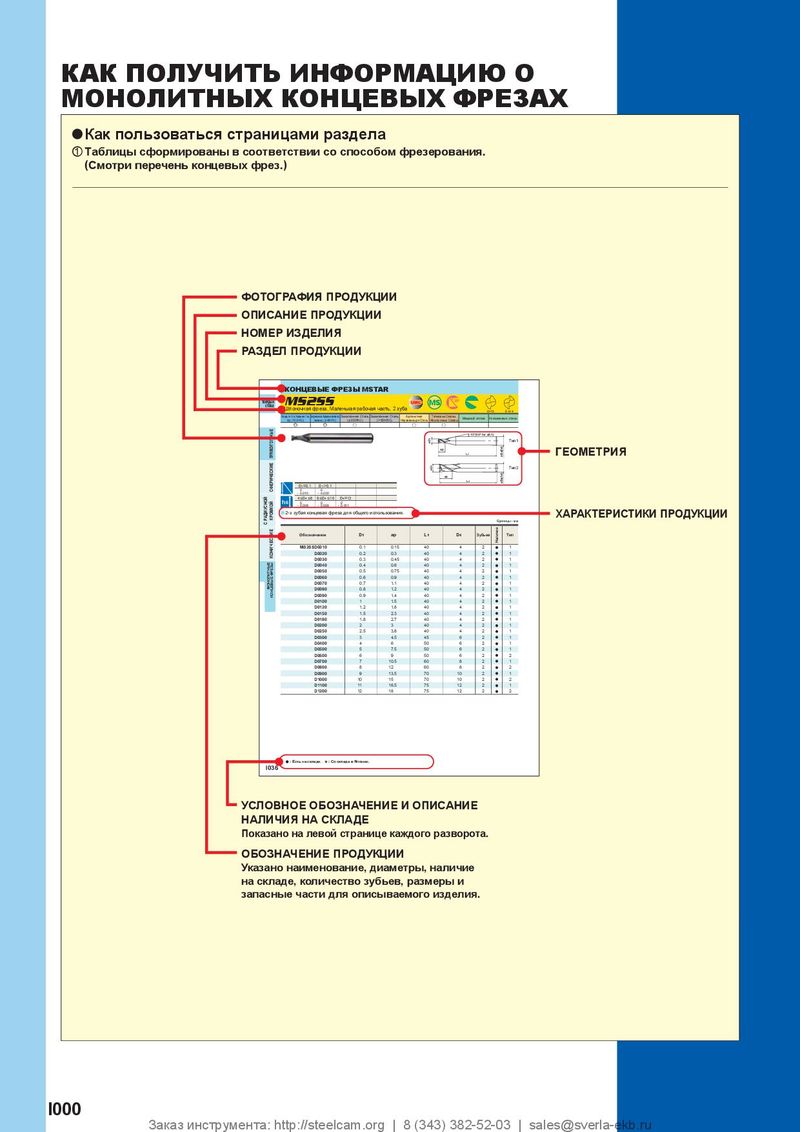 Каталог Mitsubishi Materials концевые монолитные фрезы
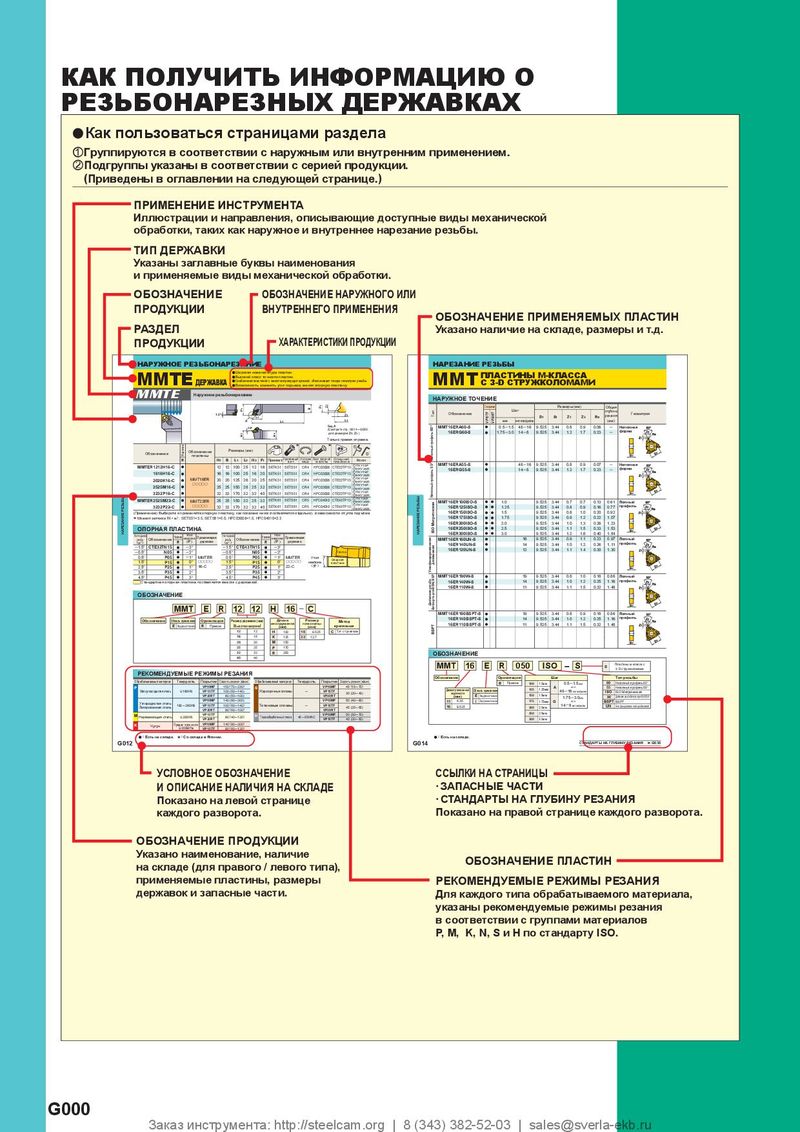 Каталог Mitsubishi Materials резьбонарезной инструмент
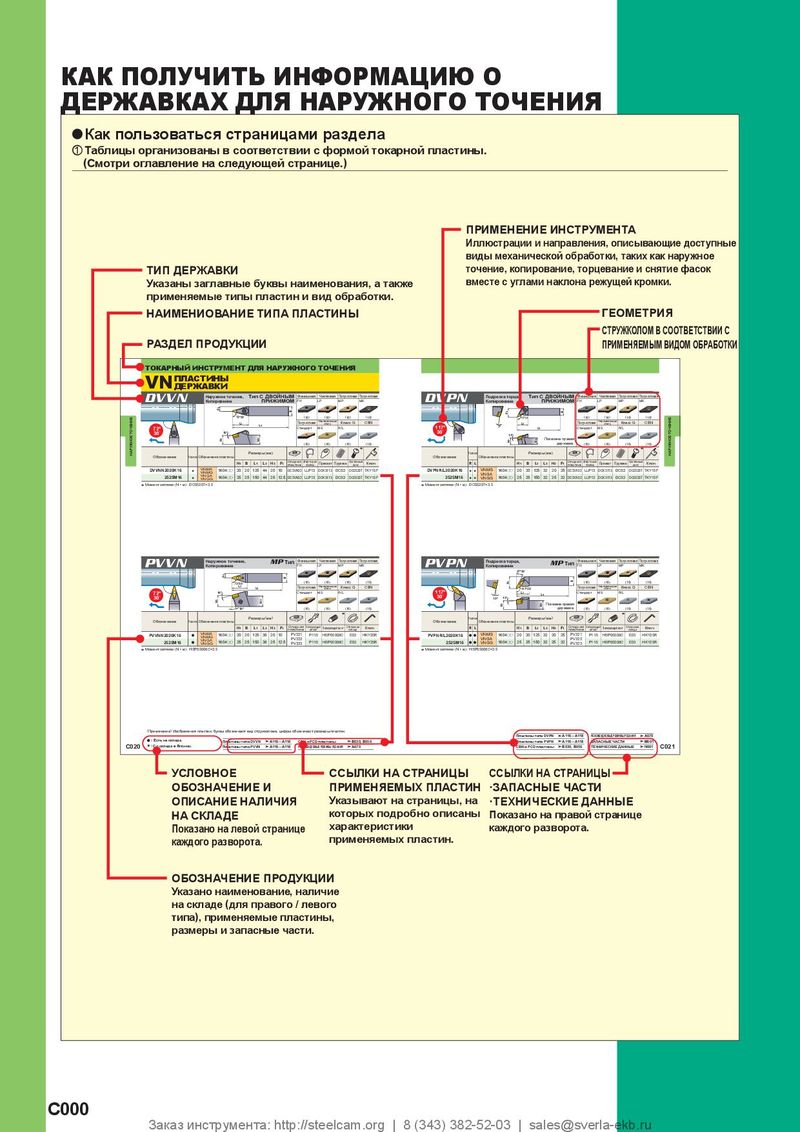 Каталог Mitsubishi Materials токарный инструмент для наружного точения
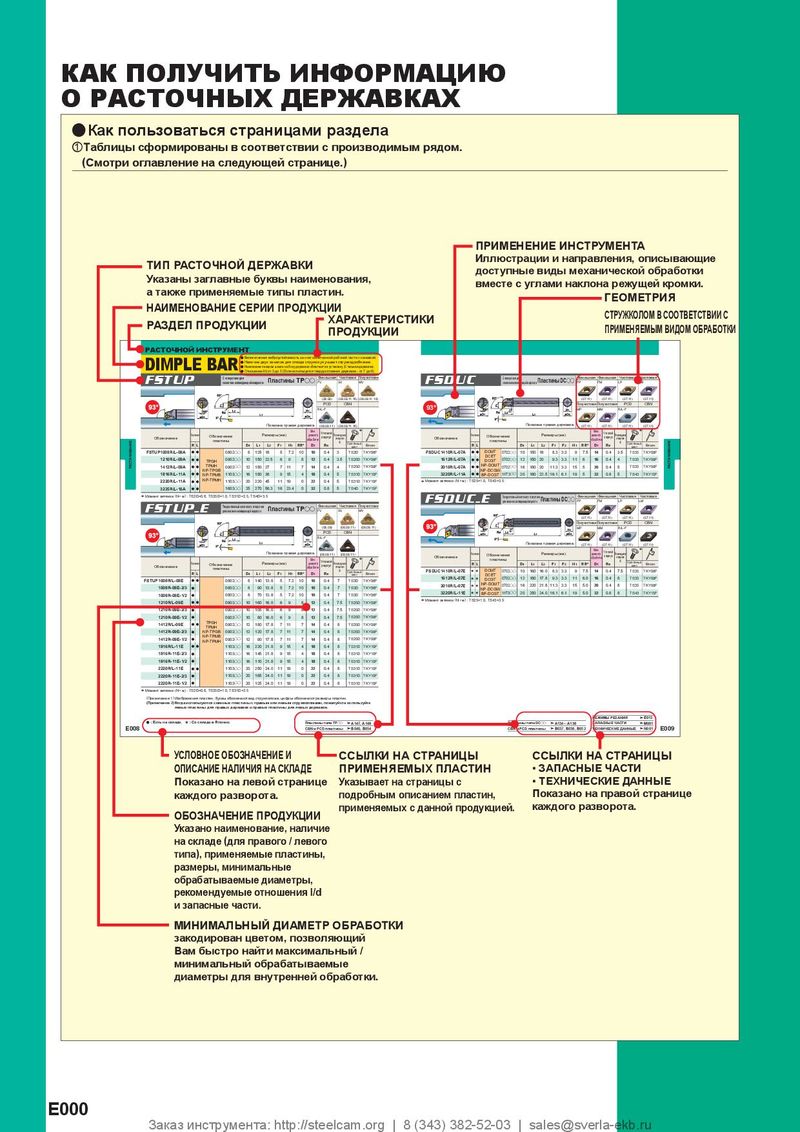 Каталог Mitsubishi Materials расточной инструмент
 Каталог Mitsubishi Materials отрезной и канавочный инструмент
 Каталог Mitsubishi Materials запасные части