Каталог Mitsubishi Materials сверлильные инструменты - страница 180
Навигация
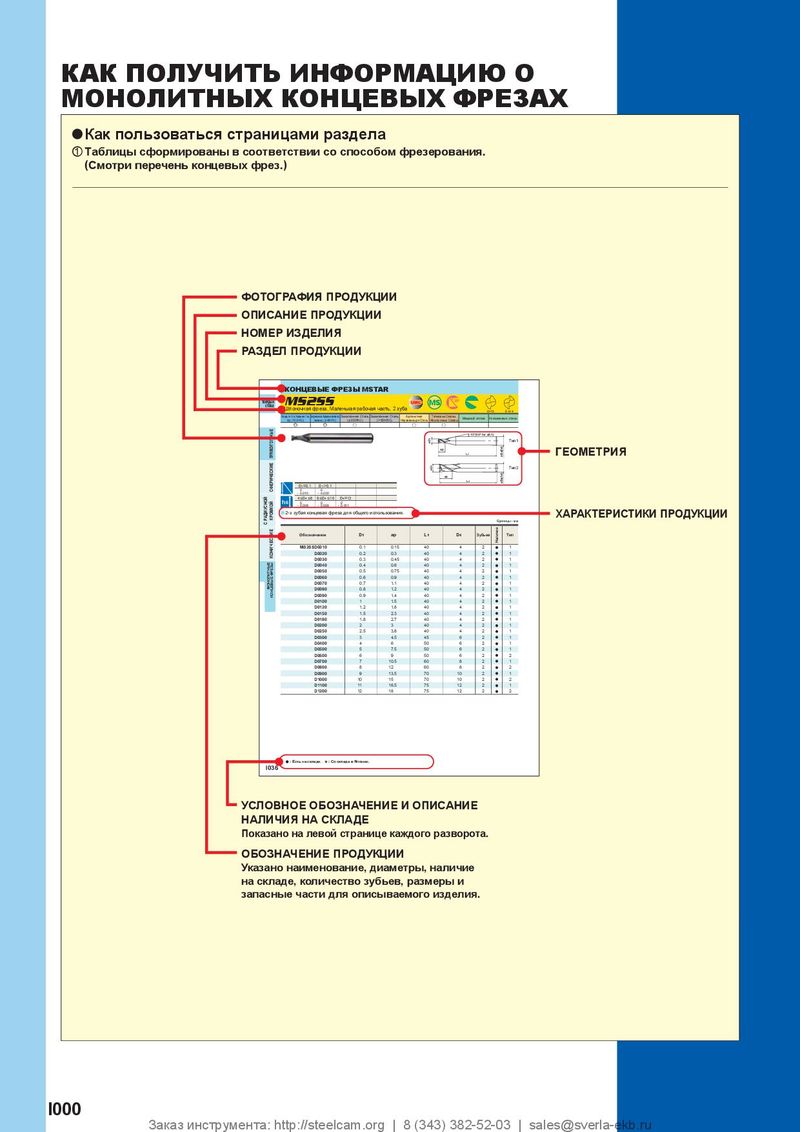 Каталог Mitsubishi Materials концевые монолитные фрезы
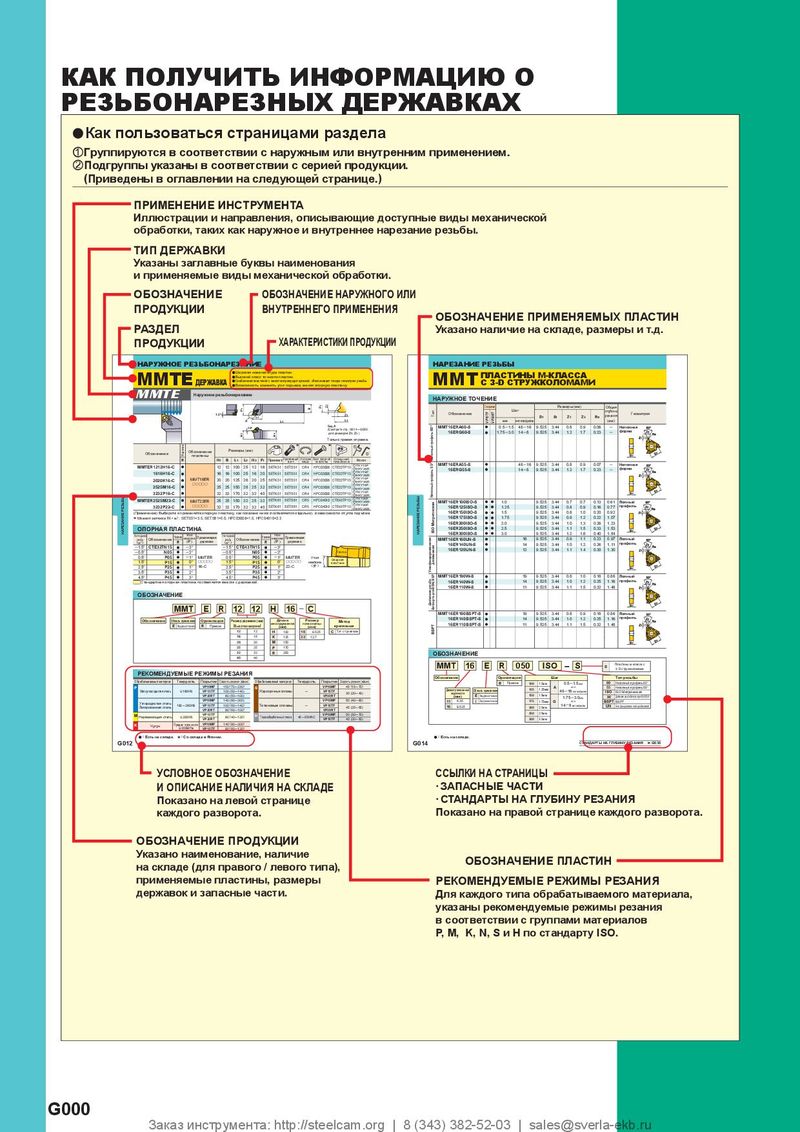 Каталог Mitsubishi Materials резьбонарезной инструмент
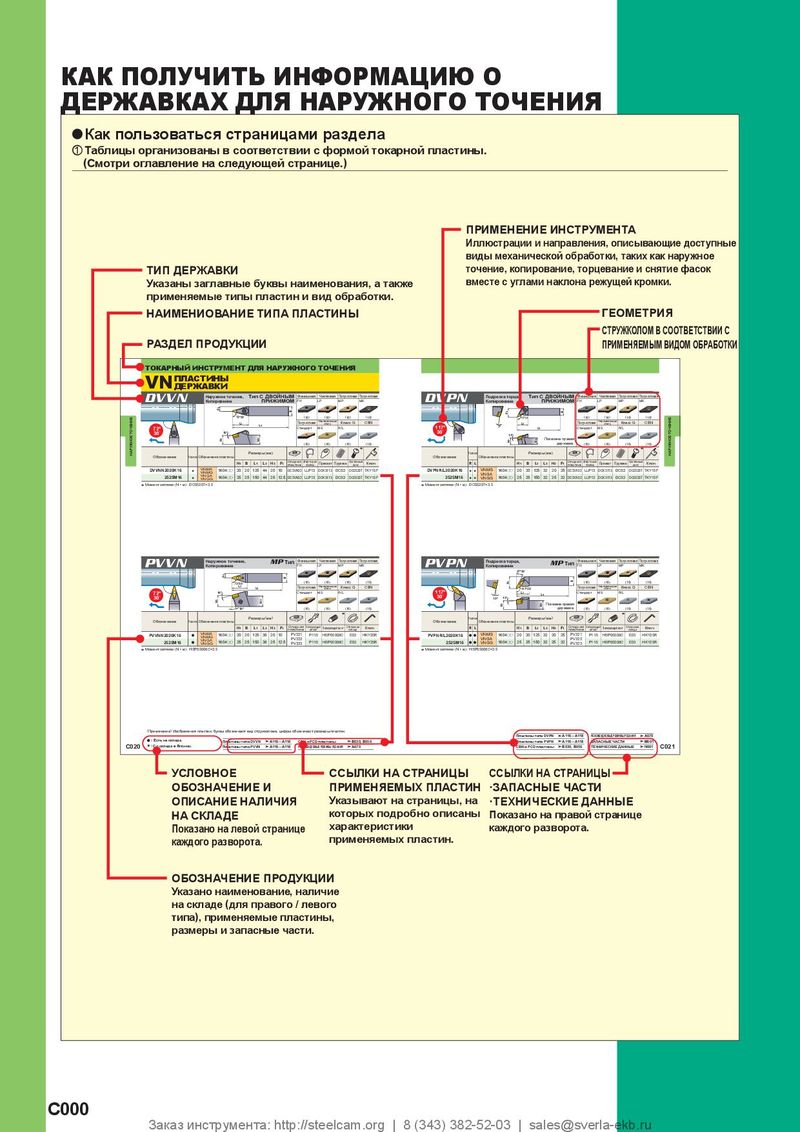 Каталог Mitsubishi Materials токарный инструмент для наружного точения
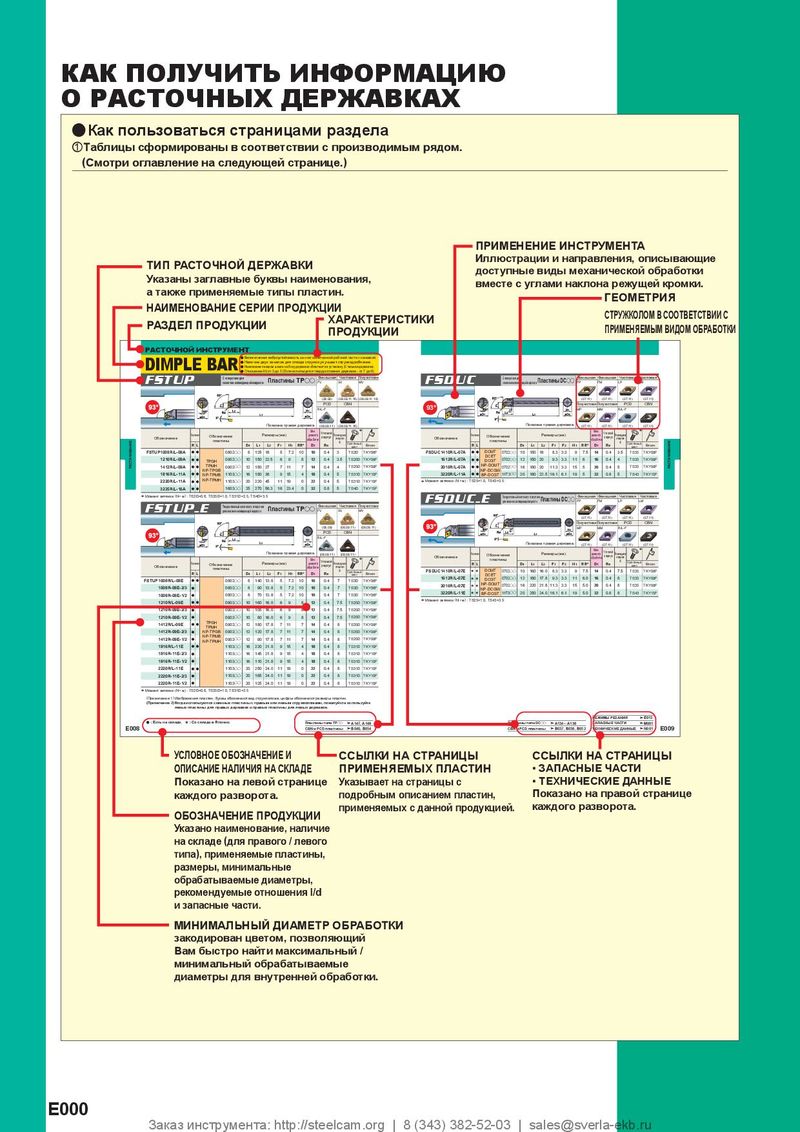 Каталог Mitsubishi Materials расточной инструмент
 Каталог Mitsubishi Materials отрезной и канавочный инструмент
 Каталог Mitsubishi Materials запасные части

VAPDSSUS VAPDMSUS
VIOLET СВЕРЛА, Высокая точность, Для нержавеющей стали, Короткая / средняя длина рабочей части сталь
РЕКОМЕНДУЕМЫЕ РЕЖИМЫ РЕЗАНИЯ
| Обрабатываемый материал | Аустени X5CrNi X5CrNiMo | Нержаве тная 1810 17122 | ющая сталь Мартенситные X10Cr | , Ферритные Al18 | Углеродистая Легированная с Чугу Медь, Медн | сталь Cf53, таль 070M55, н, ый сплав | Конструкцио Алюминиев | нная сталь, ые сплавы |
| Диам. сверла (мм) Ч | астота вращения (мин-1) | Подача (мм/об) | Частота вращения (мин-1) | Подача (мм/об) | Частота вращения (мин-1) | Подача (мм/об) | Частота вращения (мин-1) | Подача (мм/об) |
| 0.5 | 7600 | 0.01 | 8800 | 0.01 | 11250 | 0.01 | 15000 | 0.02 |
| 1.0 | 4800 | 0.02 | 6300 | 0.05 | 10000 | 0.05 | 12000 | 0.05 |
| 2.0 | 2400 | 0.04 | 3200 | 0.06 | 5500 | 0.09 | 6400 | 0.09 |
| 3.0 | 1600 | 0.07 | 2100 | 0.10 | 3700 | 0.13 | 4300 | 0.13 |
| 4.0 | 1200 | 0.09 | 1600 | 0.10 | 2800 | 0.15 | 3200 | 0.15 |
| 5.0 | 950 | 0.12 | 1300 | 0.13 | 2200 | 0.18 | 2600 | 0.18 |
| 6.0 | 800 | 0.14 | 1100 | 0.15 | 1800 | 0.20 | 2100 | 0.19 |
| 8.0 | 600 | 0.18 | 800 | 0.18 | 1400 | 0.22 | 1600 | 0.24 |
| 10.0 | 480 | 0.22 | 640 | 0.21 | 1100 | 0.25 | 1300 | 0.28 |
| 12.0 | 400 | 0.24 | 530 | 0.25 | 930 | 0.30 | 1100 | 0.34 |
| 13.0 | 370 | 0.26 | 490 | 0.28 | 860 | 0.32 | 1000 | 0.36 |
| 14.0 | 340 | 0.30 | 450 | 0.27 | 730 | 0.31 | 930 | 0.36 |
| 15.0 | 320 | 0.31 | 425 | 0.28 | 680 | 0.32 | 870 | 0.38 |
| 16.0 | 300 | 0.32 | 400 | 0.30 | 640 | 0.34 | 820 | 0.42 |
| 18.0 | 270 | 0.34 | 350 | 0.32 | 570 | 0.36 | 725 | 0.43 |
| 20.0 | 240 | 0.36 | 320 | 0.35 | 510 | 0.38 | 660 | 0.45 |
1) Пожалуйста, снизьте обороты и подачу при недостаточной жесткости закрепленной детали или ограничениях станка. 2) Пожалуйста, используйте сверлильную оправку цангового типа. 3) Используйте достаточное количество СОЖ. 4) Не используйте ступенчатое сверление и снизьте режимы резания при сверлении отверстий, глубина которых превышает 3×D (D - диаметр сверла). Вышеупомянутые режимы резания указаны для обработки с СОЖ. Пожалуйста, снизьте обороты при обработке без СОЖ.