Каталог Mitsubishi Materials сверлильные инструменты - страница 163
Навигация
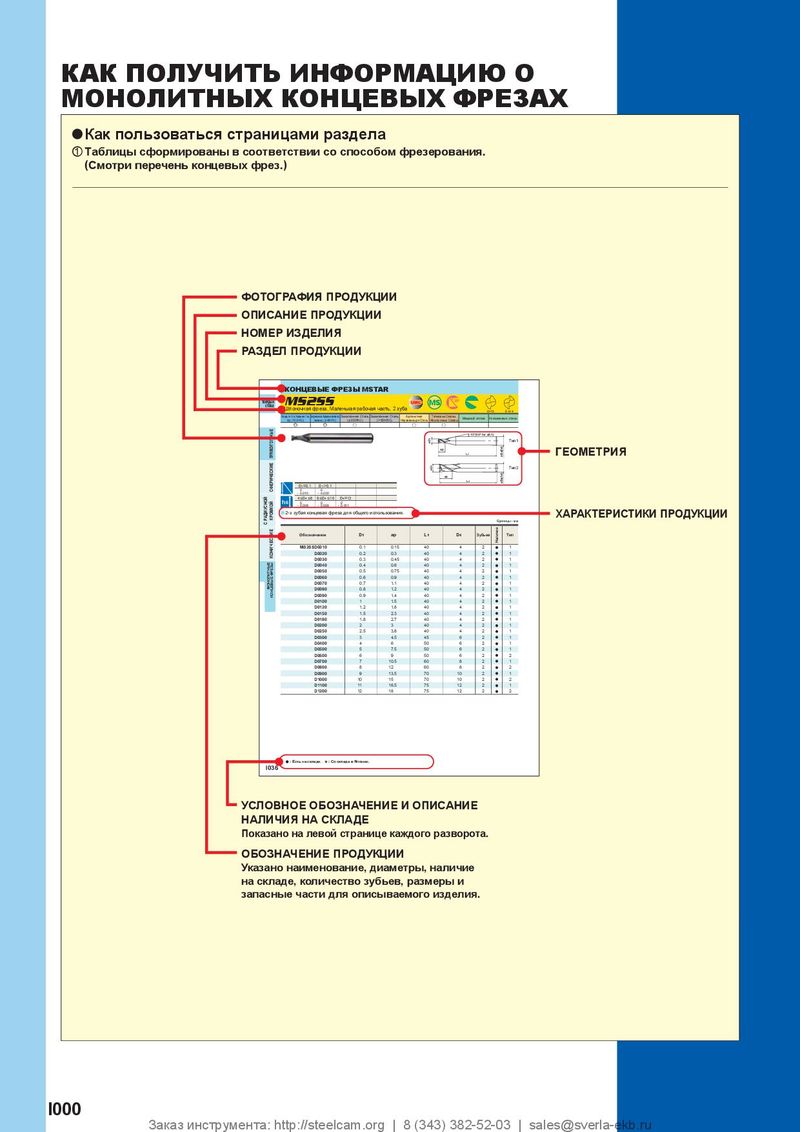 Каталог Mitsubishi Materials концевые монолитные фрезы
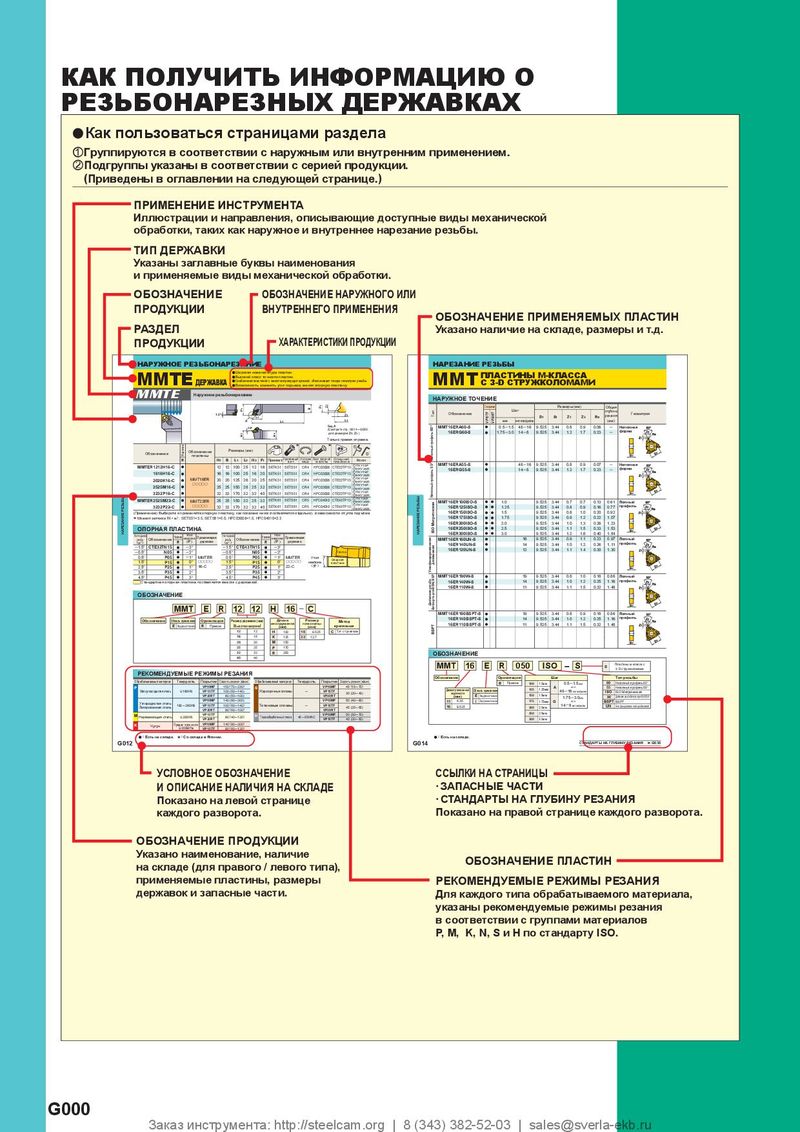 Каталог Mitsubishi Materials резьбонарезной инструмент
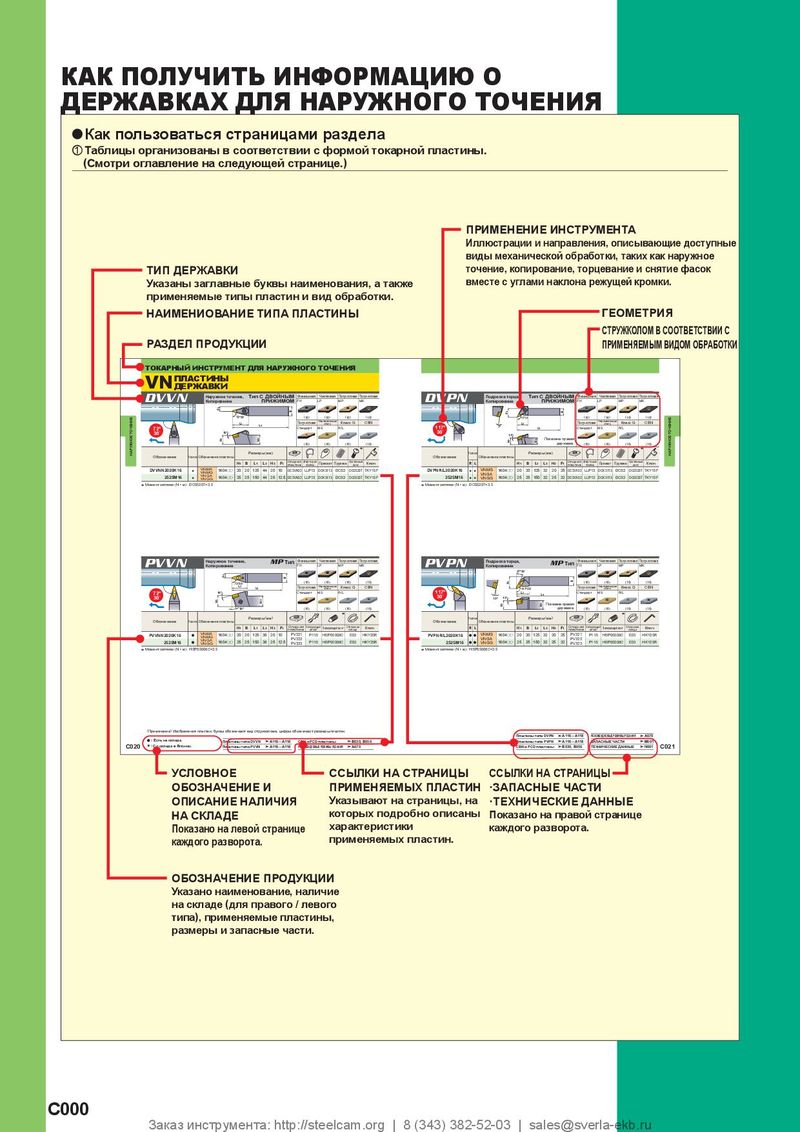 Каталог Mitsubishi Materials токарный инструмент для наружного точения
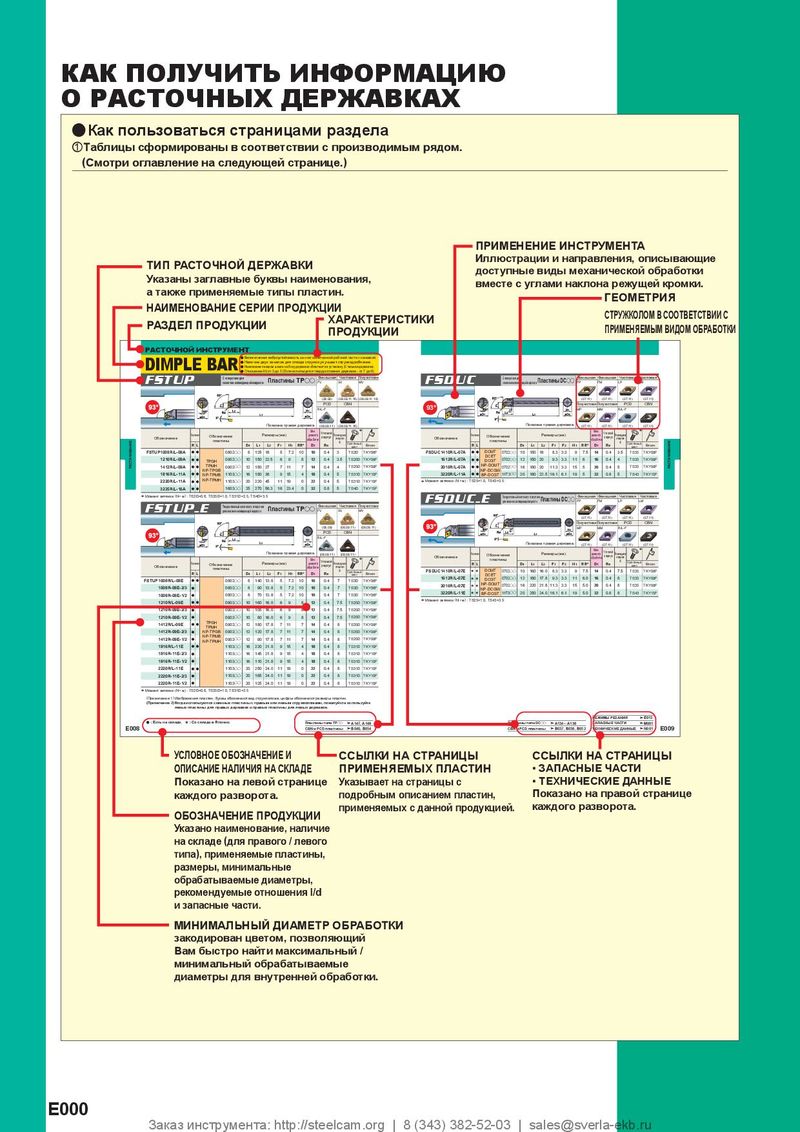 Каталог Mitsubishi Materials расточной инструмент
 Каталог Mitsubishi Materials отрезной и канавочный инструмент
 Каталог Mitsubishi Materials запасные части

VAPDS
сталь Короткая длина рабочей части, Высокая точность
РЕКОМЕНДУЕМЫЕ РЕЖИМЫ РЕЗАНИЯ (Стандартная глубина сверления : равна 3 диаметрам сверла или меньше)
| Конструкцион | ная сталь | Углеродистая Легированная с | сталь Ck55 таль 070M55 | Легированная инстру X210 | ментальная сталь Cr12 | Легированная инстру X40CrM | ментальная сталь oV51 | |
| Обрабатываемый материал | Чугу | н | (Материалы низк Ферритная нержа X10CrAl18, Мартенситная нер X20Cr13, X | ой твердости) веющая сталь X10CrAl13 жавеющая сталь 10CrAl13 | (─40H Нержавеющ дисперсионным X7CrNi | RC) ая сталь с упрочнением Al177 | ||
| Диам. сверла (мм) | Частота вращения (мин-1) | Подача (мм/об) | Частота вращения (мин-1) | Подача (мм/об) | Частота вращения (мин-1) | Подача (мм/об) | Частота вращения (мин-1) | Подача (мм/об) |
| 0.5 | 18000 | 0.02 | 16000 | 0.02 | 9000 | 0.02 | 8200 | 0.02 |
| 1.0 | 12000 | 0.05 | 10000 | 0.05 | 6300 | 0.05 | 5500 | 0.04 |
| 2.0 | 6400 | 0.09 | 5500 | 0.09 | 3200 | 0.09 | 2900 | 0.05 |
| 3.0 | 4300 | 0.13 | 3700 | 0.13 | 2100 | 0.13 | 1900 | 0.06 |
| 4.0 | 3200 | 0.15 | 2800 | 0.15 | 1600 | 0.15 | 1400 | 0.08 |
| 5.0 | 2600 | 0.18 | 2200 | 0.18 | 1300 | 0.18 | 1100 | 0.10 |
| 6.0 | 2100 | 0.19 | 1800 | 0.19 | 1100 | 0.20 | 950 | 0.11 |
| 8.0 | 1600 | 0.24 | 1400 | 0.24 | 800 | 0.22 | 720 | 0.13 |
| 10.0 | 1300 | 0.28 | 1100 | 0.28 | 640 | 0.25 | 570 | 0.15 |
| 12.0 | 1100 | 0.34 | 930 | 0.34 | 530 | 0.30 | 480 | 0.17 |
| 13.0 | 980 | 0.36 | 860 | 0.36 | 490 | 0.32 | 440 | 0.19 |
1) Пожалуйста, снизьте обороты и подачу при недостаточной жесткости закрепленной детали или ограничениях станка. 2) Пожалуйста, используйте сверлильную или фрезерную оправку цангового типа. 3) Используйте достаточное количество СОЖ. 4) Сверла VAPDSSUS и VAPDMSUS рекомендуется использовать для обработки аустенитных нержавеющих сталей (Например X5CrNi1810). 5) При сверлении отверстий глубиной более 4 x D сверла, используйте подачу с периодическим выводом сверла из отверстия. Вышеупомянутые режимы резания указаны для обработки с СОЖ. Пожалуйста, снизьте обороты при обработке без СОЖ.