Каталог Mitsubishi Materials сверлильные инструменты - страница 134
Навигация
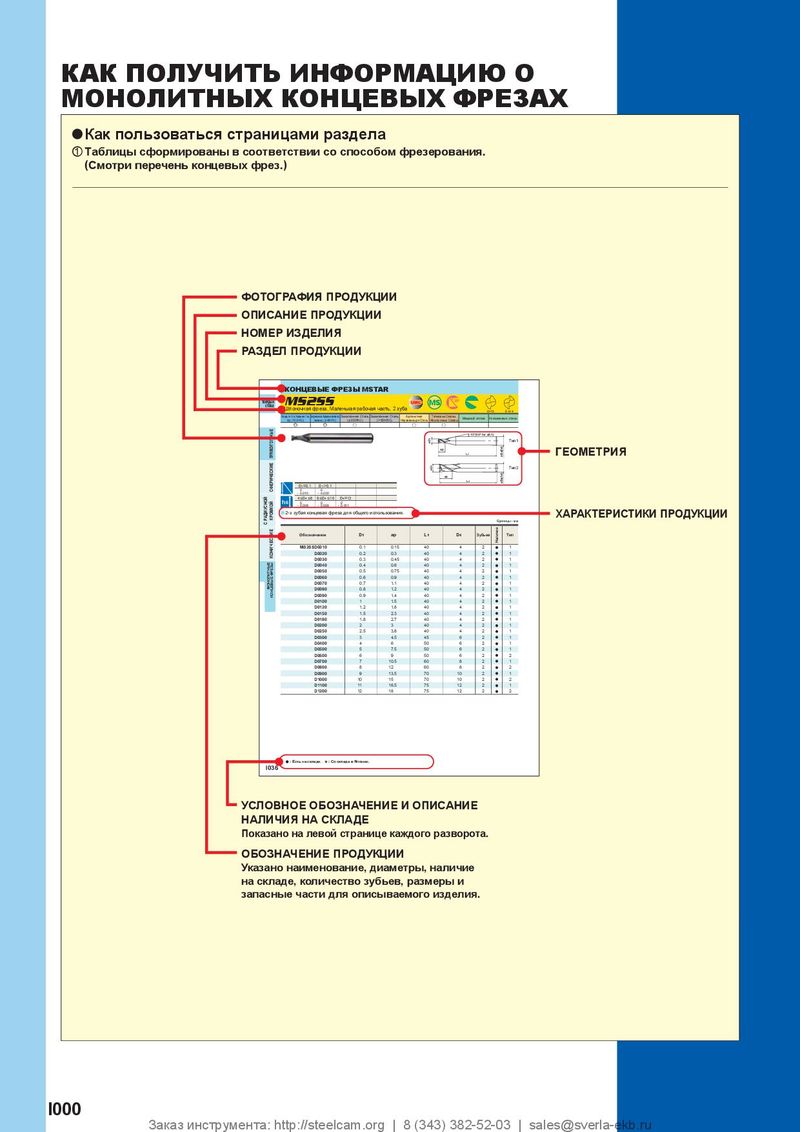 Каталог Mitsubishi Materials концевые монолитные фрезы
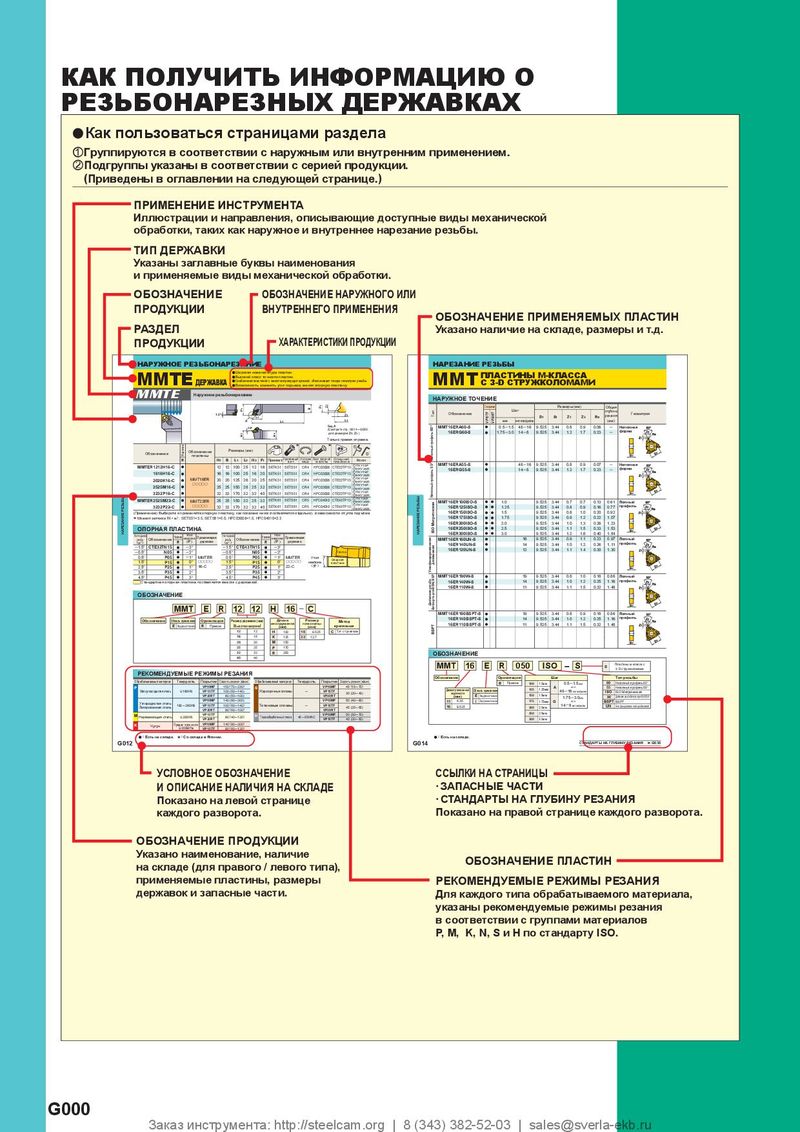 Каталог Mitsubishi Materials резьбонарезной инструмент
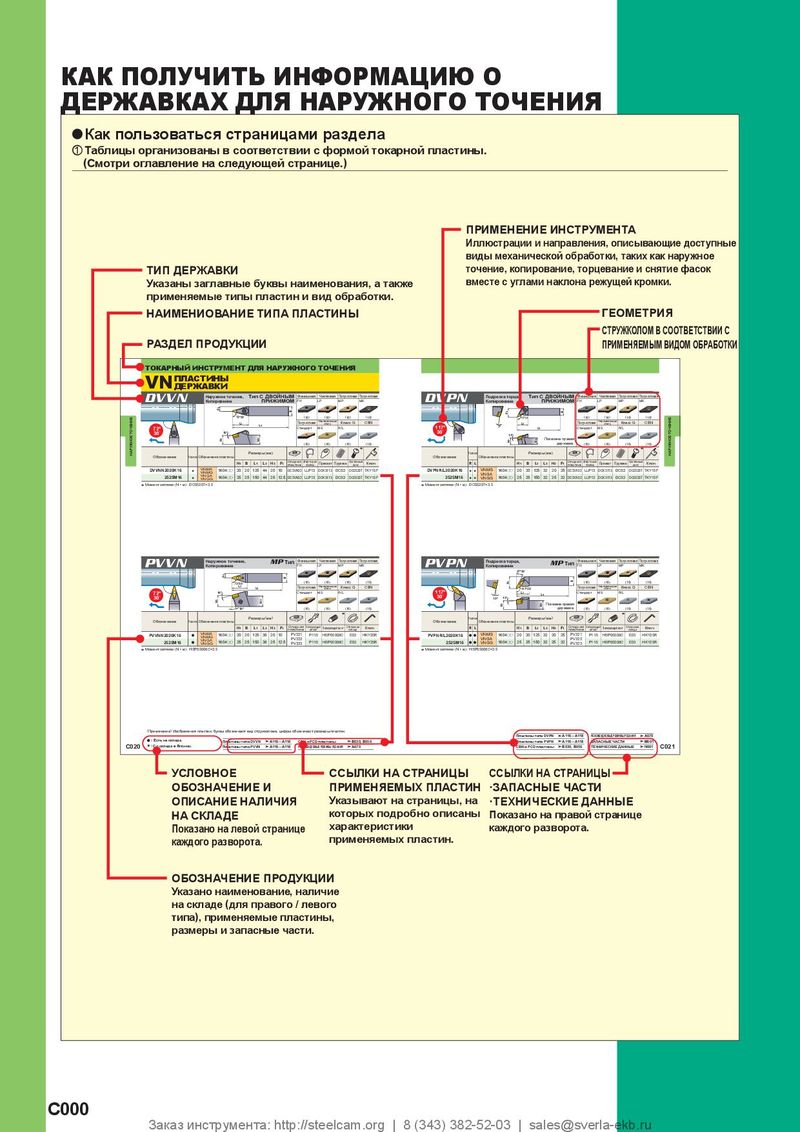 Каталог Mitsubishi Materials токарный инструмент для наружного точения
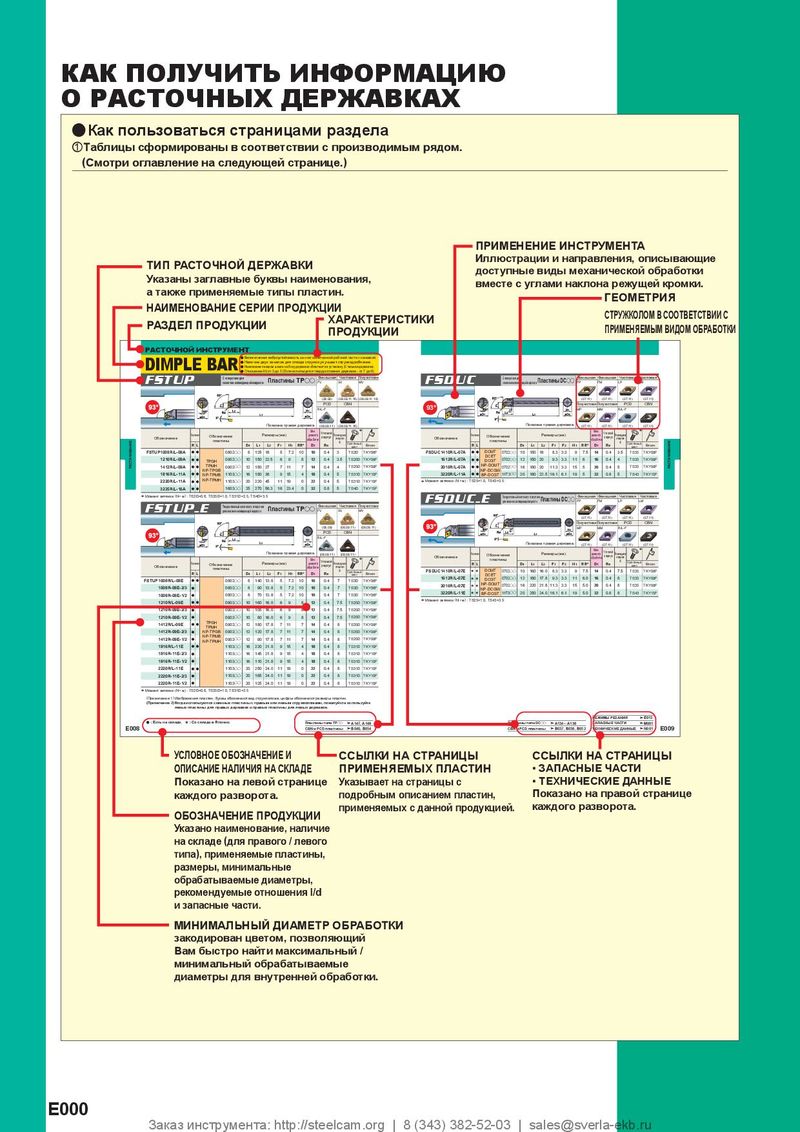 Каталог Mitsubishi Materials расточной инструмент
 Каталог Mitsubishi Materials отрезной и канавочный инструмент
 Каталог Mitsubishi Materials запасные части
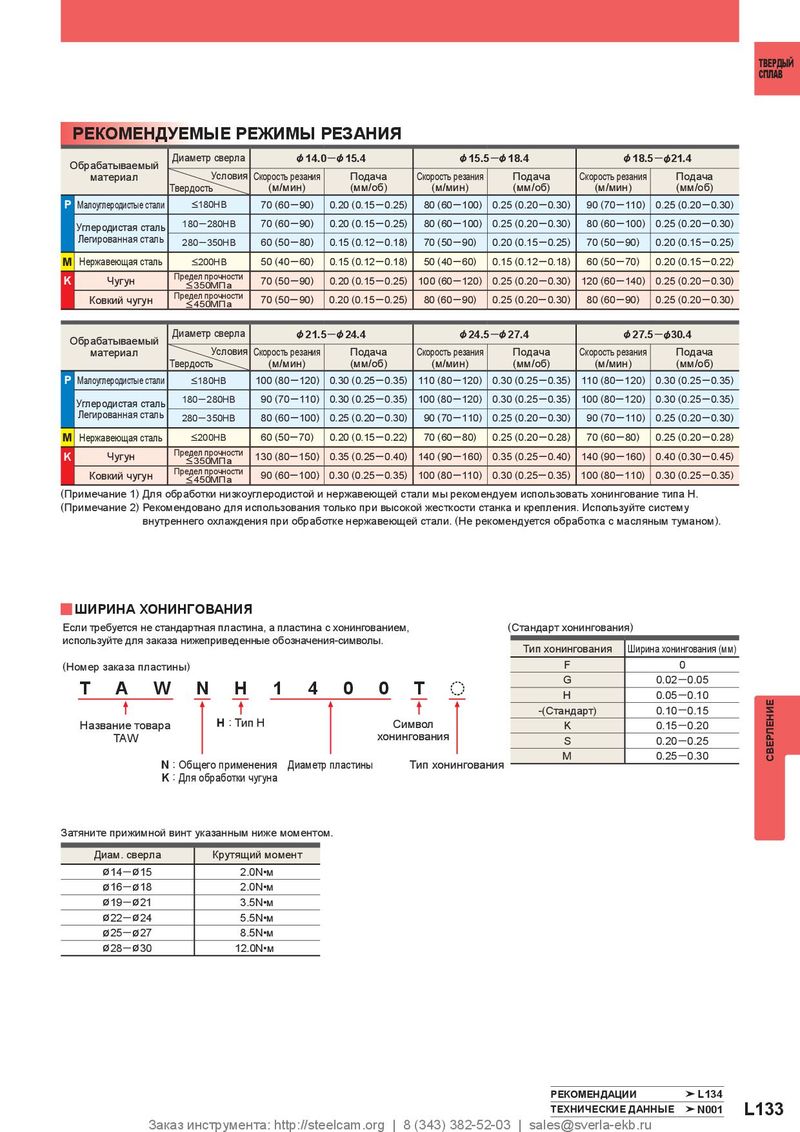
РЕКОМЕНДУЕМЫЕ РЕЖИМЫ РЕЗАНИЯ
| Обрабатываемый | Диаметр сверла | &14.0 | ─&15.4 | &15.5 | ─&18.4 | &18.5 | ─&21.4 |
| материал | Условия Твердость | Скорость резания (м/мин) | Подача (мм/об) | Скорость резания (м/мин) | Подача (мм/об) | Скорость резания (м/мин) | Подача (мм/об) |
| P Малоуглеродистые стали | 70 (60─90) | 0.20 (0.15─0.25) | 80 (60─100) | 0.25 (0.20─0.30) | 90 (70─110) | 0.25 (0.20─0.30) | |
| Углеродистая сталь | 180─280HB | 70 (60─90) | 0.20 (0.15─0.25) | 80 (60─100) | 0.25 (0.20─0.30) | 80 (60─100) | 0.25 (0.20─0.30) |
| Легированная сталь | 280─350HB | 60 (50─80) | 0.15 (0.12─0.18) | 70 (50─90) | 0.20 (0.15─0.25) | 70 (50─90) | 0.20 (0.15─0.25) |
| M Нержавеющая сталь | 50 (40─60) | 0.15 (0.12─0.18) | 50 (40─60) | 0.15 (0.12─0.18) | 60 (50─70) | 0.20 (0.15─0.22) | |
| K Чугун | Предел прочности | 70 (50─90) | 0.20 (0.15─0.25) | 100 (60─120) | 0.25 (0.20─0.30) | 120 (60─140) | 0.25 (0.20─0.30) |
| Ковкий чугун | Предел прочности | 70 (50─90) | 0.20 (0.15─0.25) | 80 (60─90) | 0.25 (0.20─0.30) | 80 (60─90) | 0.25 (0.20─0.30) |
| Обрабатываемый | Диаметр сверла | &21.5 | ─&24.4 | &24.5 | ─&27.4 | &27.5 | ─&30.4 |
| материал | Условия Твердость | Скорость резания (м/мин) | Подача (мм/об) | Скорость резания (м/мин) | Подача (мм/об) | Скорость резания (м/мин) | Подача (мм/об) |
| P Малоуглеродистые стали | 100 (80─120) | 0.30 (0.25─0.35) | 110 (80─120) | 0.30 (0.25─0.35) | 110 (80─120) | 0.30 (0.25─0.35) | |
| Углеродистая сталь | 180─280HB | 90 (70─110) | 0.30 (0.25─0.35) | 100 (80─120) | 0.30 (0.25─0.35) | 100 (80─120) | 0.30 (0.25─0.35) |
| Легированная сталь | 280─350HB | 80 (60─100) | 0.25 (0.20─0.30) | 90 (70─110) | 0.25 (0.20─0.30) | 90 (70─110) | 0.25 (0.20─0.30) |
| M Нержавеющая сталь | 60 (50─70) | 0.20 (0.15─0.22) | 70 (60─80) | 0.25 (0.20─0.28) | 70 (60─80) | 0.25 (0.20─0.28) | |
| K Чугун | Предел прочности | 130 (80─150) | 0.35 (0.25─0.40) | 140 (90─160) | 0.35 (0.25─0.40) | 140 (90─160) | 0.40 (0.30─0.45) |
| Ковкий чугун | Предел прочности | 90 (60─100) | 0.30 (0.25─0.35) | 100 (80─110) | 0.30 (0.25─0.35) | 100 (80─110) | 0.30 (0.25─0.35) |
(Примечание 1) Для обработки низкоуглеродистой и нержавеющей стали мы рекомендуем использовать хонингование типа H. (Примечание 2) Рекомендовано для использования только при высокой жесткости станка и крепления. Используйте систему внутреннего охлаждения при обработке нержавеющей стали. (Не рекомендуется обработка с масляным туманом).
y ШИРИНА ХОНИНГОВАНИЯ
| Если требуется н используйте для | е стандартная пластина, а пластина с хонингованием, заказа нижеприведенные обозначения-символы. ( | Стандарт хонинговани | я) |
| Тип хонингования | Ширина хонингования(мм) | ||
| (Номер заказа п | ластины) | F | 0 |
| T A | W N H 1 400 To | G | 0.02─0.05 |
| H | 0.05─0.10 | ||
| -(Стандарт) | 0.10─0.15 | ||
| Название то | вара H: Тип H Символ | K | 0.15─0.20 |
| TAW | хонингования | S | 0.20─0.25 |
| N:Общего применения K:Для обработки чугуна Диаметр пластины Тип хонингования | M | 0.25─0.30 |
Затяните прижимной винт указанным ниже моментом.
| Диам. сверла | Крутящий момент |
| ø14─ø15 | 2.0N•м |
| ø16─ø18 | 2.0N•м |
| ø19─ø21 | 3.5N•м |
| ø22─ø24 | 5.5N•м |
| ø25─ø27 | 8.5N•м |
| ø28─ø30 | 12.0N•м |