Каталог Mitsubishi Materials сверлильные инструменты - страница 123
Навигация
 Каталог Mitsubishi Materials концевые монолитные фрезы
 Каталог Mitsubishi Materials резьбонарезной инструмент
 Каталог Mitsubishi Materials токарный инструмент для наружного точения
 Каталог Mitsubishi Materials расточной инструмент
 Каталог Mitsubishi Materials отрезной и канавочный инструмент
 Каталог Mitsubishi Materials запасные части
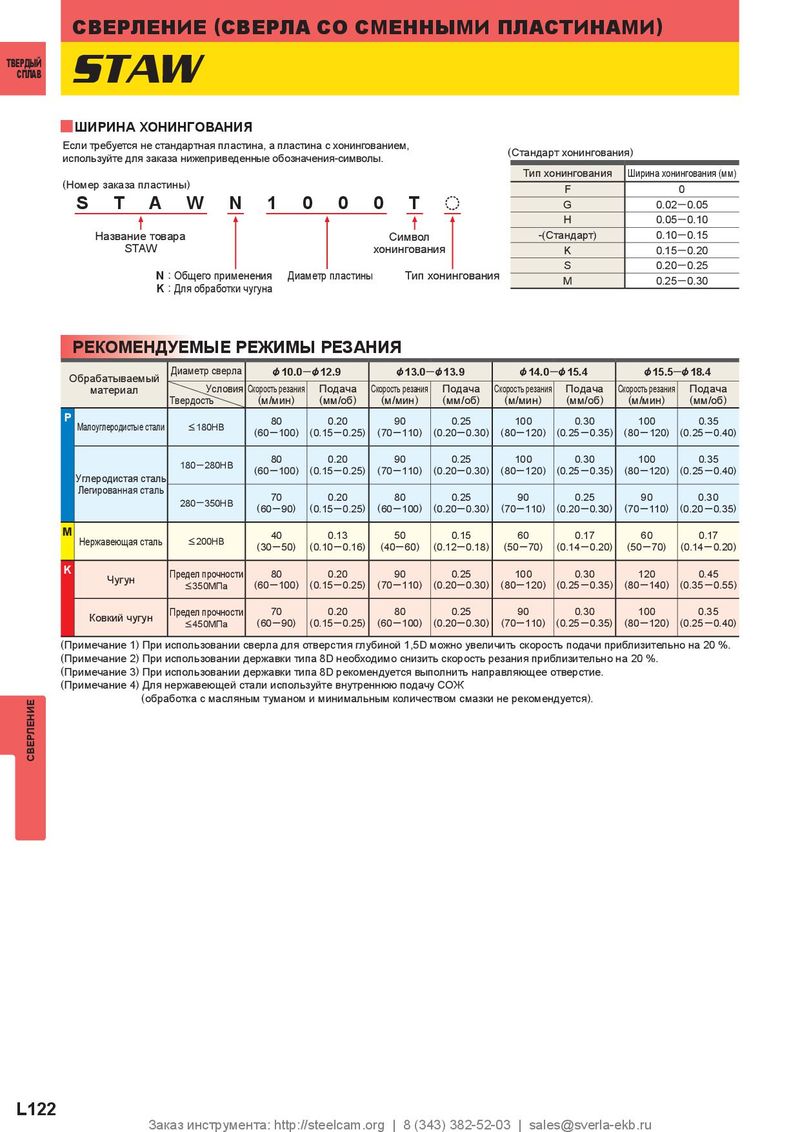
yШИРИНА ХОНИНГОВАНИЯ
Если требуется не стандартная пластина, а пластина с хонингованием,
| у используйте для заказа нижепр (Номер заказа пластины) | , иведенные обозначени | , я-символы. | F (Стандарт хонинговани Тип хонингования | 0 я) Ширина хонингования(мм) |
| S T A W | N 1 0 | 0 0 To | G | 0.02─0.05 |
| H | 0.05─0.10 | |||
| Название товара | Символ | -(Стандарт) | 0.10─0.15 | |
| STAW | хонингования | K | 0.15─0.20 | |
| N:Общего п K:Для обра | рименения ботки чугуна Диаметр | пластины Тип хонингования | S M | 0.20─0.25 0.25─0.30 |
РЕКОМЕНДУЕМЫЕ РЕЖИМЫ РЕЗАНИЯ
| Обрабатываемый | Диаметр сверла | &10.0─ | &12.9 | &13.0─ | &13.9 | &14.0─ | &15.4 | &15.5 | ─&18.4 |
| материал | Условия Твердость | Скорость резания (м/мин) | Подача (мм/об) | Скорость резания (м/мин) | Подача (мм/об) | Скорость резания (м/мин) | Подача (мм/об) | Скорость резания (м/мин) | Подача (мм/об) |
| P Малоуглеродистые стали | 80 (60─100) | 0.20 (0.15─0.25) | 90 (70─110) | 0.25 (0.20─0.30) | 100 (80─120) | 0.30 (0.25 ─0.35) | 100 (80 ─120) | 0.35 (0.25 ─0.40) | |
| Углеродистая сталь | 180─280HB | 80 (60─100) | 0.20 (0.15─0.25) | 90 (70─110) | 0.25 (0.20─0.30) | 100 (80─120) | 0.30 (0.25 ─0.35) | 100 (80─120) | 0.35 (0.25 ─0.40) |
| Легированная сталь | 280─350HB | 70 (60─90) | 0.20 (0.15─0.25) | 80 (60─100) | 0.25 (0.20─0.30) | 90 (70─110) | 0.25 (0.20─0.30) | 90 (70─110) | 0.30 (0.20 ─0.35) |
| M Нержавеющая сталь | 40 (30─50) | 0.13 (0.10─0.16) | 50 (40─60) | 0.15 (0.12─0.18) | 60 (50─70) | 0.17 (0.14 ─0.20) | 60 (50─70) | 0.17 (0.14 ─0.20) | |
| K Чугун | Предел прочности | 80 (60─100) | 0.20 (0.15─0.25) | 90 (70─110) | 0.25 (0.20─0.30) | 100 (80─120) | 0.30 (0.25 ─0.35) | 120 (80─140) | 0.45 (0.35 ─0.55) |
| Ковкий чугун | Предел прочности | 70 (60─90) | 0.20 (0.15─0.25) | 80 (60─100) | 0.25 (0.20─0.30) | 90 (70─110) | 0.30 (0.25 ─0.35) | 100 (80─120) | 0.35 (0.25 ─0.40) |
(Примечание 1) При использовании сверла для отверстия глубиной 1,5D можно увеличить скорость подачи приблизительно на 20 %. (Примечание 2) При использовании державки типа 8D необходимо снизить скорость резания приблизительно на 20 %. (Примечание 3) При использовании державки типа 8D рекомендуется выполнить направляющее отверстие. (Примечание 4) Для нержавеющей стали используйте внутреннюю подачу СОЖ (обработка с масляным туманом и минимальным количеством смазки не рекомендуется).