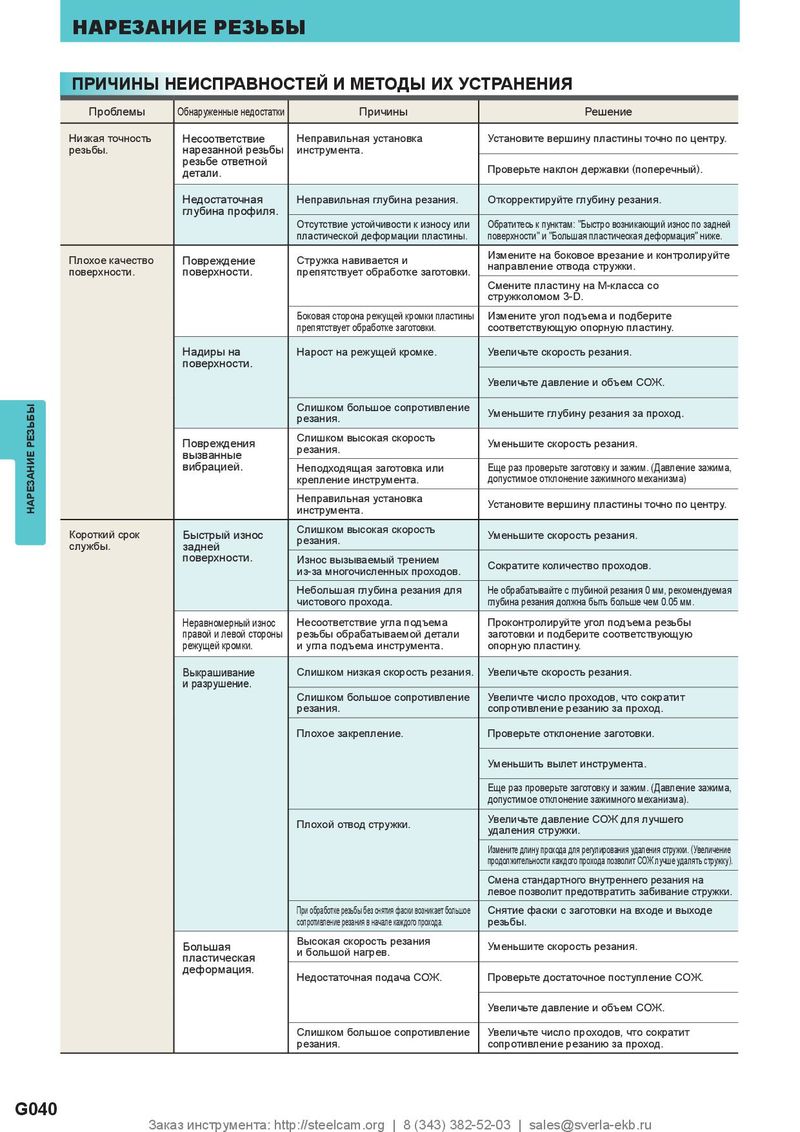
| Проблемы | Обнаруженные недостатки | Причины | Решение |
| Низкая точность резьбы. | Несоответствие нарезанной резьбы резьбе ответной детали. | Неправильная установка инструмента. | Установите вершину пластины точно по центру. Проверьте наклон державки (поперечный). |
| Недостаточная глубина профиля. | Неправильная глубина резания. | Откорректируйте глубину резания. |
| | Отсутствие устойчивости к износу или пластической деформации пластины. | Обратитесь к пунктам: "Быстро возникающий износ по задней поверхности" и "Большая пластическая деформация" ниже. |
| Плохое качество поверхности. | Повреждение поверхности. | Стружка навивается и препятствует обработке заготовки. | Измените на боковое врезание и контролируйте направление отвода стружки. Смените пластину на М-класса со стружколомом 3-D. |
| | Боковая сторона режущей кромки пластины препятствует обработке заготовки. | Измените угол подъема и подберите соответствующую опорную пластину. |
| Надиры на поверхности. | Нарост на режущей кромке. | Увеличьте скорость резания. |
| | | Увеличьте давление и объем СОЖ. |
| | Слишком большое сопротивление резания. | Уменьшите глубину резания за проход. |
| Повреждения вызванные | Слишком высокая скорость резания. | Уменьшите скорость резания. |
| вибрацией. | Неподходящая заготовка или крепление инструмента. | Еще раз проверьте заготовку и зажим. (Давление зажима, допустимое отклонение зажимного механизма) |
| | Неправильная установка инструмента. | Установите вершину пластины точно по центру. |
| Короткий срок службы. | Быстрый износ задней | Слишком высокая скорость резания. | Уменьшите скорость резания. |
| поверхности. | Износ вызываемый трением из-за многочисленных проходов. | Сократите количество проходов. |
| | Небольшая глубина резания для чистового прохода. | Не обрабатывайте с глубиной резания 0 мм, рекомендуемая глубина резания должна быть больше чем 0.05 мм. |
| Неравномерный износ правой и левой стороны режущей кромки. | Несоответствие угла подъема резьбы обрабатываемой детали и угла подъема инструмента. | Проконтролируйте угол подъема резьбы заготовки и подберите соответствующую опорную пластину. |
| Выкрашивание и разрушение. | Слишком низкая скорость резания. | Увеличьте скорость резания. |
| | Слишком большое сопротивление резания. | Увеличте число проходов, что сократит сопротивление резанию за проход. |
| | Плохое закрепление. | Проверьте отклонение заготовки. |
| | | Уменьшить вылет инструмента. |
| | | Еще раз проверьте заготовку и зажим. (Давление зажима, допустимое отклонение зажимного механизма). |
| | Плохой отвод стружки. | Увеличьте давление СОЖ для лучшего удаления стружки. |
| | | Измените длину прохода для регулирования удаления стружки. (Увеличение продолжительности каждого прохода позволит СОЖ лучше удалять стружку). Смена стандартного внутреннего резания на левое позволит предотвратить забивание стружки. |
| | При обработке резьбы без снятия фаски возникает большое сопротивление резания в начале каждого прохода. | Снятие фаски с заготовки на входе и выходе резьбы. |
| Большая пластическая | Высокая скорость резания и большой нагрев. | Уменьшите скорость резания. |
| деформация. | Недостаточная подача СОЖ. | Проверьте достаточное поступление СОЖ. |
| | | Увеличьте давление и объем СОЖ. |
| | Слишком большое сопротивление резания. | Увеличьте число проходов, что сократит сопротивление резанию за проход. |
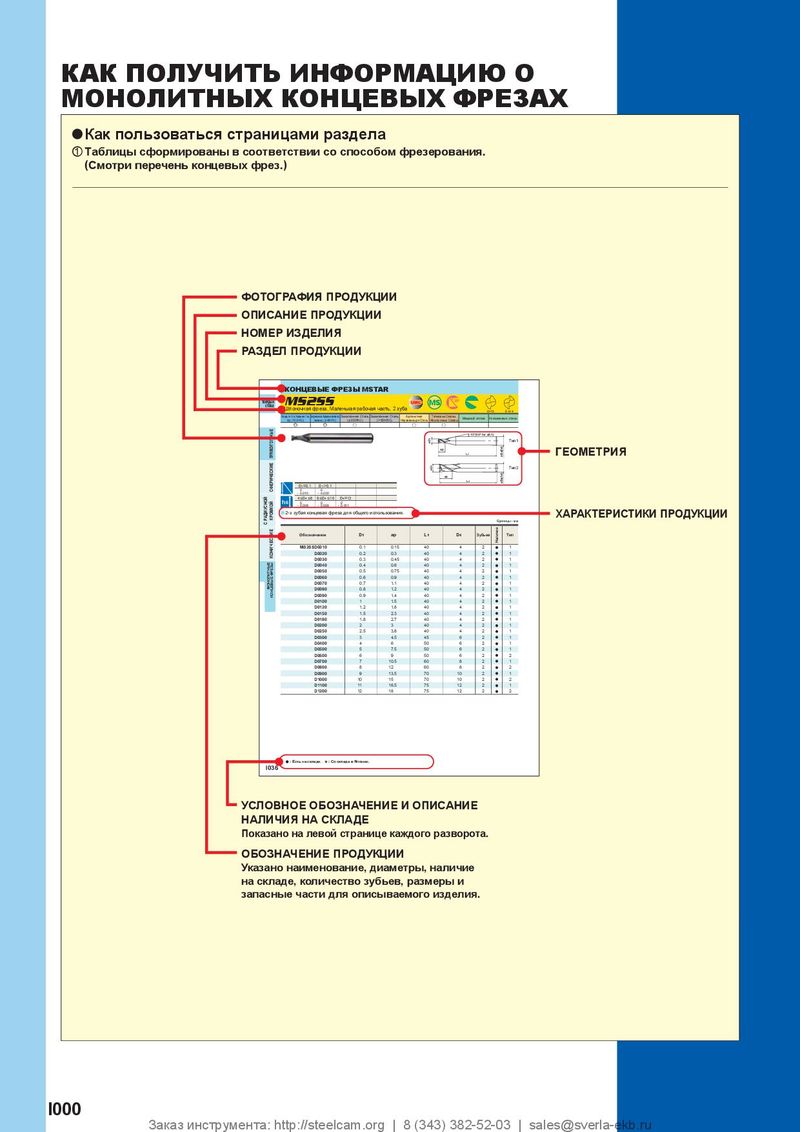 Каталог Mitsubishi Materials концевые монолитные фрезы
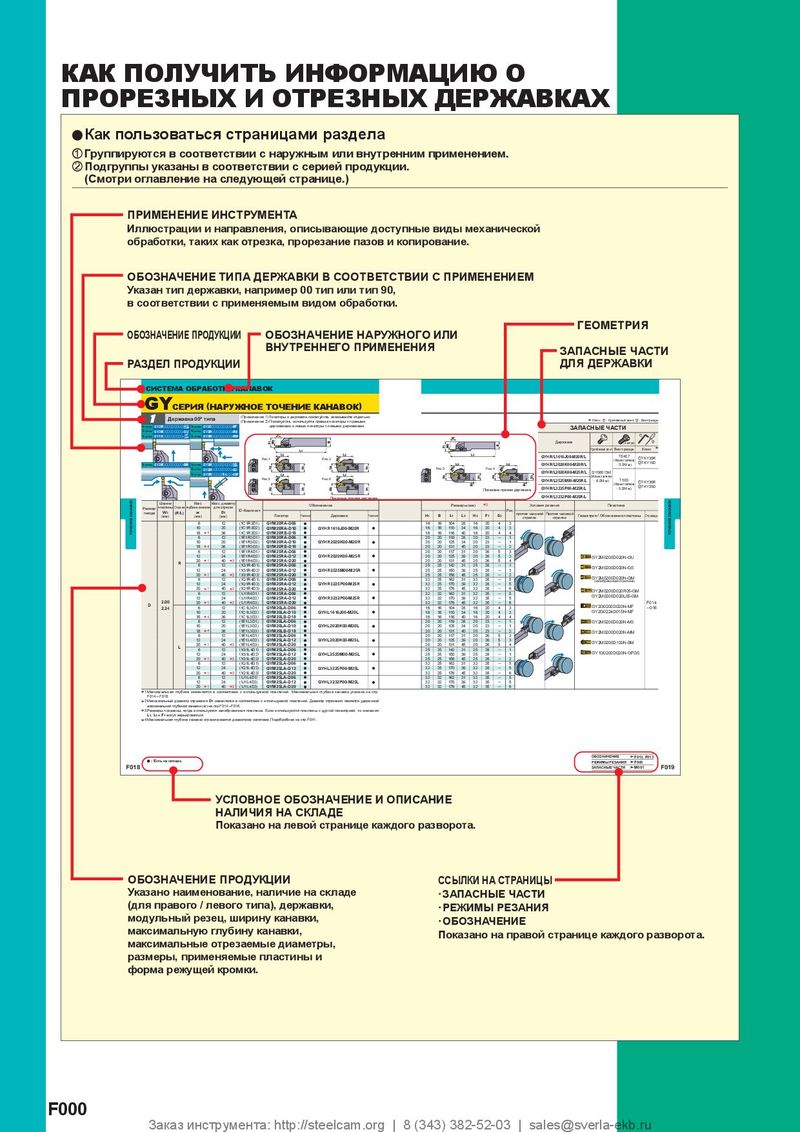 Каталог Mitsubishi Materials отрезной и канавочный инструмент
 Каталог Mitsubishi Materials СНП с CBN и PCD для токарной обработки
 Каталог Mitsubishi Materials запасные части
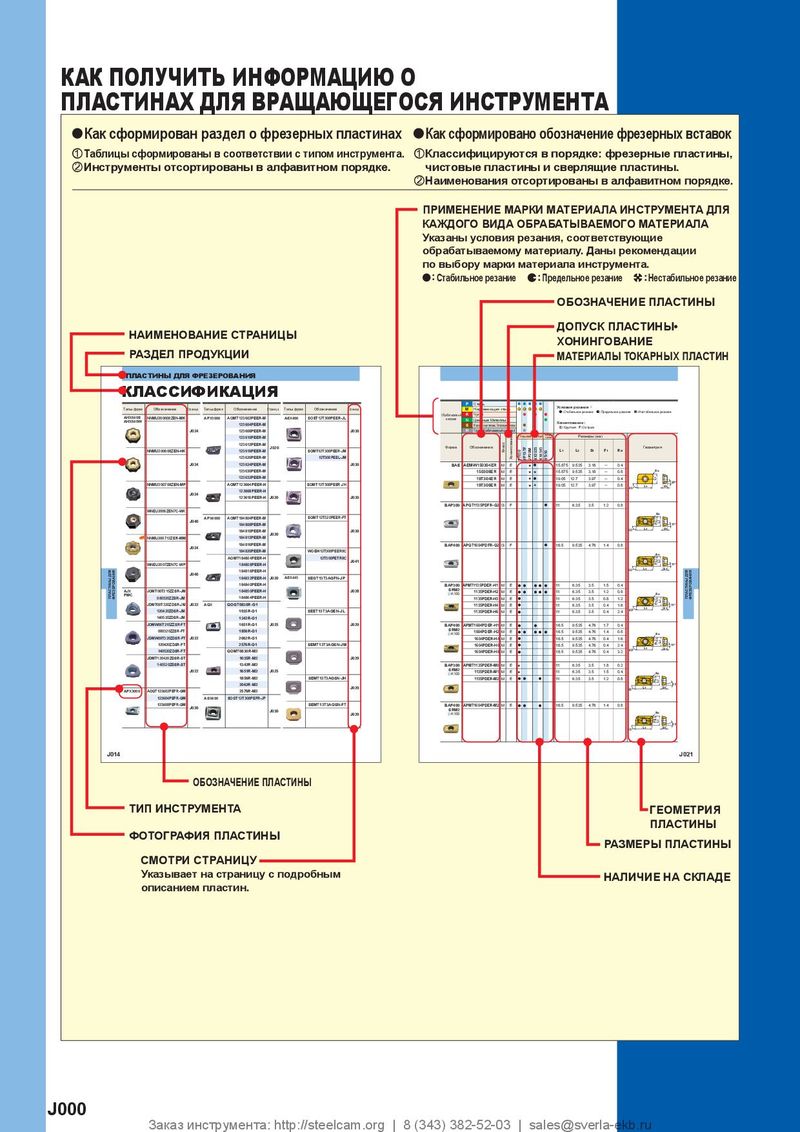 Каталог Mitsubishi Materials пластины для фрезерования