Каталог Mitsubishi Materials концевые монолитные фрезы - страница 340
Навигация
 Общий каталог Mitsubishi 2020 - 2021
 Каталог Mitsubishi Materials СНП с CBN и PCD для токарной обработки
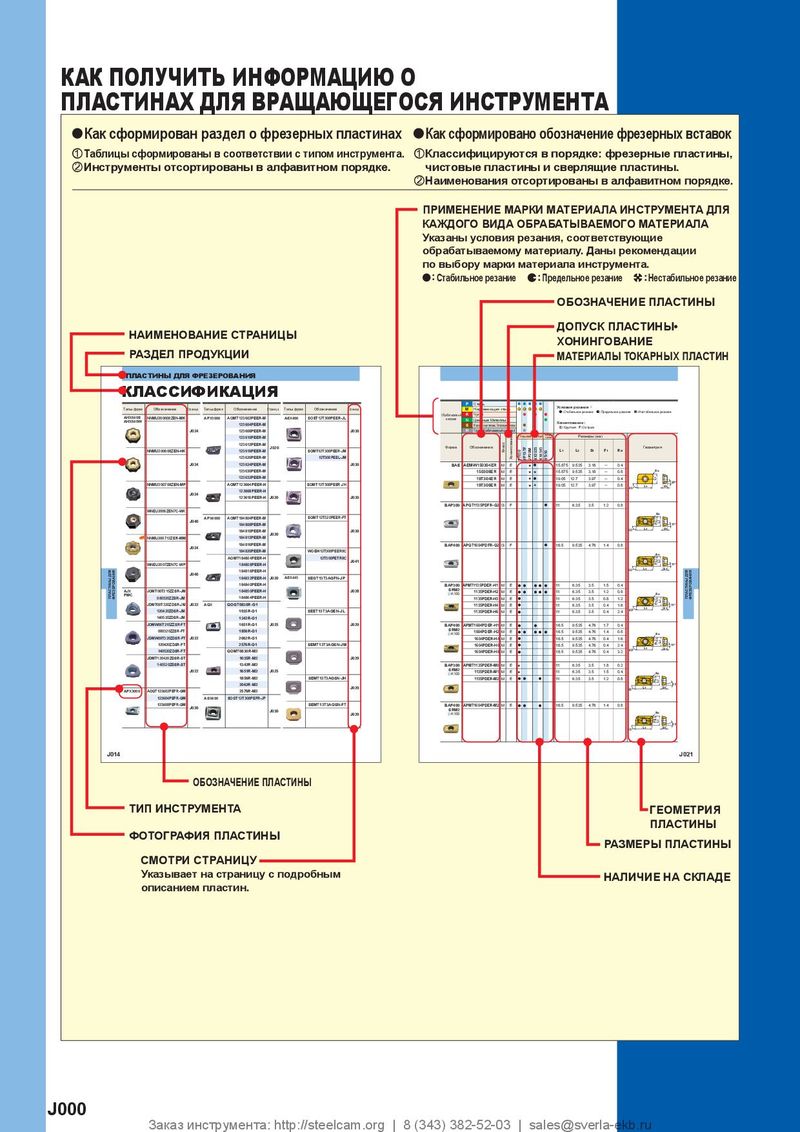 Каталог Mitsubishi Materials пластины для фрезерования
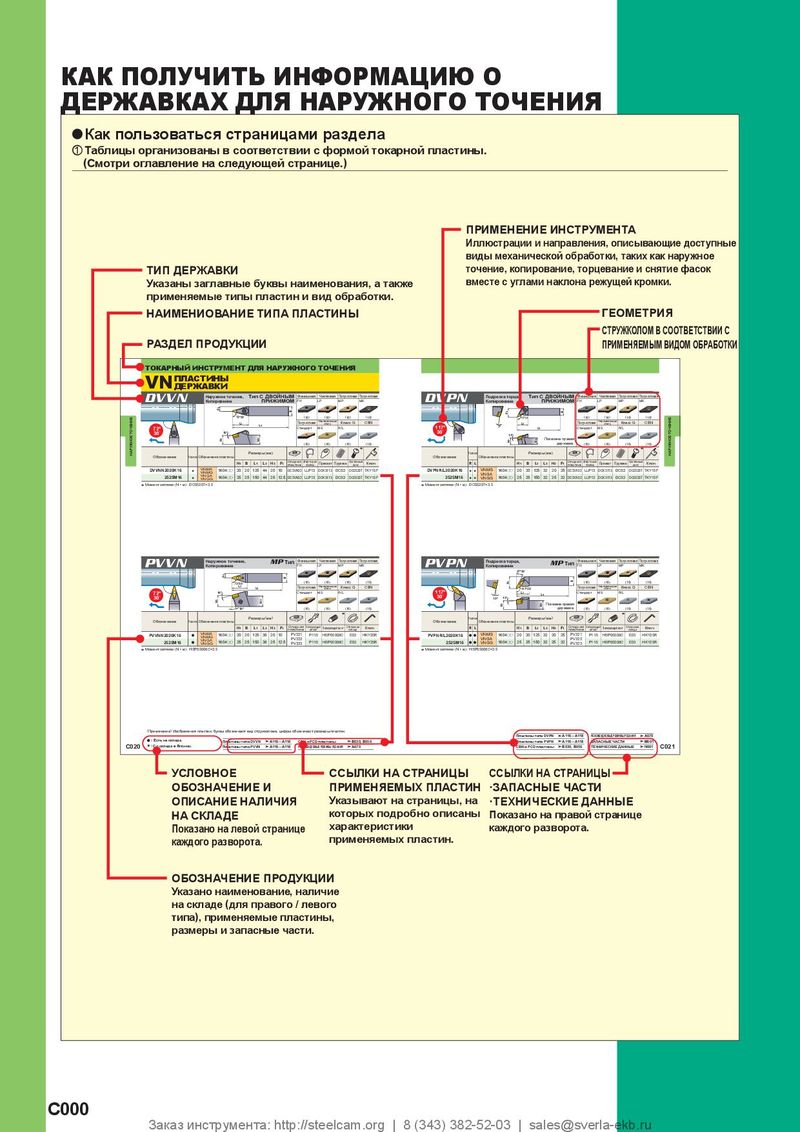 Каталог Mitsubishi Materials токарный инструмент для наружного точения
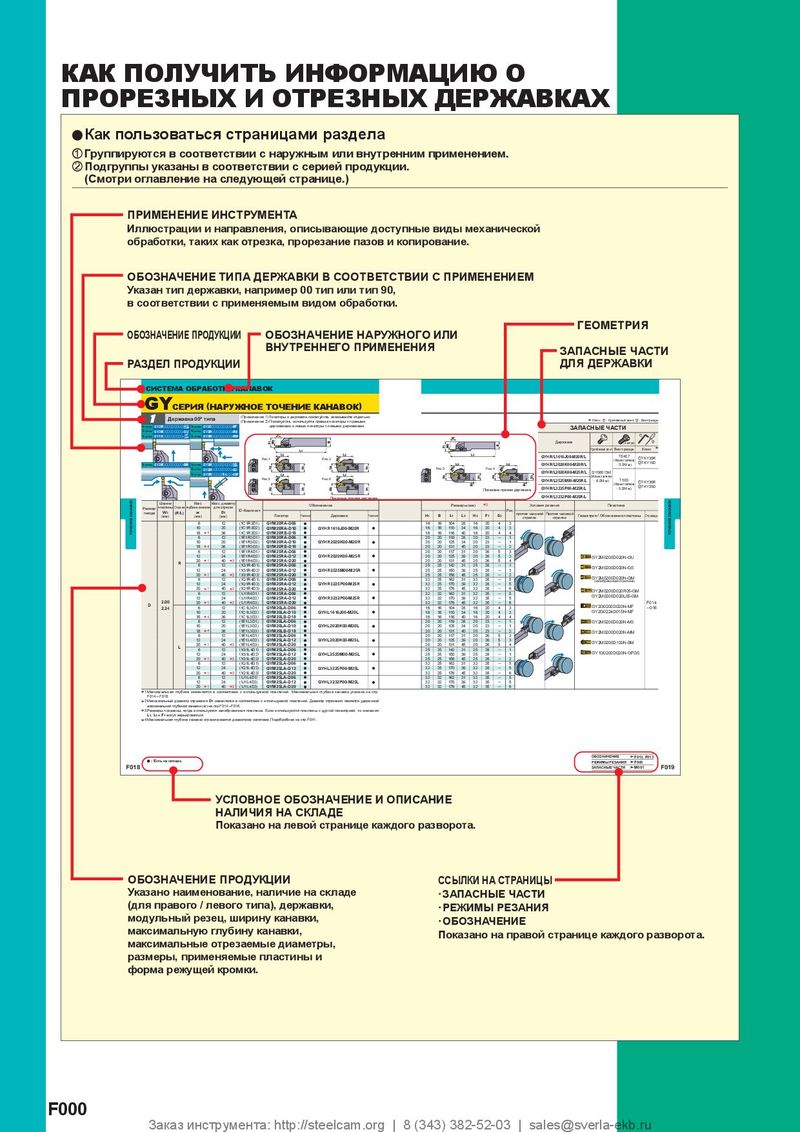 Каталог Mitsubishi Materials отрезной и канавочный инструмент
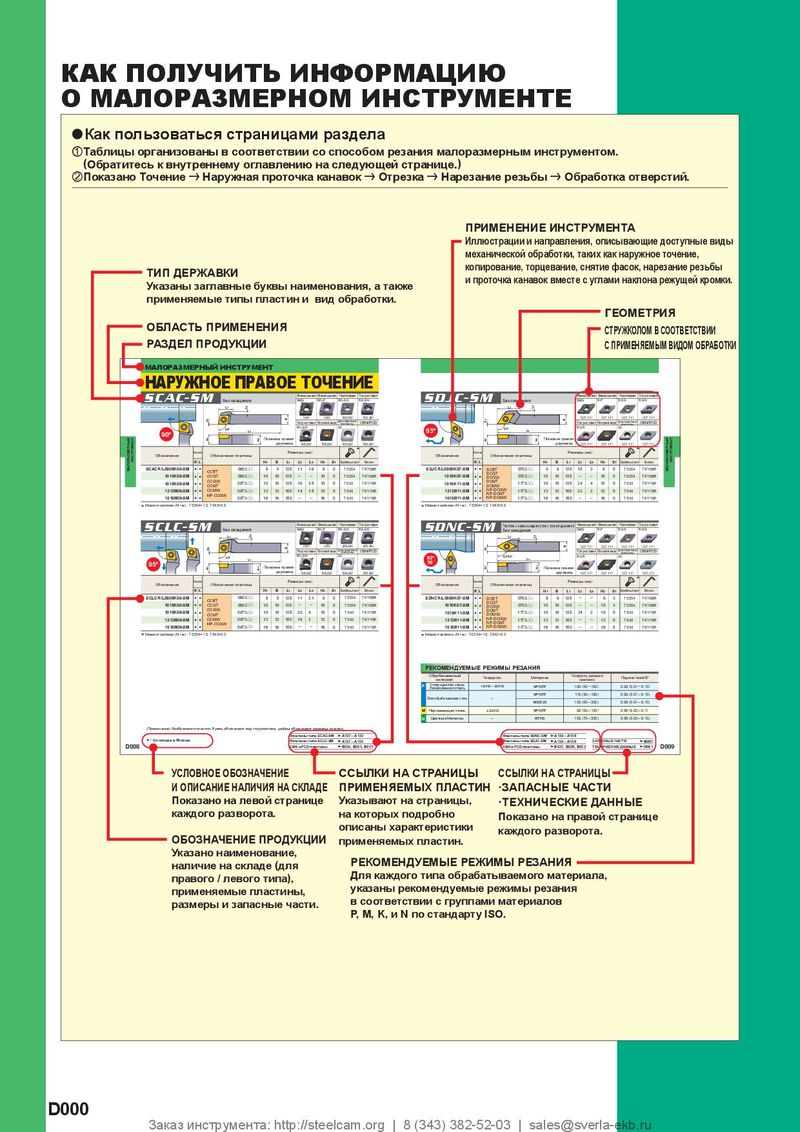 Каталог Mitsubishi Materials малоразмерный инструмент

Прямоугольная головка, 3 зубца, переменный угол спирали
РЕКОМЕНДУЕМЫЕ РЕЖИМЫ РЕЗАНИЯ
| y Кон | турн | ое ф | резер | ован | ие | |||||||||||||
| Обрабатываемый материал | Углеро малоуг сплавы | дистая с леродис | таль, ле тая стал | гирован ь, медь, | ная стал медные | ь, | Предва углерод инстру | рительн истая, менталь | о закале легирова ная стал | нная, нная, ле ь | гирован | ная | Нержа Феррит нержав Титано | веющая ная, дис еющая с вый спла | аустенит персион таль, в | ная ста но-твер | ль деющая | |
| Диаметр (мм) | Скорость резания (м/мин) | Частота вращения (мин-1) | Подача (мм/зуб) | Скорость подачи (мм/мин) | Глубина резания ap (мм) | Глубина резания ae(мм) | Скорость резания (м/мин) | Частота вращения (мин-1) | Подача (мм/зуб) | Скорость подачи (мм/мин) | Глубина резания ap (мм) | Глубина резания ae(мм) | Скорость резания (м/мин) | Частота вращения (мин-1) | Подача (мм/зуб) | Скорость подачи (мм/мин) | Глубина резания ap (мм) | Глубина резания ae(мм) |
| 10 | 150 | 4800 | 0.09 | 1300 | 8 | 2 | 120 | 3800 | 0.06 | 680 | 8 | 2 | 100 | 3200 | 0.075 | 720 | 8 | 2 |
| 12 | 150 | 4000 | 0.09 | 1100 | 9.6 | 2.4 | 120 | 3200 | 0.065 | 620 | 9.6 | 2.4 | 100 | 2700 | 0.08 | 650 | 9.6 | 2.4 |
| 16 | 150 | 3000 | 0.1 | 900 | 12.8 | 3.2 | 120 | 2400 | 0.075 | 540 | 12.8 | 3.2 | 100 | 2000 | 0.09 | 540 | 12.8 | 3.2 |
| 20 | 150 | 2400 | 0.1 | 720 | 16 | 4 | 120 | 1900 | 0.075 | 430 | 16 | 4 | 100 | 1600 | 0.09 | 430 | 16 | 4 |
| 25 | 150 | 1900 | 0.12 | 680 | 20 | 5 | 120 | 1500 | 0.075 | 340 | 20 | 5 | 100 | 1300 | 0.09 | 350 | 20 | 5 |
| Глубина резания | ae ap | |||||||||||||||||
| Обрабатываемый материал | Диспер сталь, Хромок | сионно- обальто | твердею вый спл | щая нер ав | жавеющ | ая | Жароп Inconel | рочные 718 | сплавы | |||||||||
| Диаметр (мм) | Скорость резания (м/мин) | Частота вращения (мин-1) | Подача (мм/зуб) | Скорость подачи (мм/мин) | Глубина резания ap (мм) | Глубина резания ae(мм) | Скорость резания (м/мин) | Частота вращения (мин-1) | Подача (мм/зуб) | Скорость подачи (мм/мин) | Глубина резания ap (мм) | Глубина резания ae(мм) | ||||||
| 10 | 75 | 2400 | 0.06 | 430 | 8 | 2 | 40 | 1300 | 0.04 | 160 | 8 | 1 | ||||||
| 12 | 75 | 2000 | 0.065 | 390 | 9.6 | 2.4 | 40 | 1100 | 0.045 | 150 | 9.6 | 1.2 | ||||||
| 16 | 75 | 1500 | 0.075 | 340 | 12.8 | 3.2 | 40 | 800 | 0.05 | 120 | 12.8 | 1.6 | ||||||
| 20 | 75 | 1200 | 0.075 | 270 | 16 | 4 | 40 | 640 | 0.05 | 96 | 16 | 2 | ||||||
| 25 | 75 | 950 | 0.075 | 210 | 20 | 5 | 40 | 510 | 0.05 | 77 | 20 | 2.5 | ||||||
| Глубина резания | ae ap |
1) При обработке нержавеющей стали, титана и жаропрочных сплавов рекомендуется использовать водорастворимую СОЖ. 2) При малой глубине обработки частоту вращения и скорость подачи можно увеличить. 3) Концевые фрезы с переменным углом спирали лучше обеспечивают контроль вибраций, чем стандартные концевые фрезы. Однако если жесткость станка или жёсткость закрепления обрабатываемой детали является низкой, то это может привести к вибрациям или нежелательному шуму. В этом случае необходимо соответствующим образом уменьшить число оборотов и подачу или задать меньшую глубину резания.