Каталог Mitsubishi Materials концевые монолитные фрезы - страница 229
Навигация
 Общий каталог Mitsubishi 2020 - 2021
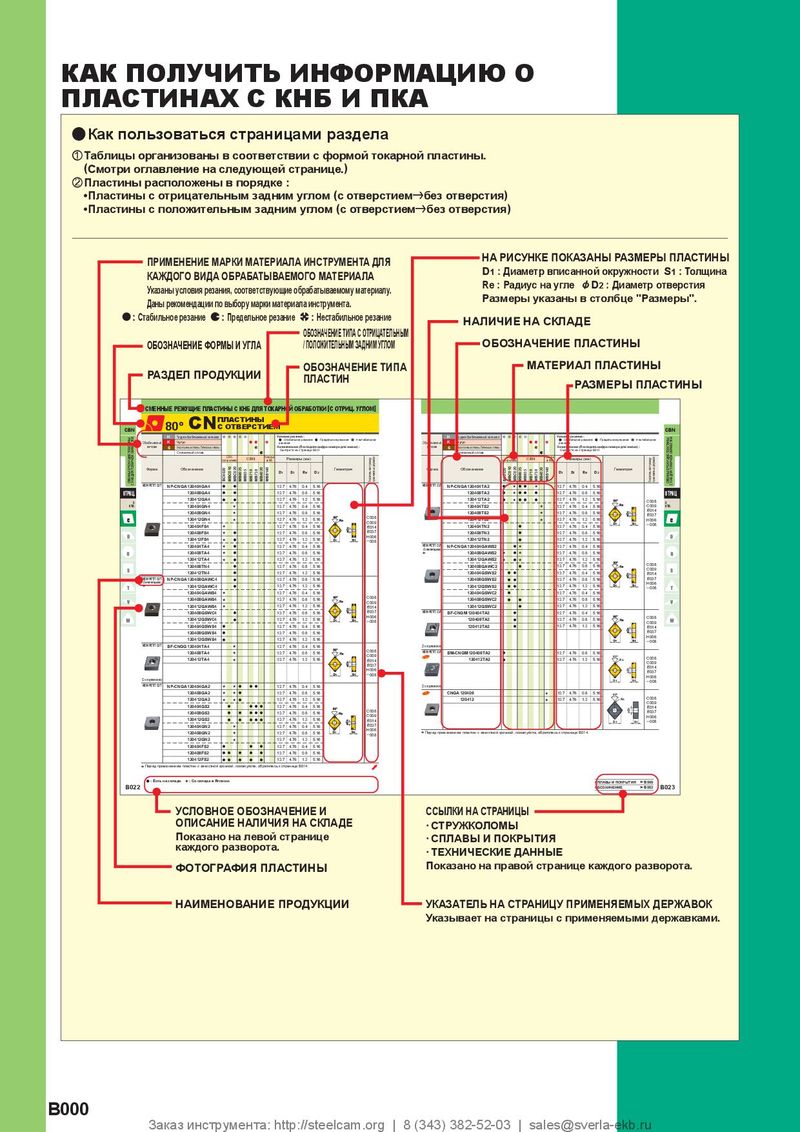 Каталог Mitsubishi Materials СНП с CBN и PCD для токарной обработки
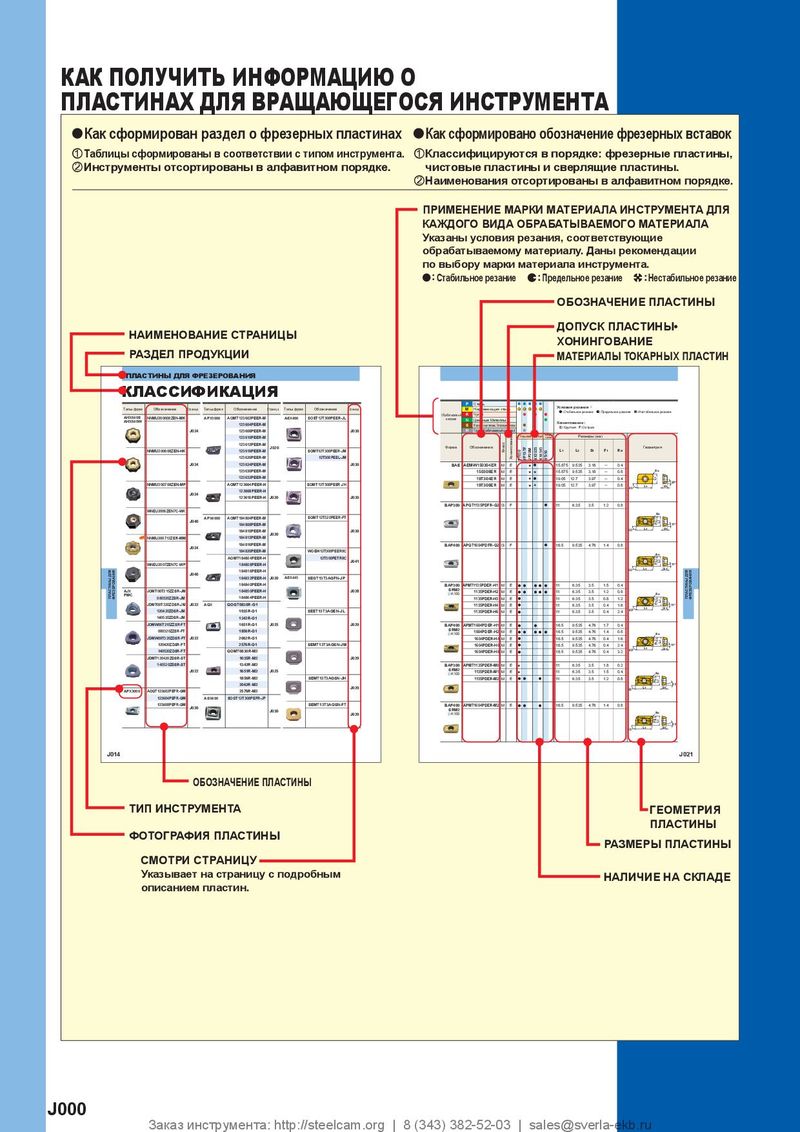 Каталог Mitsubishi Materials пластины для фрезерования
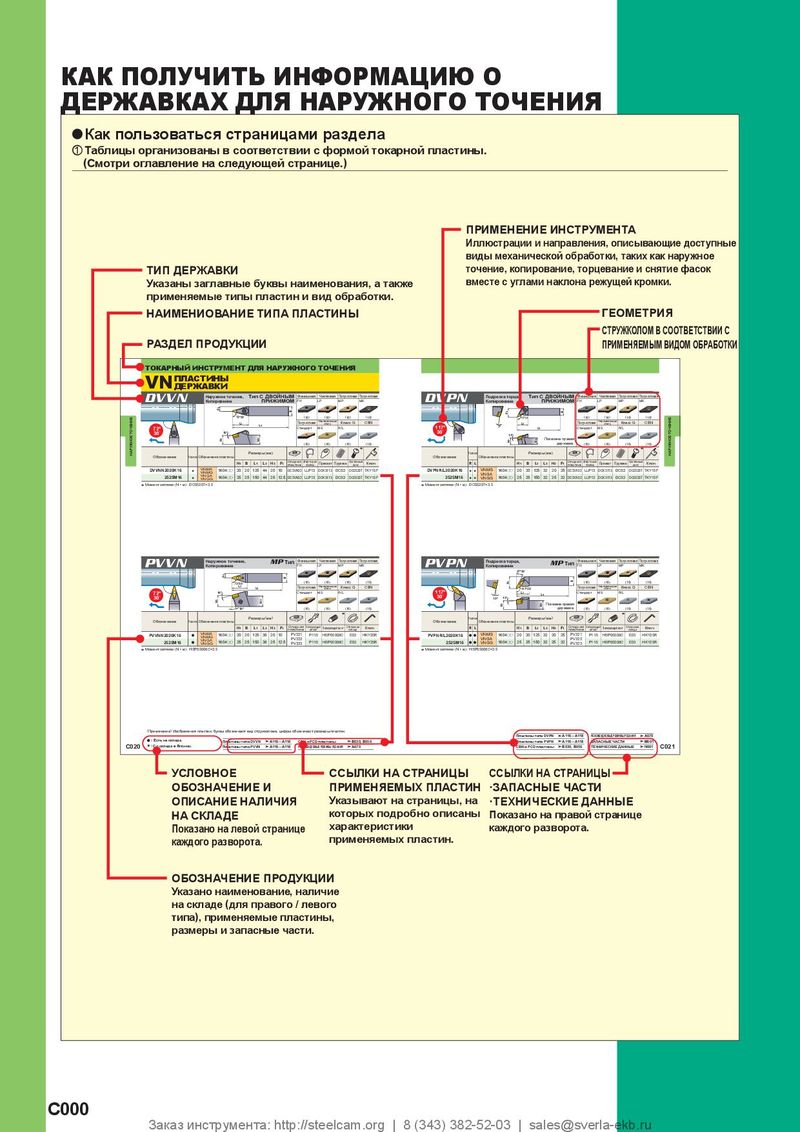 Каталог Mitsubishi Materials токарный инструмент для наружного точения
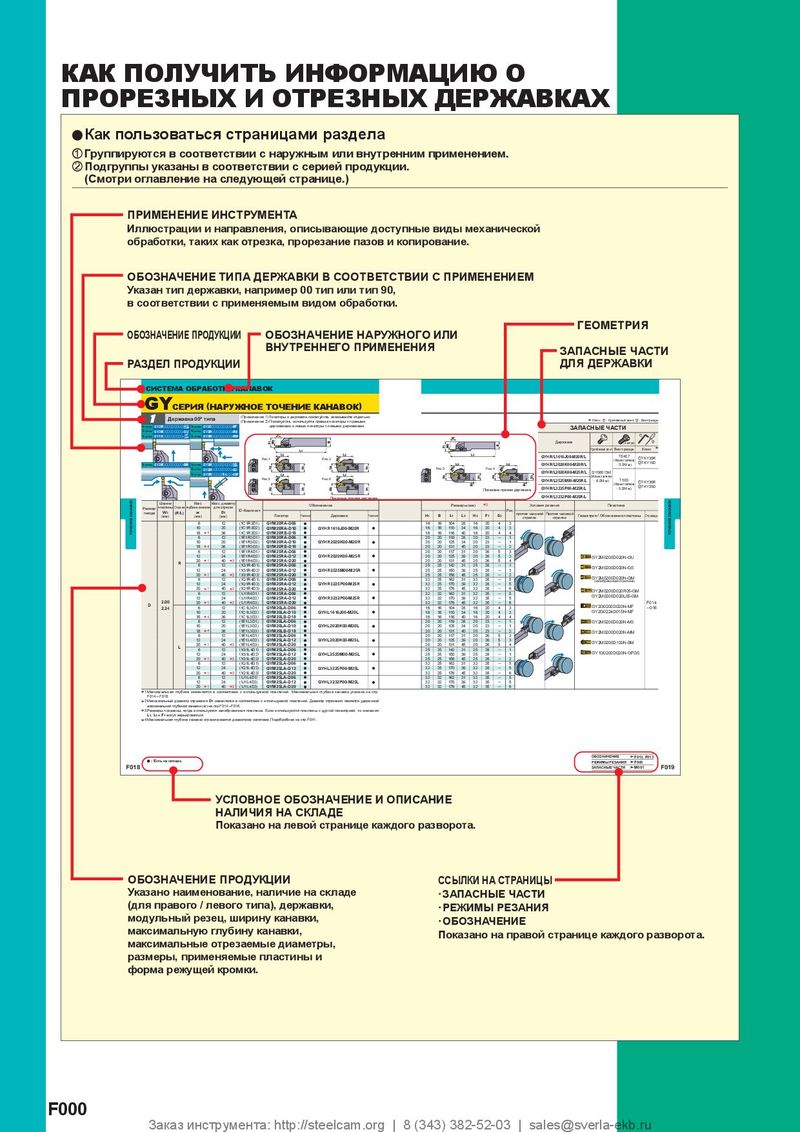 Каталог Mitsubishi Materials отрезной и канавочный инструмент
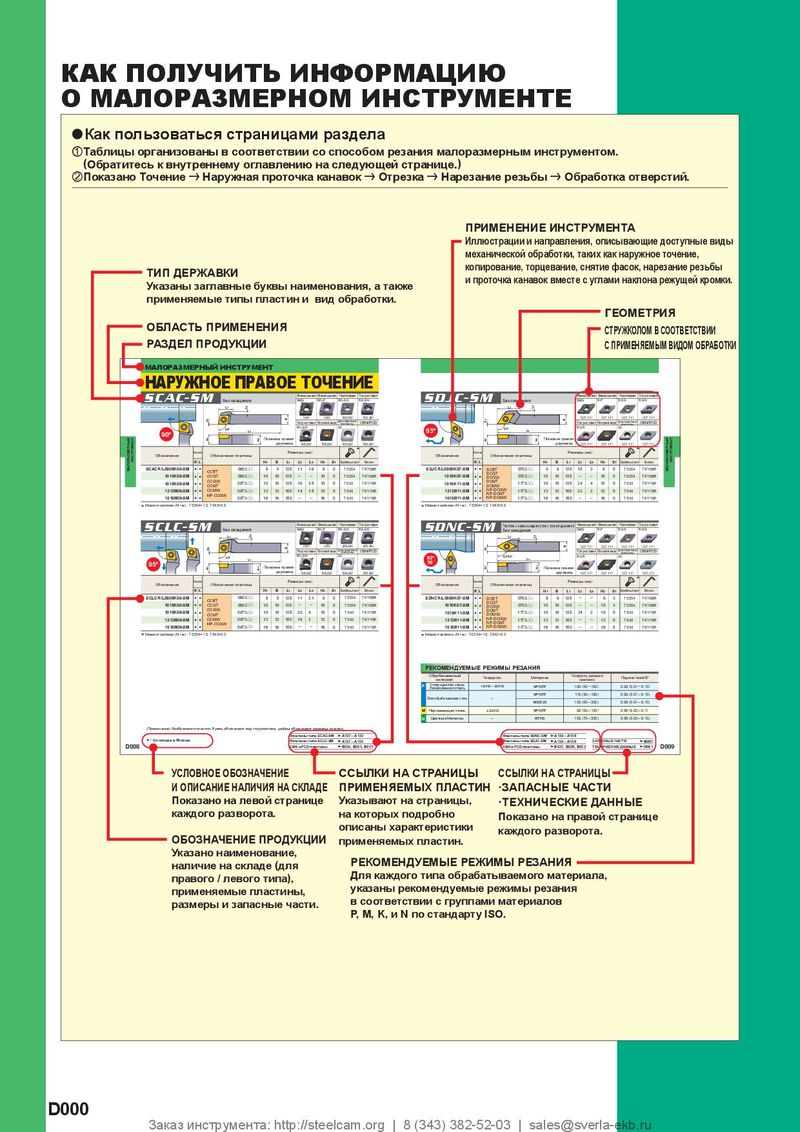 Каталог Mitsubishi Materials малоразмерный инструмент

VQXL
СПЛАВ Концевая фреза, короткая длина режущей части, четырехзубая, с длинной шейкой
y Обработка пазов
| Обрабат мате | ываемый риал | Углеродистая с легированная и Аустенитная не Хромокобальто Ck45, 41CrMo4, 36CrN | таль, легированна нструментальная ржавеющая сталь вый сплав, медь, iMo4, X5CrNi189, X5CrNi | я сталь, малоугл сталь, , титановые спла медный сплав Mo1810, X2CrNiN1810, X | еродистая сталь, вы 2CrNiMoN1813 | Жаропрочные с Закаленная ста Inconel 718, NAK | плавы, Предварит ль , X36CrMo17, X4 | ельно закаленна 0CrMoV51, 55NiC | я сталь, rMoV6, X46Cr13 |
| Диаметр (мм) | Длина шейки (мм) | Скорость резания (м/мин) | Частота вращения (мин-1) | Скорость подачи (мм/мин) | Глубина резания ap (мм) | Скорость резания (м/мин) | Частота вращения (мин-1) | Скорость подачи (мм/мин) | Глубина резания ap (мм) |
| 0.2 | 0.6 | 20 | 30000 | 270 | 0.03 | 15 | 24000 | 220 | 0.03 |
| 0.3 | 0.9 | 30 | 30000 | 360 | 0.04 | 14 | 15000 | 180 | 0.04 |
| 0.3 | 1.5 | 30 | 30000 | 270 | 0.04 | 14 | 15000 | 140 | 0.04 |
| 0.4 | 1.2 | 40 | 30000 | 600 | 0.06 | 15 | 12000 | 240 | 0.06 |
| 0.4 | 2 | 40 | 30000 | 420 | 0.06 | 15 | 12000 | 170 | 0.06 |
| 0.5 | 1.5 | 45 | 28000 | 670 | 0.07 | 15 | 9500 | 230 | 0.07 |
| 0.5 | 2.5 | 45 | 28000 | 450 | 0.07 | 15 | 9500 | 150 | 0.07 |
| 0.5 | 3 | 45 | 28000 | 390 | 0.07 | 15 | 9500 | 130 | 0.07 |
| 0.6 | 3 | 45 | 24000 | 480 | 0.09 | 15 | 7800 | 160 | 0.09 |
| 0.7 | 3.5 | 45 | 20000 | 480 | 0.1 | 15 | 6800 | 140 | 0.1 |
| 0.8 | 2.4 | 45 | 18000 | 720 | 0.1 | 15 | 6000 | 190 | 0.1 |
| 0.8 | 3 | 45 | 18000 | 650 | 0.1 | 15 | 6000 | 170 | 0.1 |
| 0.8 | 4 | 45 | 18000 | 500 | 0.1 | 15 | 6000 | 140 | 0.1 |
| 1 | 5 | 45 | 15000 | 600 | 0.1 | 15 | 4800 | 150 | 0.1 |
| Глубина | резания | ap |
1) Покрытие VQ обладает меньшей электрической проводимостью, поэтому электрическое устройство для настройки инструмента с внешним контактом может не работать с этим покрытием.При измерении длины инструмента используйте неэлектрическое устройство с внутренним контактом или лазерного типа. 2) Эффективное резание нержавеющей стали, титановых и жаропрочных сплавов и т.д. может быть обеспечено при помощи эмульсионной СОЖ. 3) Если жесткость инструмента и системы крепления недостаточны, могут появиться вибрации. В этих случаях должны быть пропорционально уменьшены подача и скорость.