Каталог Mitsubishi Materials концевые монолитные фрезы - страница 228
Навигация
 Общий каталог Mitsubishi 2020 - 2021
 Каталог Mitsubishi Materials СНП с CBN и PCD для токарной обработки
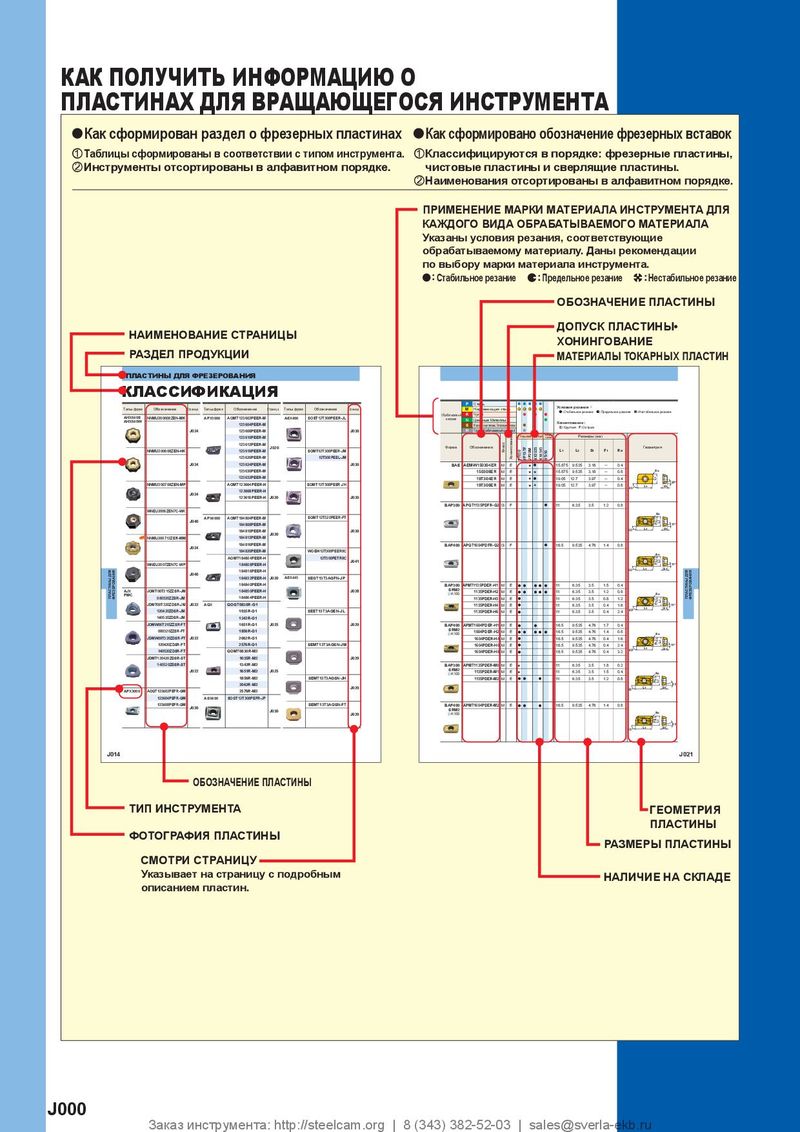 Каталог Mitsubishi Materials пластины для фрезерования
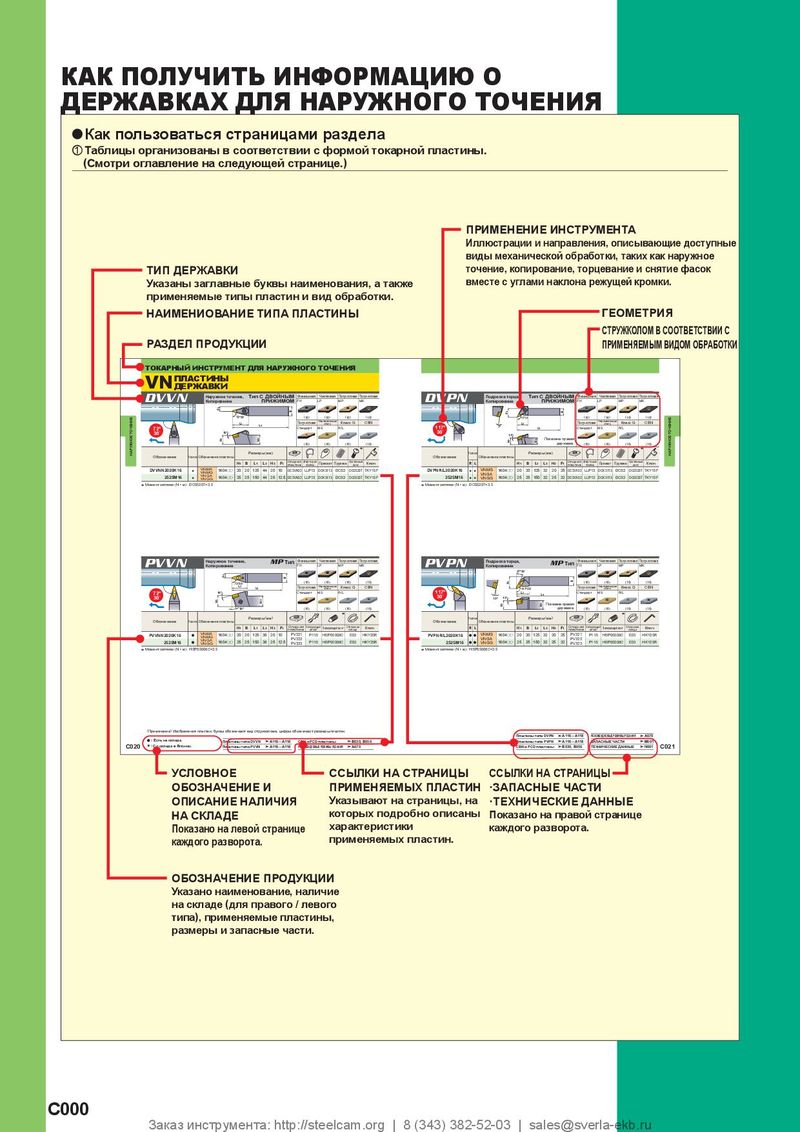 Каталог Mitsubishi Materials токарный инструмент для наружного точения
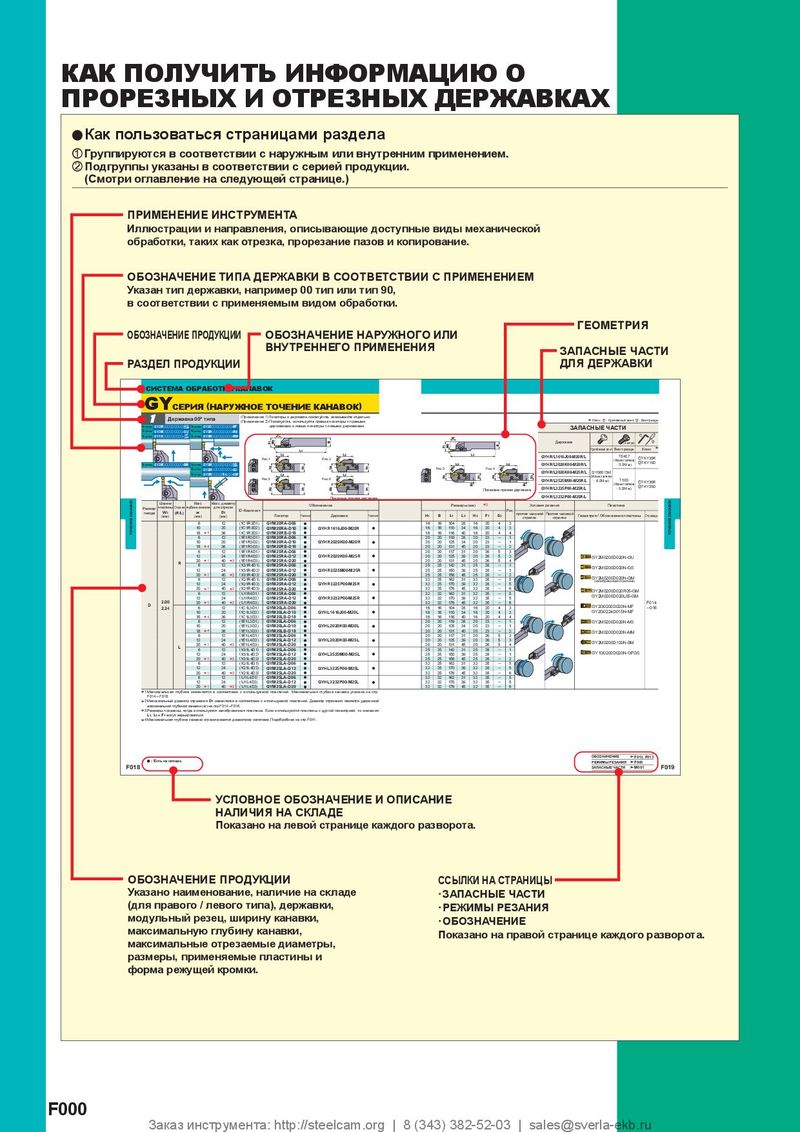 Каталог Mitsubishi Materials отрезной и канавочный инструмент
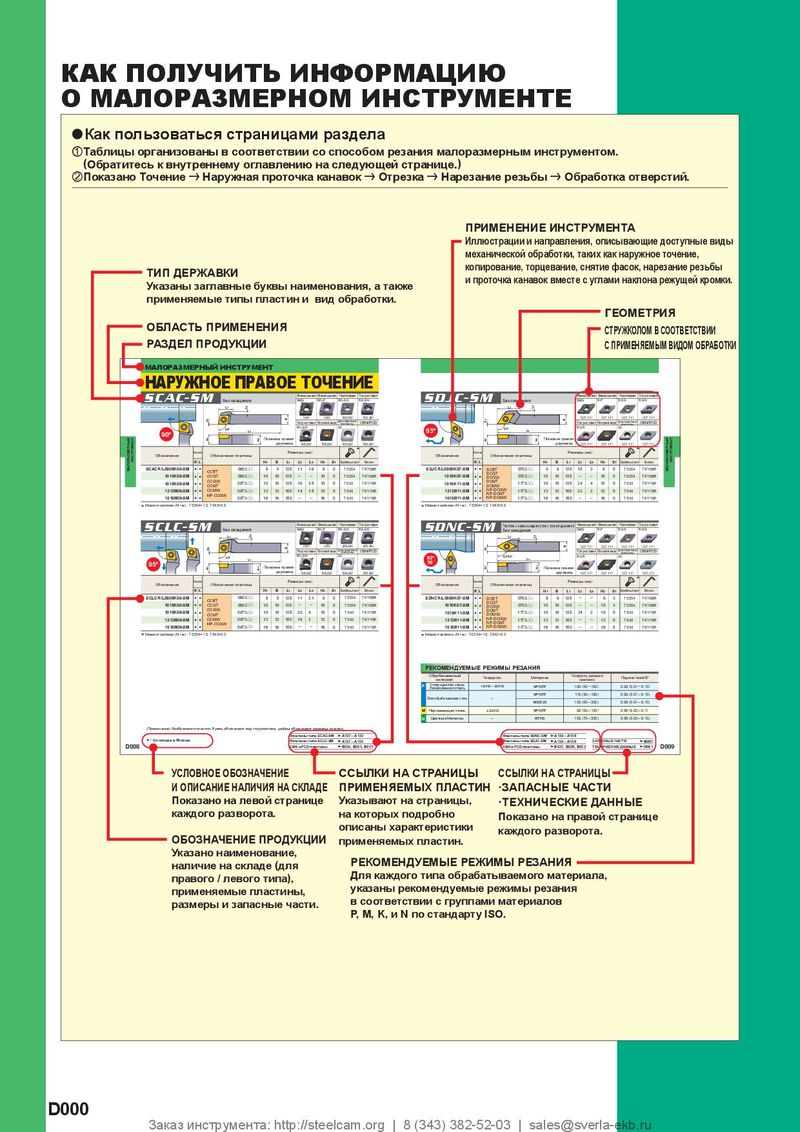 Каталог Mitsubishi Materials малоразмерный инструмент
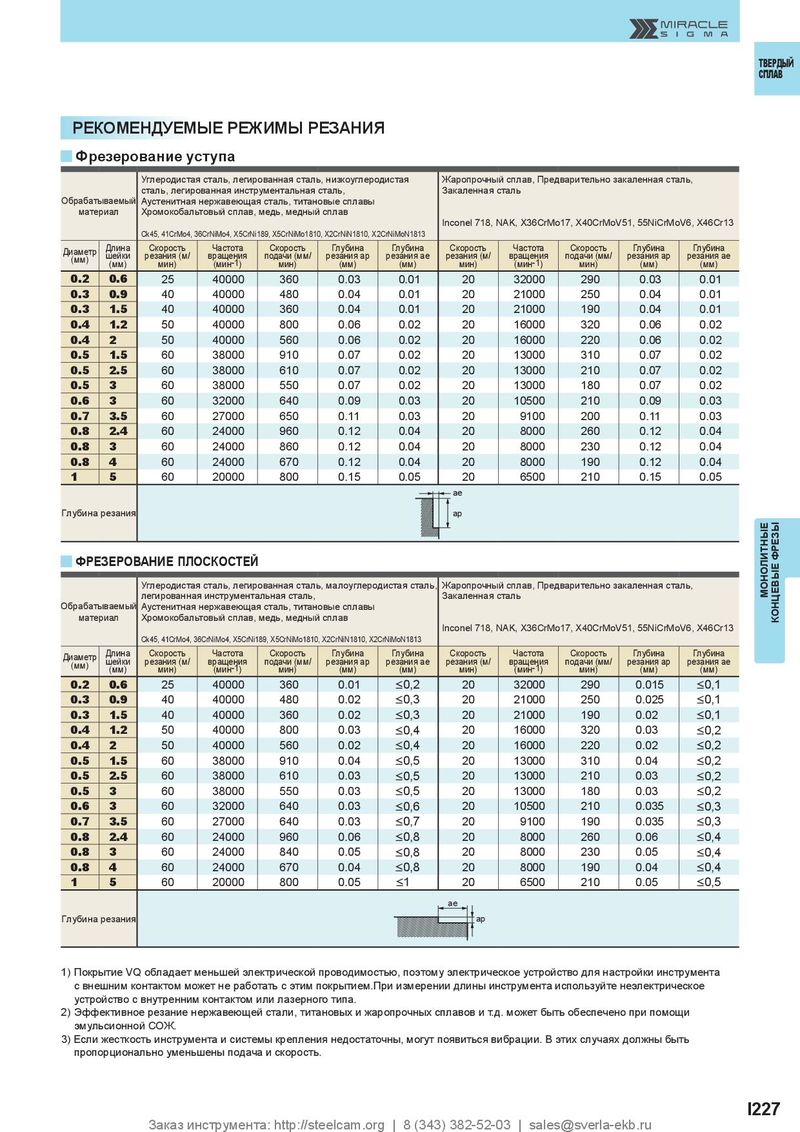
РЕКОМЕНДУЕМЫЕ РЕЖИМЫ РЕЗАНИЯ
y Фрезерование уступа
| Обрабат мате | ываемый риал | Углеродистая сталь, легиро Аустенитная Хромокобаль Ck45, 41CrMo4, 3 | сталь, легир ванная инстр нержавеюща товый сплав, 6CrNiMo4, X5CrNi | ованная стал ументальная я сталь, титан медь, медный 189, X5CrNiMo181 | ь, низкоуглеро сталь, овые сплавы сплав 0, X2CrNiN1810, X2 | дистая CrNiMoN1813 | Жаропрочны Закаленная с Inconel 718, N | й сплав, Пред таль AK, X36CrMo | варительно за 17, X40CrMoV | каленная ст 51, 55NiCrMo | аль, V6, X46Cr13 |
| Диаметр (мм) | Длина шейки (мм) | Скорость резания (м/ мин) | Частота вращения (мин-1) | Скорость подачи (мм/ мин) | Глубина резания ap (мм) | Глубина резания ae (мм) | Скорость резания (м/ мин) | Частота вращения (мин-1) | Скорость подачи (мм/ мин) | Глубина резания ap (мм) | Глубина резания ae (мм) |
| 0.2 | 0.6 | 25 | 40000 | 360 | 0.03 | 0.01 | 20 | 32000 | 290 | 0.03 | 0.01 |
| 0.3 | 0.9 | 40 | 40000 | 480 | 0.04 | 0.01 | 20 | 21000 | 250 | 0.04 | 0.01 |
| 0.3 | 1.5 | 40 | 40000 | 360 | 0.04 | 0.01 | 20 | 21000 | 190 | 0.04 | 0.01 |
| 0.4 | 1.2 | 50 | 40000 | 800 | 0.06 | 0.02 | 20 | 16000 | 320 | 0.06 | 0.02 |
| 0.4 | 2 | 50 | 40000 | 560 | 0.06 | 0.02 | 20 | 16000 | 220 | 0.06 | 0.02 |
| 0.5 | 1.5 | 60 | 38000 | 910 | 0.07 | 0.02 | 20 | 13000 | 310 | 0.07 | 0.02 |
| 0.5 | 2.5 | 60 | 38000 | 610 | 0.07 | 0.02 | 20 | 13000 | 210 | 0.07 | 0.02 |
| 0.5 | 3 | 60 | 38000 | 550 | 0.07 | 0.02 | 20 | 13000 | 180 | 0.07 | 0.02 |
| 0.6 | 3 | 60 | 32000 | 640 | 0.09 | 0.03 | 20 | 10500 | 210 | 0.09 | 0.03 |
| 0.7 | 3.5 | 60 | 27000 | 650 | 0.11 | 0.03 | 20 | 9100 | 200 | 0.11 | 0.03 |
| 0.8 | 2.4 | 60 | 24000 | 960 | 0.12 | 0.04 | 20 | 8000 | 260 | 0.12 | 0.04 |
| 0.8 | 3 | 60 | 24000 | 860 | 0.12 | 0.04 | 20 | 8000 | 230 | 0.12 | 0.04 |
| 0.8 | 4 | 60 | 24000 | 670 | 0.12 | 0.04 | 20 | 8000 | 190 | 0.12 | 0.04 |
| 1 | 5 | 60 | 20000 | 800 | 0.15 | 0.05 | 20 | 6500 | 210 | 0.15 | 0.05 |
| ae | |||||||||||
| Глубина | резания | ap |
y ФРЕЗЕРОВАНИЕ ПЛОСКОСТЕЙ
| Обрабат мате | ываемый риал | Углеродистая легированная Аустенитная Хромокобаль Ck45, 41CrMo4, 36 | сталь, легир инструмент нержавеюща товый сплав, CrNiMo4, X5CrNi | ованная сталь альная сталь, я сталь, титан медь, медный 189, X5CrNiMo1810, | , малоуглеро овые сплавы сплав X2CrNiN1810, X2 | дистая сталь, CrNiMoN1813 | Жаропрочны Закаленная Inconel 718, | й сплав, Пред сталь NAK, X36CrMo | варительно з 17, X40CrMoV | акаленная ст 51, 55NiCrM | аль, oV6, X46Cr13 |
| Диаметр (мм) | Длина шейки (мм) | Скорость резания (м/ мин) | Частота вращения (мин-1) | Скорость подачи (мм/ мин) | Глубина резания ap (мм) | Глубина резания ae (мм) | Скорость резания (м/ мин) | Частота вращения (мин-1) | Скорость подачи (мм/ мин) | Глубина резания ap (мм) | Глубина резания ae (мм) |
| 0.2 | 0.6 | 25 | 40000 | 360 | 0.01 | 20 | 32000 | 290 | 0.015 | ||
| 0.3 | 0.9 | 40 | 40000 | 480 | 0.02 | 20 | 21000 | 250 | 0.025 | ||
| 0.3 | 1.5 | 40 | 40000 | 360 | 0.02 | 20 | 21000 | 190 | 0.02 | ||
| 0.4 | 1.2 | 50 | 40000 | 800 | 0.03 | 20 | 16000 | 320 | 0.03 | ||
| 0.4 | 2 | 50 | 40000 | 560 | 0.02 | 20 | 16000 | 220 | 0.02 | ||
| 0.5 | 1.5 | 60 | 38000 | 910 | 0.04 | 20 | 13000 | 310 | 0.04 | ||
| 0.5 | 2.5 | 60 | 38000 | 610 | 0.03 | 20 | 13000 | 210 | 0.03 | ||
| 0.5 | 3 | 60 | 38000 | 550 | 0.03 | 20 | 13000 | 180 | 0.03 | ||
| 0.6 | 3 | 60 | 32000 | 640 | 0.03 | 20 | 10500 | 210 | 0.035 | ||
| 0.7 | 3.5 | 60 | 27000 | 640 | 0.03 | 20 | 9100 | 190 | 0.035 | ||
| 0.8 | 2.4 | 60 | 24000 | 960 | 0.06 | 20 | 8000 | 260 | 0.06 | ||
| 0.8 | 3 | 60 | 24000 | 840 | 0.05 | 20 | 8000 | 230 | 0.05 | ||
| 0.8 | 4 | 60 | 24000 | 670 | 0.04 | 20 | 8000 | 190 | 0.04 | ||
| 1 | 5 | 60 | 20000 | 800 | 0.05 | 20 | 6500 | 210 | 0.05 | ||
| Глубина | резания | ae ap |
1) Покрытие VQ обладает меньшей электрической проводимостью, поэтому электрическое устройство для настройки инструмента с внешним контактом может не работать с этим покрытием.При измерении длины инструмента используйте неэлектрическое устройство с внутренним контактом или лазерного типа. 2) Эффективное резание нержавеющей стали, титановых и жаропрочных сплавов и т.д. может быть обеспечено при помощи