Общий каталог Lamina Technologies 2017 - 2018 - страница 316
Навигация
 Общий каталог Lamina Technologies 2019 - 2020
- Slide Number 1
- Slide Number 2
- Slide Number 3
- Slide Number 4
- Slide Number 5
- Slide Number 6
- Сделать работу проще Уменьшить стоимость инструмента Уменьшить машинное время Увеличить производительность
- ТОКАРНОЕ ТОЧЕНИЕ
- Slide Number 9
- Slide Number 10
- Slide Number 11
- 08 04 08
- Slide Number 13
- Slide Number 14
- Slide Number 15
- Slide Number 16
- C C M T
- Slide Number 18
- Slide Number 19
- Slide Number 20
- Slide Number 21
- Slide Number 22
- Slide Number 23
- Slide Number 24
- Slide Number 25
- Slide Number 26
- Slide Number 27
- Slide Number 28
- Slide Number 29
- Slide Number 30
- Slide Number 31
- Slide Number 32
- Slide Number 33
- Slide Number 34
- Slide Number 35
- Slide Number 36
- Slide Number 37
- Slide Number 38
- Slide Number 39
- Slide Number 40
- Slide Number 41
- ТОЧЕНИЕ АЛЮМИНИЯ
- Slide Number 43
- Slide Number 44
- Slide Number 45
- Slide Number 46
- Slide Number 47
- Slide Number 48
- Slide Number 49
- Slide Number 50
- GCTX
- Slide Number 52
- Slide Number 53
- РЕЗЬБОНАРЕЗАНИЕ
- Slide Number 55
- Slide Number 56
- Slide Number 57
- НЕПОЛНЫЙ ПРОФИЛЬ 60°
- Slide Number 59
- Slide Number 60
- Slide Number 61
- Slide Number 62
- Slide Number 63
- ФРЕЗЕРОВАНИЕ
- Slide Number 65
- Slide Number 66
- Slide Number 67
- 16 04 PD T R
- Slide Number 69
- ТОРЦЕВОЕ ФРЕЗЕРОВАНИЕ
- Slide Number 71
- Slide Number 72
- Slide Number 73
- Slide Number 74
- Slide Number 75
- Slide Number 76
- Slide Number 77
- Slide Number 78
- Slide Number 79
- Slide Number 80
- Slide Number 81
- Slide Number 82
- Slide Number 83
- Slide Number 84
- Slide Number 85
- Slide Number 86
- Slide Number 87
- Slide Number 88
- Slide Number 89
- Slide Number 90
- Slide Number 91
- ФРЕЗЕРОВАНИЕ УСТУПОВ
- Slide Number 93
- Slide Number 94
- Slide Number 95
- Slide Number 96
- Slide Number 97
- Slide Number 98
- Slide Number 99
- Slide Number 100
- Slide Number 101
- Slide Number 102
- Slide Number 103
- Slide Number 104
- Slide Number 105
- Slide Number 106
- Slide Number 107
- Slide Number 108
- Slide Number 109
- Slide Number 110
- Slide Number 111
- ФРЕЗЕРОВАНИЕ С ВЫСОКОЙ ПОДАЧЕЙ
- Slide Number 113
- Slide Number 114
- Slide Number 115
- Slide Number 116
- Slide Number 117
- Slide Number 118
- Slide Number 119
- Slide Number 120
- С LAMINA у вас будет правильный инструмент всегда, когда он нужен!
- ПРОФИЛЬНОЕ ФРЕЗЕРОВАНИЕ
- Slide Number 123
- Slide Number 124
- Slide Number 125
- Slide Number 126
- Slide Number 127
- Slide Number 128
- Slide Number 129
- Slide Number 130
- Slide Number 131
- Slide Number 132
- Slide Number 133
- ФРЕЗЕРОВАНИЕ ПАЗОВ
- Slide Number 135
- Slide Number 136
- Slide Number 137
- Slide Number 138
- Slide Number 139
- ФРЕЗЕРОВАНИЕ АЛЮМИНИЯ
- Slide Number 141
- Slide Number 142
- Slide Number 143
- Slide Number 144
- Slide Number 145
- Slide Number 146
- Multi-MatTM ... и жизнь становится легче
- МОНОЛИТНЫЕ ТВЕРДОСПЛАВНЫЕ ФРЕЗЫ
- Slide Number 149
- Slide Number 150
- Slide Number 151
- Slide Number 152
- 90° Z2
- Slide Number 154
- 90° Z4
- Slide Number 156
- 90° Z4 L
- Slide Number 158
- 90° Z4 R
- 90° Z4 RL
- Slide Number 161
- Slide Number 162
- ERO Z3
- EHF Z4
- Slide Number 165
- РЕЗЬБОФРЕЗЕРОВАНИЕ
- Slide Number 167
- Slide Number 168
- Slide Number 169
- Slide Number 170
- С нами у вас всегда будет зеленый сигнал на станке …
- СВЕРЛЕНИЕ
- Slide Number 173
- Slide Number 174
- S P M G
- Slide Number 176
- Slide Number 177
- Slide Number 178
- Slide Number 179
- Slide Number 180
- Slide Number 181
- Slide Number 182
- W C M X
- ТЕХНИЧЕСКАЯ ИНФОРМАЦИЯ
- Slide Number 185
- РЕЖИМЫ РЕЗАНИЯ
- Slide Number 187
- Slide Number 188
- Slide Number 189
- Slide Number 190
- Slide Number 191
- Slide Number 192
- Slide Number 193
- Slide Number 194
- Slide Number 195
- Slide Number 196
- Slide Number 197
- Slide Number 198
- Slide Number 199
- Slide Number 200
- Slide Number 201
- Slide Number 202
- Slide Number 203
- Slide Number 204
- Slide Number 205
- Slide Number 206
- Slide Number 207
- Slide Number 208
- Slide Number 209
- Slide Number 210
- Slide Number 211
- Slide Number 212
- Slide Number 213
- Slide Number 214
- Slide Number 215
- Slide Number 216
- Slide Number 217
- Slide Number 218
- Slide Number 219
- Slide Number 220
- Slide Number 221
- Slide Number 222
- Slide Number 223
- Slide Number 224
- С нами вы быстро и просто выберете необходимый инструмент
- РЕЖИМЫ РЕЗАНИЯ
- Slide Number 227
- Slide Number 228
- Slide Number 229
- Slide Number 230
- Slide Number 231
- Slide Number 232
- Slide Number 233
- Slide Number 234
- Slide Number 235
- Slide Number 236
- Slide Number 237
- Slide Number 238
- Slide Number 239
- Slide Number 240
- Slide Number 241
- Slide Number 242
- Slide Number 243
- Slide Number 244
- Slide Number 245
- Slide Number 246
- Slide Number 247
- Slide Number 248
- Slide Number 249
- Slide Number 250
- Slide Number 251
- Slide Number 252
- Slide Number 253
- Slide Number 254
- Slide Number 255
- Slide Number 256
- Slide Number 257
- Slide Number 258
- Slide Number 259
- Slide Number 260
- Slide Number 261
- Slide Number 262
- Slide Number 263
- Slide Number 264
- Slide Number 265
- Slide Number 266
- Slide Number 267
- Slide Number 268
- Slide Number 269
- Slide Number 270
- Slide Number 271
- Slide Number 272
- Slide Number 273
- Slide Number 274
- Slide Number 275
- Slide Number 276
- Slide Number 277
- Slide Number 278
- Slide Number 279
- РЕЖИМЫ РЕЗАНИЯ
- Slide Number 281
- Slide Number 282
- Slide Number 283
- РЕЖИМЫ РЕЗАНИЯ
- Slide Number 285
- Slide Number 286
- Slide Number 287
- Slide Number 288
- Slide Number 289
- РЕЖИМЫ РЕЗАНИЯ
- Slide Number 291
- Slide Number 292
- Slide Number 293
- Slide Number 294
- Slide Number 295
- Slide Number 296
- Slide Number 297
- Slide Number 298
- Slide Number 299
- Slide Number 300
- Slide Number 301
- Slide Number 302
- Slide Number 303
- Slide Number 304
- Slide Number 305
- Slide Number 306
- Slide Number 307
- Slide Number 308
- Slide Number 309
- РЕЖИМЫ РЕЗАНИЯ
- Slide Number 311
- Slide Number 312
- Slide Number 313
- РУКОВДСТВО ПО ОБРАБОТКЕИНСТУРМЕНТОМ
- Slide Number 315
- Slide Number 316
- Slide Number 317
- Slide Number 318
- Slide Number 319
- Slide Number 320
- Slide Number 321
- Slide Number 322
- Slide Number 323
- Slide Number 324
- Slide Number 325
- Slide Number 326
- ИННОВАЦИЯ! ЭТО НЕ ТОЛЬКО СЛОВО
- LAMINA СПИСОК МАТЕРИАЛОВ
- Slide Number 329
- Slide Number 330
- Slide Number 331
- Slide Number 332
- Slide Number 333
- Slide Number 334
- Multi- MatTM
- ИНДЕКСЫ ПЛАСТИН
- Slide Number 337
- Slide Number 338
- Slide Number 339
- Slide Number 340
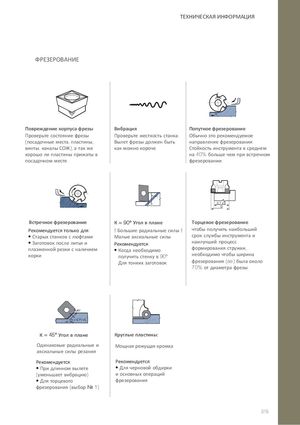
ФРЕЗЕРОВАНИЕ
V f
| Повреждение корпуса фрезы | Вибрация | Попутное фрезерование |
| Проверьте состояние фрезы | Проверьте жесткость станка. | Обычно это рекомендуемое |
| (посадочные места, пластины, | Вылет фрезы должен быть | направление фрезерования. |
| винты, каналы СОЖ), а так же | как можно короче. | Стойкость инструмента в среднем |
хорошо ли пластины прижаты в на 40% больше чем при встречном посадочном месте. фрезеровании.
F h = f v z f z 0.7 x D V D f
| Встречное фрезерование | К = 90° Угол в плане | Торцевое фрезерование |
| Рекомендуется только для: | ! Большие радиальные силы ! | чтобы получить наибольший |
| • Старых станков с люфтами | Малые аксиальные силы | срок службы инструмента и |
| • Заготовок после литья и | Рекомендуется: | наилучший процесс |
| плазменной резки с наличием | • Когда необходимо | формирования стружки, |
| корки | получить стенку в 90° | необходимо чтобы ширина |
Для тонких заготовок фрезерования (ae) была около 70% от диаметра фрезы.
45°
f h = 0.71 xf z z
| К = 45° Угол в плане | Круглые пластины: |
| Одинаковые радиальные и | Мощная режущая кромка |
| аксиальные силы резания | |
| Рекомендуется: | Рекомендуется: |
- При длинном вылете
- Для черновой обдирки
(уменьшает вибрацию) и основных операций
- Для торцевого фрезерования
фрезерования (выбор № 1)