Каталог Kyocera высокоэффективные сверла со сменными пластинами DRV - страница 13
Навигация
 Основной каталог Kyocera 2021 - 2022
 Каталог Kyocera фрезы MEC высокопроизводительные концевые и торцевые фрезы
 Основной каталог Kyocera 2016-2017
 Каталог Kyocera пластины MFWN двухсторонние с шестью режущими кромками
 Каталог Kyocera фрезы MFH для высокоскоростной обработки
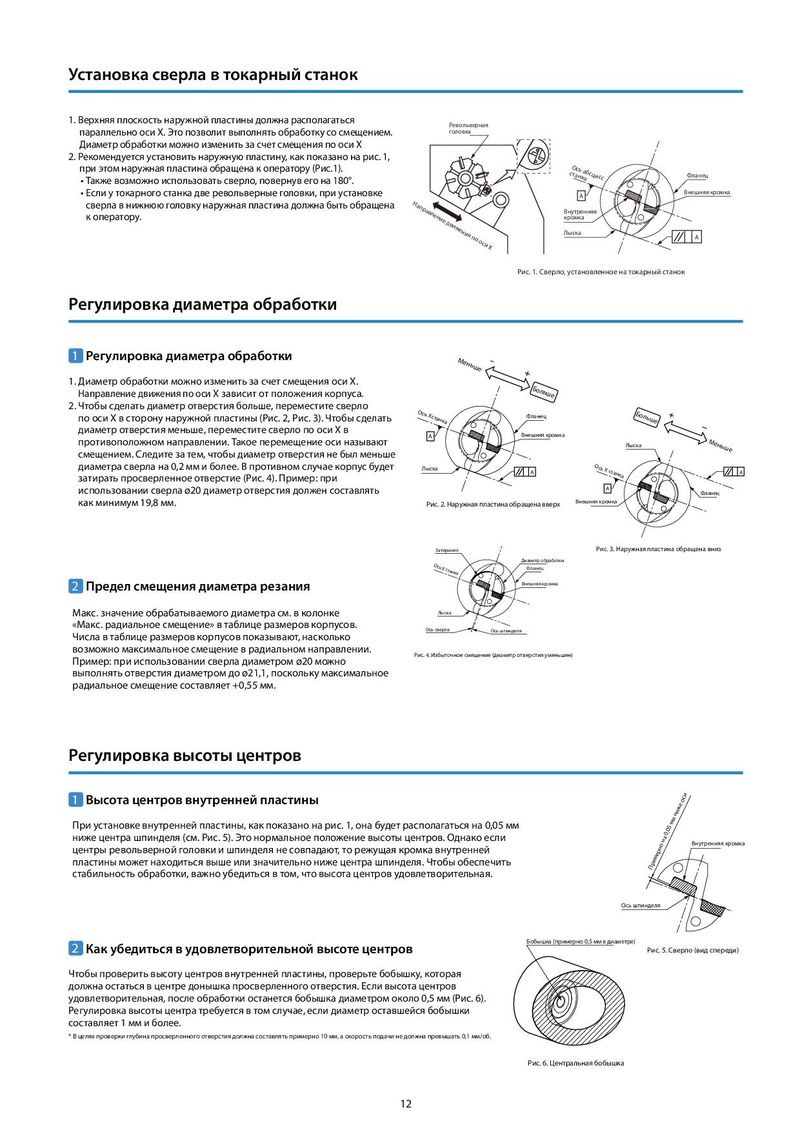
Установка сверла в токарный станок
1. Верхняя плоскость наружной пластины должна располагаться
параллельно оси X. Это позволит выполнять обработку со смещением. Револьверная головка
Диаметр обработки можно изменить за счет смещения по оси X
2. Рекомендуется установить наружную пластину, как показано на рис. 1, при этом наружная пластина обращена к оператору (Рис.1). Ось абсцисс
Также возможно использовать сверло, повернув его на 180°. станка Фланец
- Если у токарного станка две револьверные головки, при установке Внешняя кромка
A сверла в нижнюю головку наружная пластина должна быть обращена Направление движения по оси X к оператору. Внутренняя кромка Лыска A
Рис. 1. Сверло, установленное на токарный станок
Регулировка диаметра обработки
1 Регулировка диаметра обработки
Меньше 1. Диаметр обработки можно изменить за счет смещения оси X. Направление движения по оси Х зависит от положения корпуса. Больше
2. Чтобы сделать диаметр отверстия больше, переместите сверло
| по оси X в сторону наружной пластины (Рис. 2, Рис. 3). Чтобы сделать | Ось Xстанка | Больше |
| Фланец | ||
| диаметр отверстия меньше, переместите сверло по оси X в | ||
| противоположном направлении. Такое перемещение оси называют | A | Внешняя кромка |
| Меньше | ||
| смещением. Следите за тем, чтобы диаметр отверстия не был меньше | Лыска | |
| диаметра сверла на 0,2 мм и более. В противном случае корпус будет | Ось X станка | |
| Лыска | ||
| затирать просверленное отверстие (Рис. 4). Пример: при | A A | |
| использовании сверла ø20 диаметр отверстия должен составлять | A | |
| Фланец | ||
| как минимум 19,8 мм. | Рис. 2. Наружная пластина обращена вверх | Внешняя кромка |
Затирание Рис. 3. Наружная пластина обращена вниз Диаметр обработки Ось X ст Фланец анка
2 Предел смещения диаметра резания
Внешняя кромка
Макс. значение обрабатываемого диаметра см. в колонке
Лыска «Макс. радиальное смещение» в таблице размеров корпусов.
Числа в таблице размеров корпусов показывают, насколько Ось сверла Ось шпинделя
возможно максимальное смещение в радиальном направлении. Пример: при использовании сверла диаметром ø20 можно Рис. 4. Избыточное смещение (диаметр отверстия уменьшен) выполнять отверстия диаметром до ø21,1, поскольку максимальное радиальное смещение составляет +0,55 мм.
Регулировка высоты центров
1 Высота центров внутренней пластины
При установке внутренней пластины, как показано на рис. 1, она будет располагаться на 0,05 мм
ниже центра шпинделя (см. Рис. 5). Это нормальное положение высоты центров. Однако если
центры револьверной головки и шпинделя не совпадают, то режущая кромка внутренней Внутренняя кромка
пластины может находиться выше или значительно ниже центра шпинделя. Чтобы обеспечить
стабильность обработки, важно убедиться в том, что высота центров удовлетворительная. Примерно на 0,05 мм ниже оси
Ось шпинделя 2 Как убедиться в удовлетворительной высоте центров Бобышка (примерно 0,5 мм в диаметре) Рис. 5. Сверло (вид спереди)
Чтобы проверить высоту центров внутренней пластины, проверьте бобышку, которая
должна остаться в центре донышка просверленного отверстия. Если высота центров
удовлетворительная, после обработки останется бобышка диаметром около 0,5 мм (Рис. 6).
Регулировка высоты центра требуется в том случае, если диаметр оставшейся бобышки
составляет 1 мм и более. * В целях проверки глубина просверленного отверстия должна составлять примерно 10 мм, а скорость подачи не должна превышать 0,1 мм/об.
Рис. 6. Центральная бобышка