Каталог Kyocera высокоэффективные сверла со сменными пластинами DRV - страница 12
Навигация
 Основной каталог Kyocera 2021 - 2022
 Каталог Kyocera фрезы MEC высокопроизводительные концевые и торцевые фрезы
 Основной каталог Kyocera 2016-2017
 Каталог Kyocera пластины MFWN двухсторонние с шестью режущими кромками
 Каталог Kyocera фрезы MFH для высокоскоростной обработки
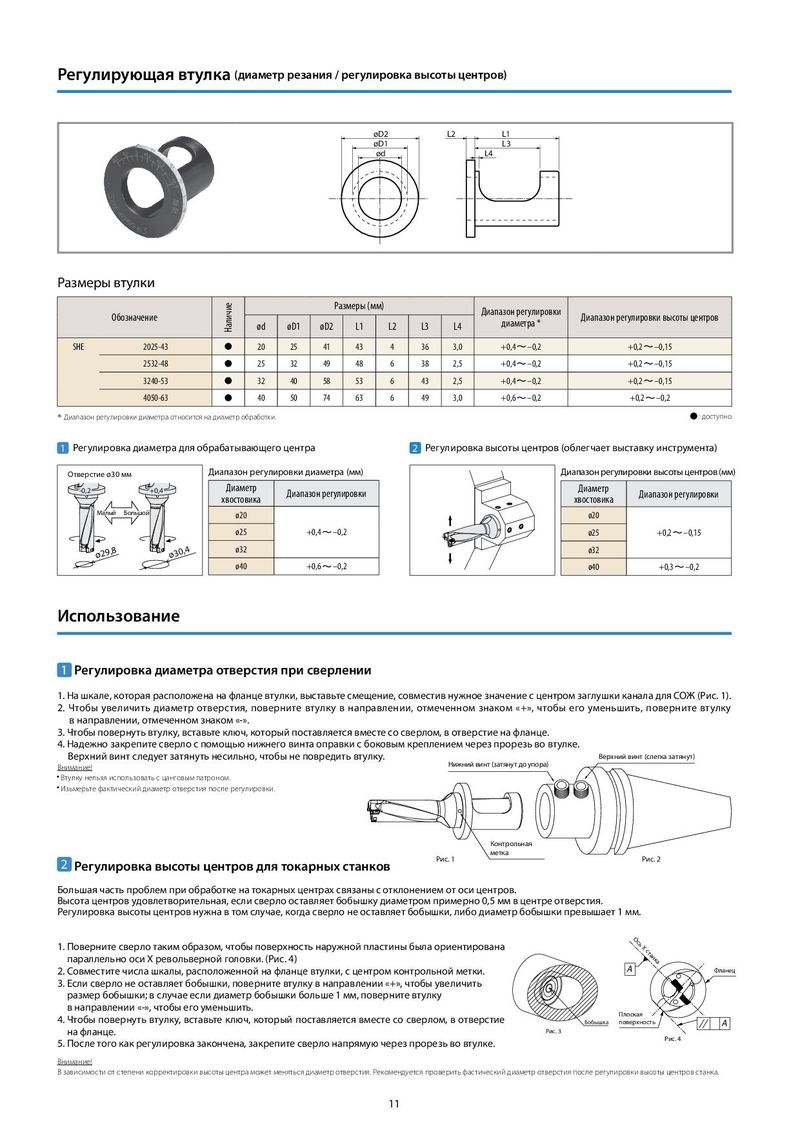
Регулирующая втулка (диаметр резания / регулировка высоты центров)
øD2 L2 L1
øD1 L3 ød L4
Размеры втулки
| Обозначение | Наличие | ød | øD1 | Раз øD2 | меры (м L1 | м) L2 | L3 | L4 | Диапазон регулировки диаметра | Диапазон регулировки высоты центров |
| SHE 2025-43 | 20 | 25 | 41 | 43 | 4 | 36 | 3,0 | +0,4 –0,2 | +0,2 –0,15 | |
| 2532-48 | 25 | 32 | 49 | 48 | 6 | 38 | 2,5 | +0,4 –0,2 | +0,2 –0,15 | |
| 3240-53 | 32 | 40 | 58 | 53 | 6 | 43 | 2,5 | +0,4 –0,2 | +0,2 –0,15 | |
| 4050-63 | 40 | 50 | 74 | 63 | 6 | 49 | 3,0 | +0,6 –0,2 | +0,2 –0,2 |
* Диапазон регулировки диаметра относится на диаметр обработки. : доступно
1 Регулировка диаметра для обрабатывающего центра 2 Регулировка высоты центров (облегчает выставку инструмента)
| Диапазон регули | ровки высоты центров (мм) |
| Диаметр хвостовика | Диапазон регулировки |
| ø20 | |
| ø25 | +0,2 –0,15 |
| ø32 | |
| ø40 | +0,3 –0,2 |
ø29,8 ø30,4
Использование
1 Регулировка диаметра отверстия при сверлении
1. На шкале, которая расположена на фланце втулки, выставьте смещение, совместив нужное значение с центром заглушки канала для СОЖ (Рис. 1). 2. Чтобы увеличить диаметр отверстия, поверните втулку направлении, отмеченном знаком «+», чтобы его уменьшить, поверните втулку
- направлении, отмеченном знаком «-».
3. Чтобы повернуть втулку, вставьте ключ, который поставляется вместе со сверлом, отверстие на фланце. 4. Надежно закрепите сверло с помощью нижнего винта оправки с боковым креплением через прорезь во втулке. Верхний винт следует затянуть несильно, чтобы не повредить втулку. Верхний винт (слегка затянут) Внимание! Нижний винт (затянут до упора) Втулку нельзя использовать с цанговым патроном. Изьмерьте фактический диаметр отверстия после регулировки.
Контрольная метка
2 Регулировка высоты центров для токарных станков Рис. 1 Рис. 2
Большая часть проблем при обработке на токарных центрах связаны с отклонением от оси центров. Высота центров удовлетворительная, если сверло оставляет бобышку диаметром примерно 0,5 мм центре отверстия. Регулировка высоты центров нужна том случае, когда сверло не оставляет бобышки, либо диаметр бобышки превышает 1 мм. Ось Х станка
1. Поверните сверло таким образом, чтобы поверхность наружной пластины была ориентирована параллельно оси X револьверной головки. (Рис. 4)
2. Совместите числа шкалы, расположенной на фланце втулки, с центром контрольной метки. A Фланец
3. Если сверло не оставляет бобышки, поверните втулку направлении «+», чтобы увеличить размер бобышки; случае если диаметр бобышки больше 1 мм, поверните втулку
- направлении «-», чтобы его уменьшить.
4. Чтобы повернуть втулку, вставьте ключ, который поставляется вместе со сверлом, отверстие Плоская
Бобышка поверхность A
на фланце. Рис. 3 5. После того как регулировка закончена, закрепите сверло напрямую через прорезь во втулке. Рис. 4 Внимание! В зависимости от степени корректировки высоты центра может меняться диаметр отверстия. Рекомендуется проверить фастический диаметр отверстия после регулировки высоты центров станка.