Каталог Kyocera пластины TQ для нарезания резьбы c прессованным стружколомом - страница 12
Навигация
 Основной каталог Kyocera 2021 - 2022
 Каталог Kyocera фрезы MFH для высокоскоростной обработки
 Каталог Kyocera пластины с CVD покрытием для обработки стали
 Каталог микроинструмента Kyocera 2015-2016
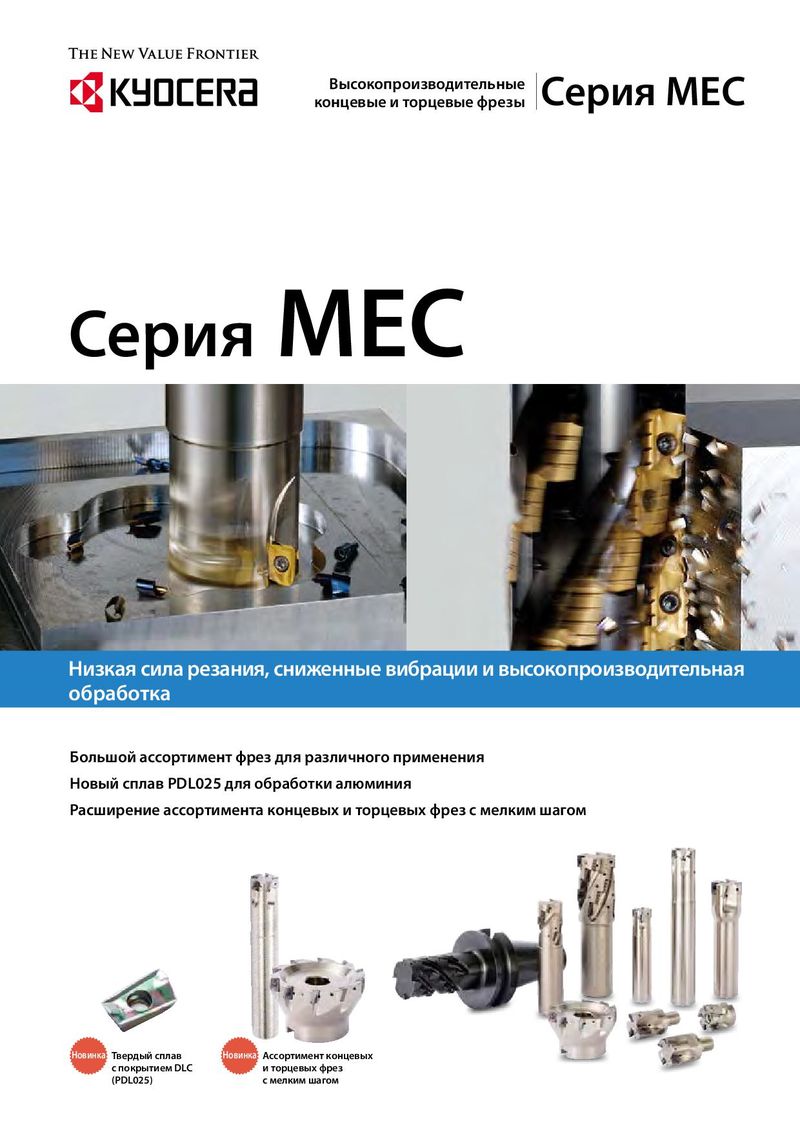 Каталог Kyocera фрезы MEC высокопроизводительные концевые и торцевые фрезы
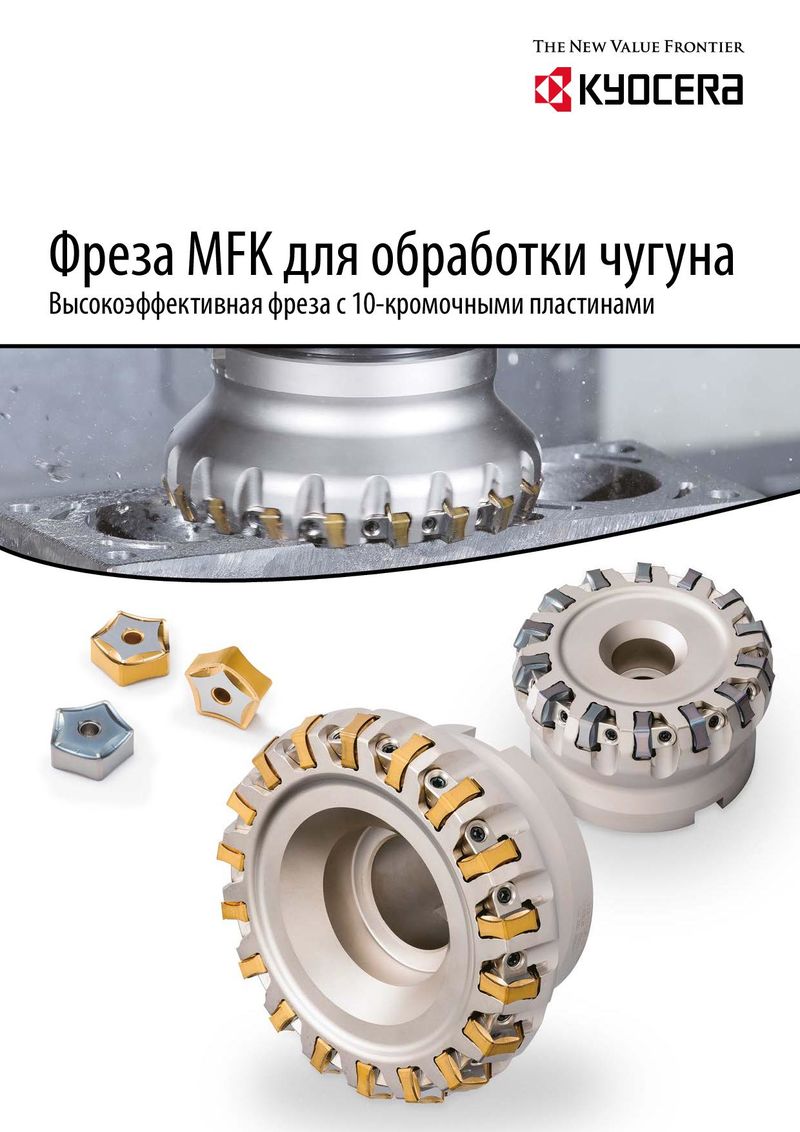 Каталог Kyocera фрезы MFK высокоэффективные фрезы для обработки чугуна

Державка SIN/CIN для нарезания внутренней резьбы
расМин. диаме расМин. диаме тачивани тачивани тр L1
тр L1 øA
- øA L2
| L2 | øD | øD | ||
| 0° F | ||||
| H | расМин. диаме |
| расМин. диаме | #1 | тачивани | 0° | #3 | H | ||
| тачивани | |||||||
| L1 | тр | L1 | |||||
| тр | я øA |
øA L2 L2
øD øD
0° H 0° H #2 #4 Показано правостороннее исполнение Правосторонняя пластина для правосторонней державки, левосторонняя пластина для левосторонней державки
Размеры державки
| Нал | ичие | Мин. диамет растачивани | р я | Раз | меры ( | мм) | З | апасные дета | ли | |||||||
| Обозн | ачение | Рис. | Прижимной винт | Прижимное крепление | Ключ | Опорная пластина | Винт опорной пластины | Применяемые | ||||||||
| R | L | øA | øD | H | L1 | L2 | F | пластины | ||||||||
| SINR/L | 1216S-11E | 12 | 25 | 6,3 | R | |||||||||||
| 1516S-11 | 15 | 16 | 14 | 150 | 30 | 7,5 | #1 | SB-2TR | — | FT-8 | — | — | 11I/L | |||
| 1616S-16 | 16 | 16 | 14 | 150 | 32 | 8,6 | #2 | |||||||||
| 2016S-16 | 20 | 37 | 10,0 | SB-3.5TR | — | FT-15 | — | — | 16IR/L | |||||||
| 2420S-16 | 24 | 20 | 18 | 180 | 40 | 12,0 | #3 | |||||||||
| CINR/L | 3025S-16 | 30 | 25 | 23 | 200 | 36 | 15,0 | |||||||||
| 3732S-16 | 37 | 32 | 30 | 250 | 45 | 18,5 | #4 | — | CPS-5S | FT-15 | TN-32 | SP3X8 | 16IR/L |
: Доступно
Указания по нарезанию внутренней резьбы
При нарезании внутренней резьбы обращайте особое внимание на «стабильность предварительно обработанных отверстий» и «удаление стружки». 1. Стабильность предварительно обработанных отверстий Так как пластина для внутренней резьбы с малым шагом имеет малый радиус при вершине, любой разброс значений диаметра предварительно просверливаемых отверстий сильно влияет на стойкость пластины. Рекомендуется минимизировать любые колебания размеров предварительно просверливаемых отверстий, а также в целях безопасности дополнить первый проход нарезания резьбы проходом по воздуху. Для стабилизации первого прохода при нарезании резьбы выполняется чистовая обработка предварительно просверленных отверстий. 2. Удаление стружки Если продолжить выполнять цикл нарезания резьбы со стружкой, опутывающей державку или деталь, это может привести к повреждению пластины. Используйте приведенные ниже методы, чтобы исключить опутывание инструмента и деталей стружкой. 1. При выполнении первой части настройки Выполните программу в одном блоке. Начинайте каждый проход резьбы за 50 – 100 мм от поверхности заготовки, чтобы при каждом проходе имелось место для удаления стружки с инструмента с помощью СОЖ. 2. При выполнении второй части настройки Прежде чем перейти к производству изделия, выполните полный цикл нарезания резьбы и повторно убедитесь, что стружка удаляется с инструмента.
50 -100mm