Каталог Kyocera фрезы MRX с позитивными круглыми пластинами - страница 4
Навигация
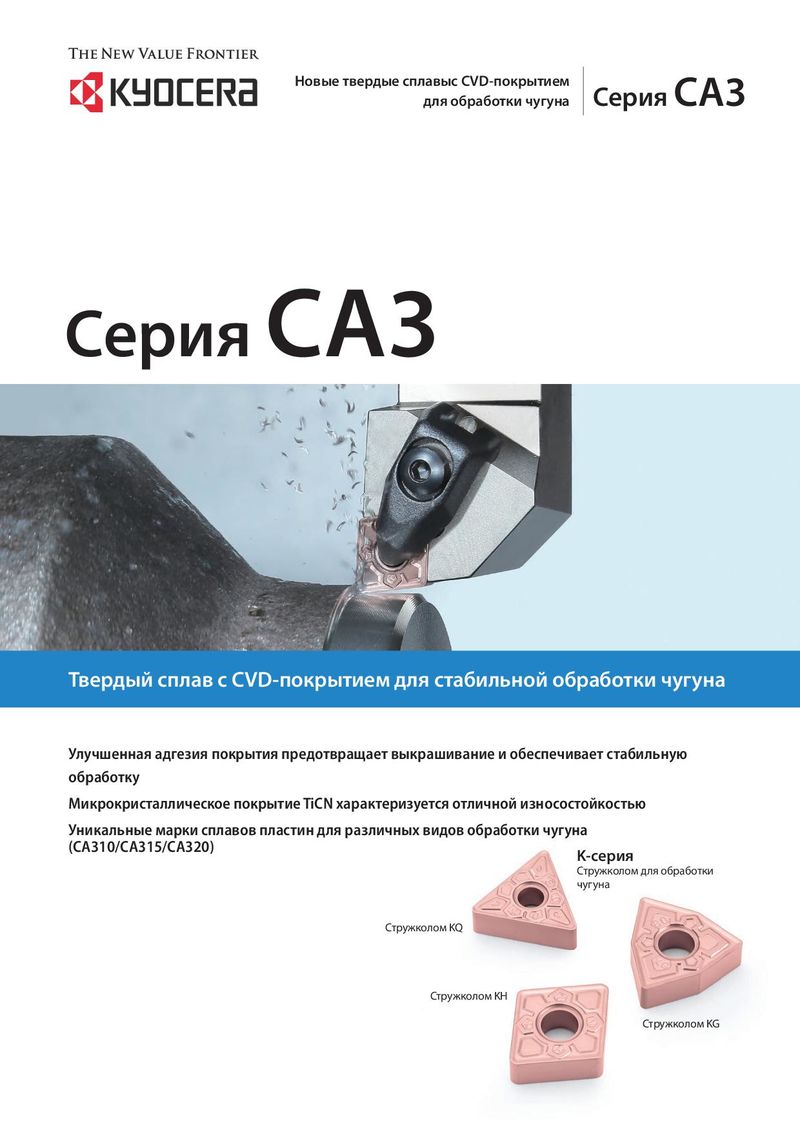 Каталог Kyocera пластины с CVD покрытием для обработки чугуна
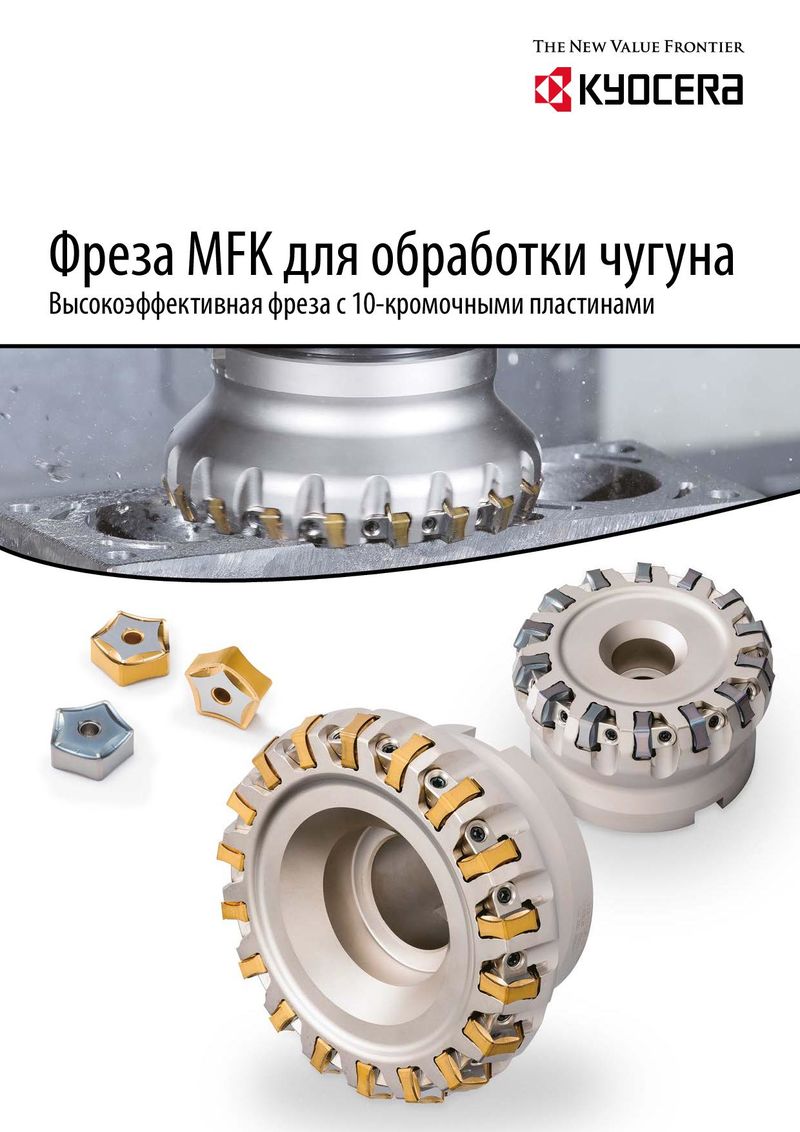 Каталог Kyocera фрезы MFK высокоэффективные фрезы для обработки чугуна
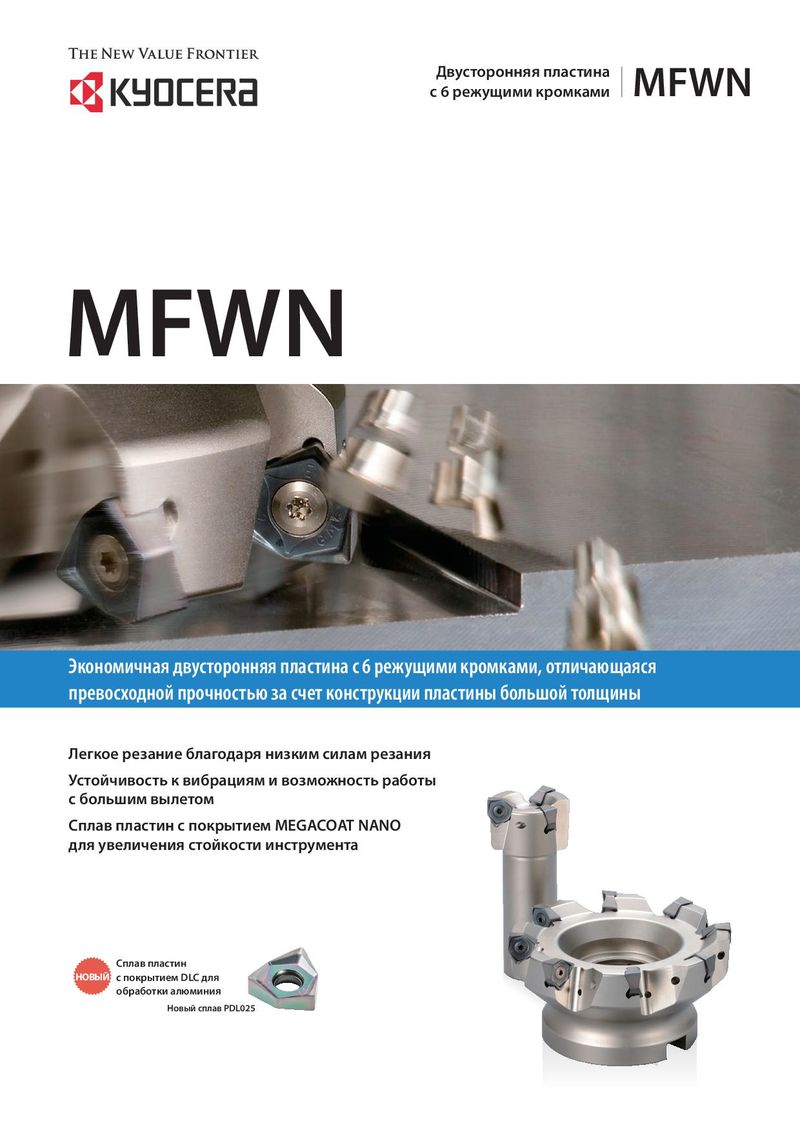 Каталог Kyocera пластины MFWN двухсторонние с шестью режущими кромками
 Основной каталог Kyocera 2021 - 2022
 Каталог Kyocera пластины TQ для нарезания резьбы c прессованным стружколомом

| Рекомендации при фрезеровании с засверливанием | Рекомендации при врезании под углом | ||
| ① Уменьшите подачу стола станка на 50 % от рекомендуемого | • Угол обработки наклонных поверхностей не должен | ||
| значения, пока центральная бобышка не будет полностью | превышать αmax (см. таблицу на стр. 11). | ||
| срезана. Радиальный передний угол для внутренней | • Скорость подачи не должна превышать 70 % от | ||
| режущей кромки имеет более отрицательное значение. | рекомендуемых значений. | ||
| ② Мин. значение перемещения фрезы по плоскости донышка | |||
| L | |||
| (Х) см. в таблице на стр. 11. | |||
| X | α |
max ap
Формула для макс. длины резания (L) при максимальном угле обработки наклонных поверхностей L = aptan α Центральная бобышка max Рекомендаци при фрезеровании по винтовой интерполяции
- Шаг винта (h) при винтовой интерполяции не должен превышать максимальную глубину резания (ap). Угол винта (α, с запрограммированной траекторией перемещения инструмента) должен быть меньше максимального угла обработки наклонных поверхностей (αmax). При диаметре резания 0Dh1 ≤ 0Dh < 0Dh2
- Скорость подачи не должна превышать 70 % от рекомендуемого значения. После обработки
Рекомендуется попутное фрезерование. øDh остается бобышка
на донышке. Ключевые значения при фрезеровании по винтовой интерполяции (Нет возможности обработать тем же 0Ds (программируемый инструментом)
диаметр перемещения øD øD (диаметр фрезы) центра инструмента) При диаметре резания 0Dh2 ≤ 0Dh ≤ 0Dh3 0Ds = 0Dh-0D После обработки остается бобышка на донышке. øDh (Удаляется продольным Формула для шага винта (h)
| øDs (программируемый диаметр | h = π × 0Ds × tanα | перемещением тем же |
| перемещения центра инструмента) | инструментом) | |
| (h должно быть меньше ap) |
øDh (диаметр резания) (α должно быть меньше α )
max π × øDs øD α *См. таблицу на стр. 11 для 0Dh1–Dh3.
угол винта
■ Практические примеры
X5CrNi18-10
Инструментальная сталь (47–49 HRC)
(аустенитная нержавеющая сталь)
Наклонная поверхность 35 Стойкость Стойкость инструмента инструмента 80 увеличена увеличена 110 более чем в 4,5 раза 230 380 вдвое 65 Детали патрубка Деталь прессформы Vрез. = 113 м/мин, fz = 0,14 мм/зуб, ap × ae = 1,0 × 65 мм, без СОЖ Vрез. = 125 м/мин, fz = 0,25 мм/зуб, ap × ae = 1,0 ~ 2,0 × 10 мм, без СОЖ MRX100R-12-9T-M, RPGT1204M0ER-SM (PR1535) MRX20-S20-08-2T, RDGT0803M0ER-GM (PR1525)
| PR1535 | 450 шт./кромка | PR1525 | 2 шт. и более | |
| Традиционный | 100 шт./кромка | Традиционный | 1 шт. (нестабильная стойкость инструмента) |
- Снижение затрат за счет увеличения стойкости инструмента
- Обычный инструмент обрабатывает только одну заготовку
в 4,5 раза и количества кромок пластины в 1,5 раза. вследствие нестабильной стойкости инструмента,
- MRX предотвращает формирования заусенцев и улучшает а MRX имеет в два раза выше стойкость и обеспечивает качество обработки поверхности. стабильность обработки.