Каталог Kyocera фрезы MRX с позитивными круглыми пластинами - страница 3
Навигация
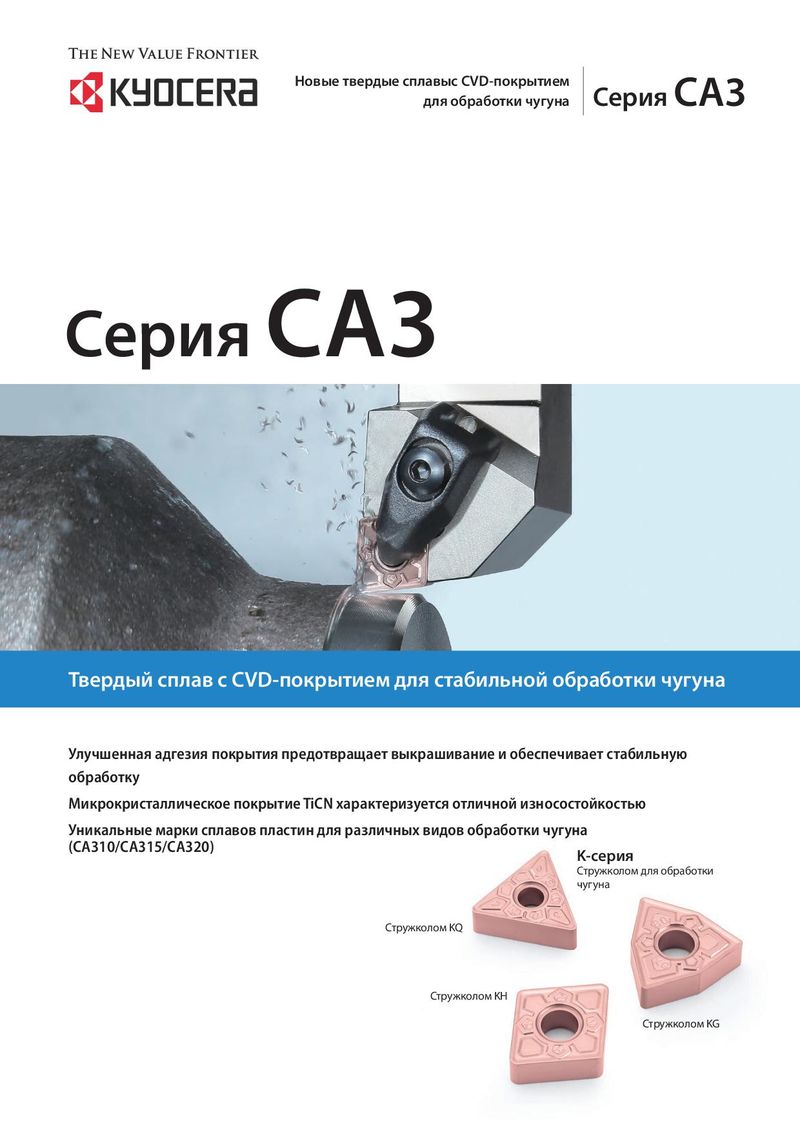 Каталог Kyocera пластины с CVD покрытием для обработки чугуна
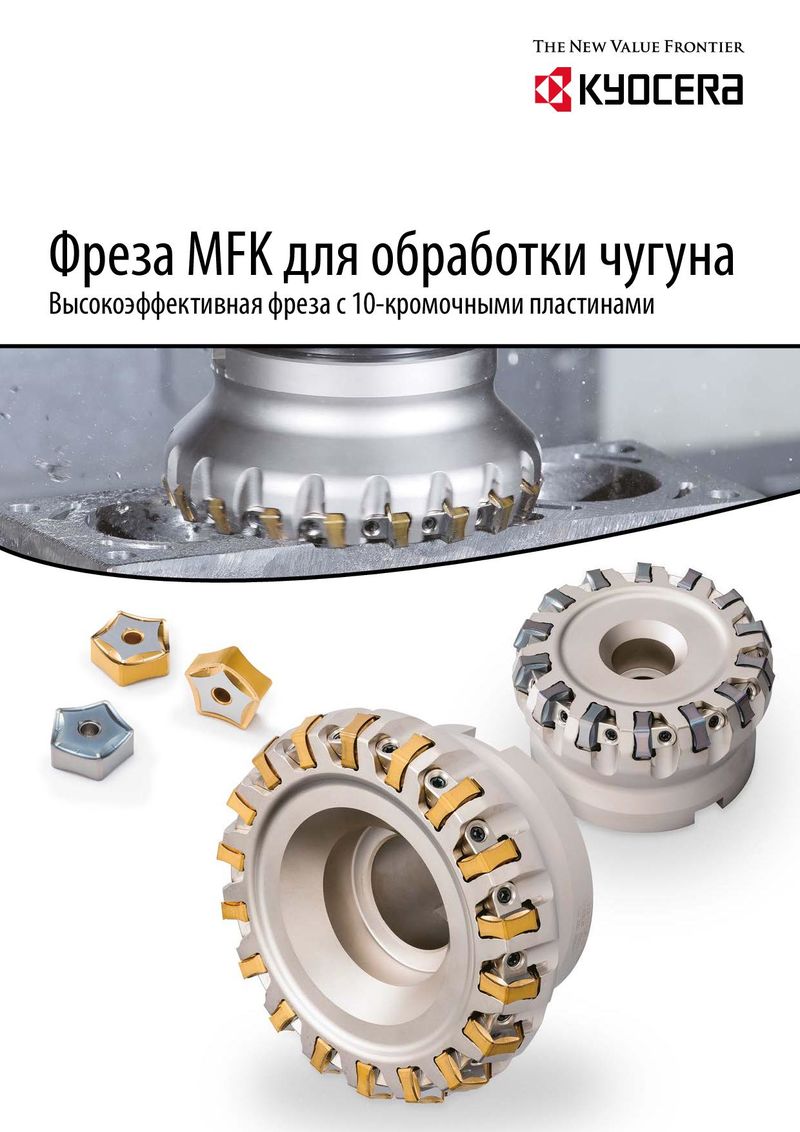 Каталог Kyocera фрезы MFK высокоэффективные фрезы для обработки чугуна
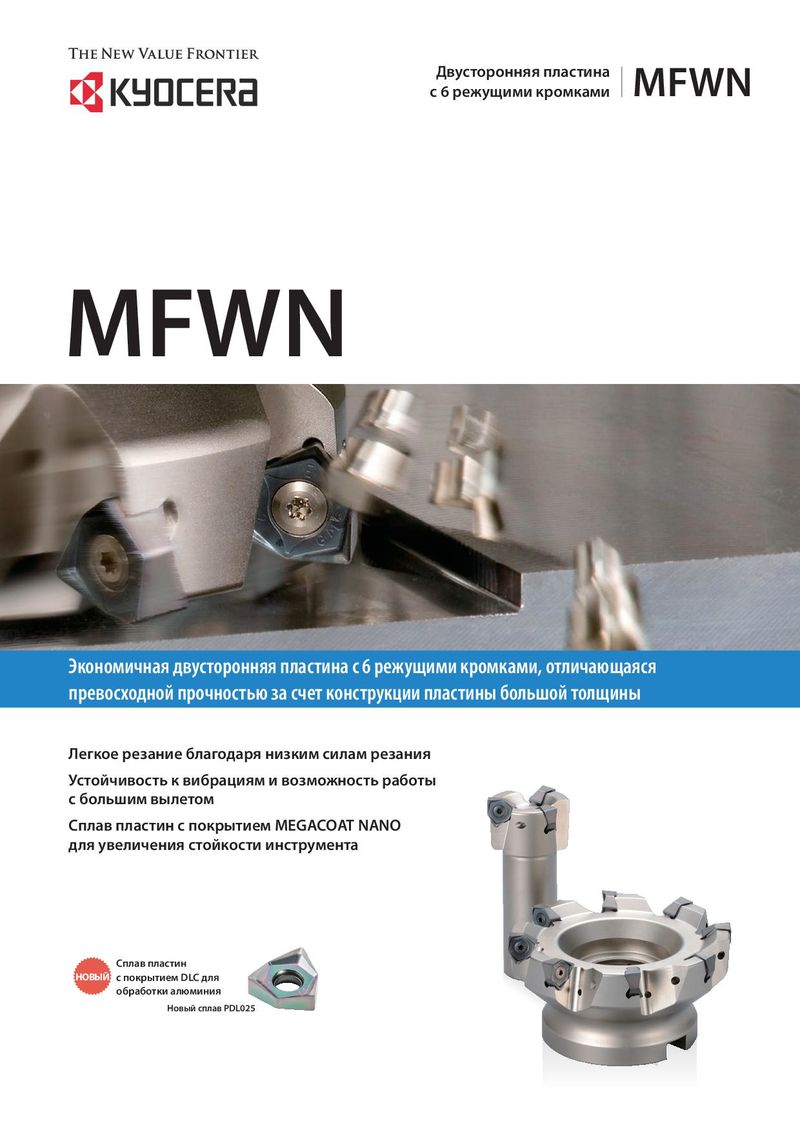 Каталог Kyocera пластины MFWN двухсторонние с шестью режущими кромками
 Основной каталог Kyocera 2021 - 2022
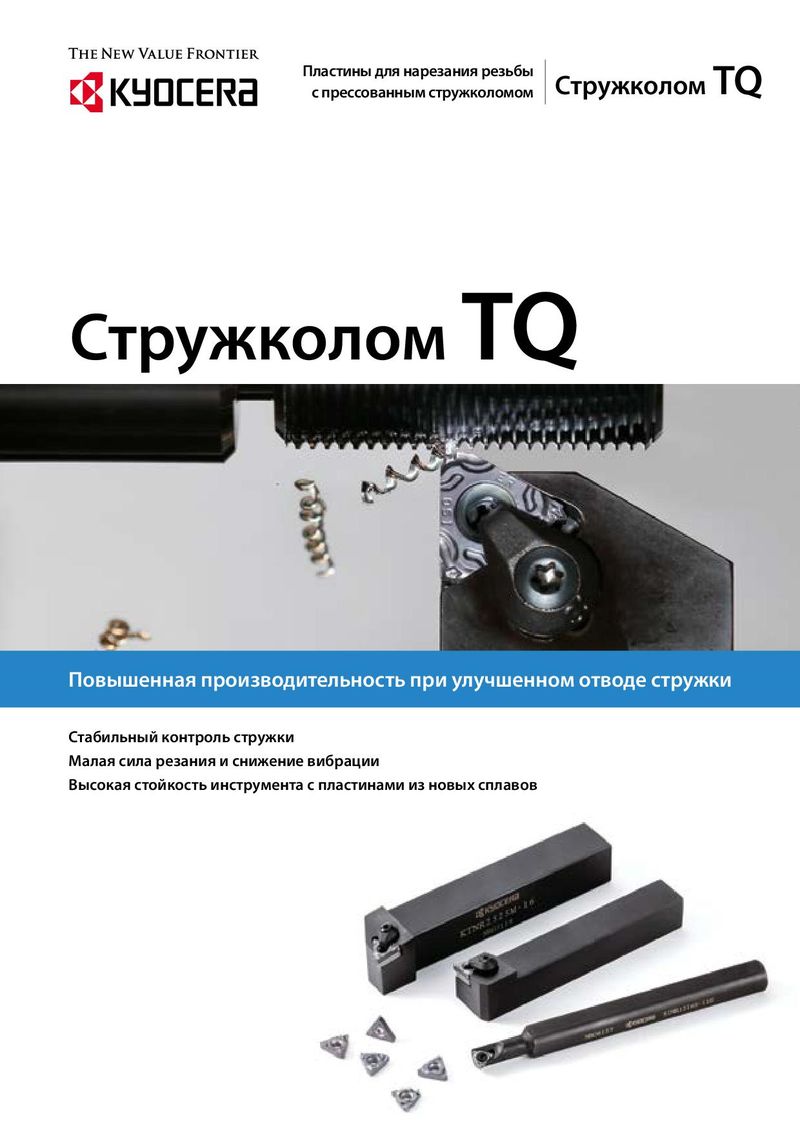 Каталог Kyocera пластины TQ для нарезания резьбы c прессованным стружколомом

Высокая стойкость
Ассортимент пластин из 4 сплавов и с 3 стружколомами. Обработка стали, нержавеющей стали и жаропрочных сплавов.
| За | готовка | Сплав пластины | Применяемый стружколом |
| PУглеродистая/легированная/штампо | вая сталь | PR1525 | Стружколом GM/SM/GH |
| KСерый чугун/чугун с шаровидным гра | фитом | PR1510 | Стружколом GH/GM |
| SЖаропрочный сплав на основе никеля | MМартенситная нержавеющая сталь | CA6535 | Стружколом SM/GM |
| SТитановый сплав | MАустенитная нержавеющая сталь MНержавеющая сталь с дисперсным отвердением | PR1535 | Стружколом SM/GM |
Для выбора стружколома и рекомендуемых режимов резания см. стр. 11
TiN Высокоэффективная обработка Гладкая поверхность и меньшая жаропрочного сплава на основе никеля адгезия α-Al O и мартенситной нержавеющей стали. 2 3 Стойкость к окислению и износу Покрытие CVD обеспечивает высокую Специальный тепло- и износостойкость наряду промежуточный слой с повышенной устойчивостью за счет Предотвращает отслаивание покрытия технологии нанесения тонкого покрытия. TiCN CA6535 Фрикционная износостойкость
Многослойная структура покрытия MEGACOAT NANO Для титанового сплава и нержавеющей стали с дисперсным отвердением. Стабильная обработка и продолжительная стойкость инструмента благодаря технологии покрытия MEGACOAT NANO.
PR1535
Сравнение стойкости инструмента
Жаропрочный сплав на основе никеля Инструментальная сталь (38–42 HRC)
0,40 0,20
0,30 0,15 Конкурент C Образец конкурента D (CVD) (CVD) 0,20 0,10 KYOCERA KYOCERA CA6535 GM PR1525 GM 0,10 0,05
0,00 0,00
0 5 10 15 20 25 0 10 20 30 40 50
Время обработки [мин] Время обработки [мин] Режимы резания: Vрез. =50 м/мин, ap × ae = 1 x 20, fz = 0,15 мм/зуб, СОЖ Режимы резания: Vрез. = 120 м/мин, ap × ae = 2 x 25, fz = 0,35 мм/зуб, без СОЖ Стружколом GM Стружколом GM (рекомендуется в первую очередь) (рекомендуется в первую очередь)