Каталог Kyocera фрезы MRX с позитивными круглыми пластинами - страница 11
Навигация
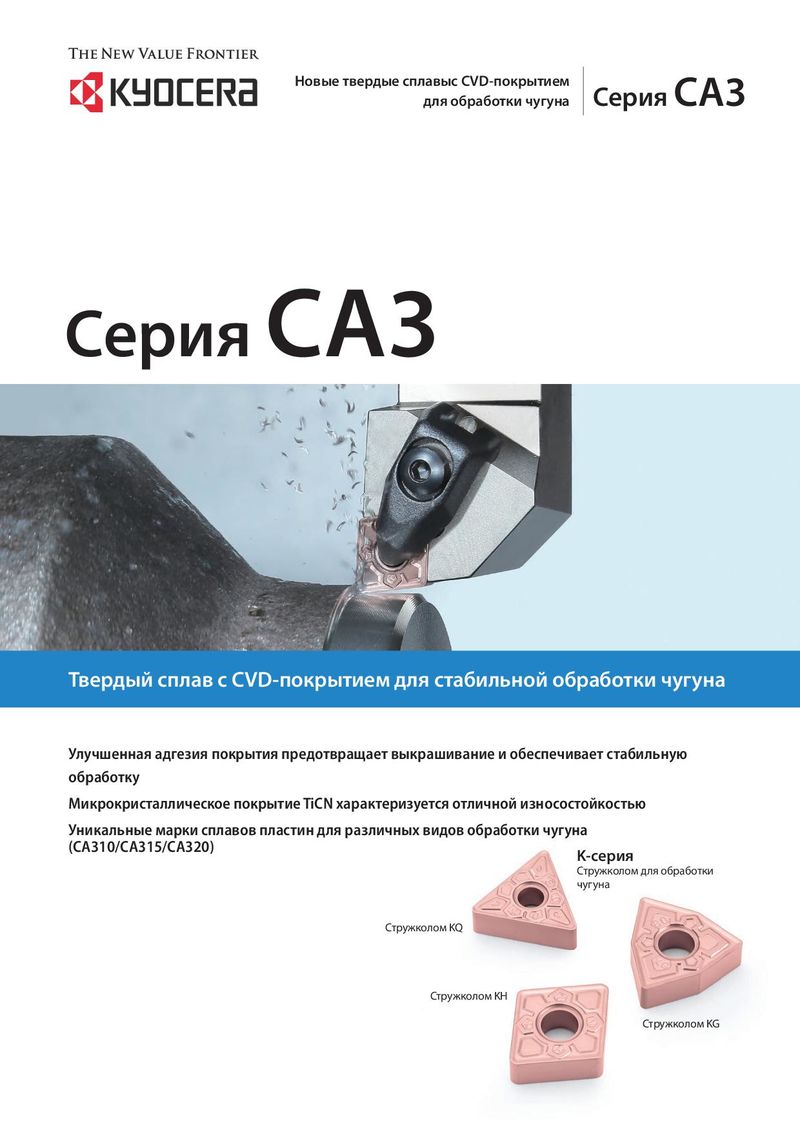 Каталог Kyocera пластины с CVD покрытием для обработки чугуна
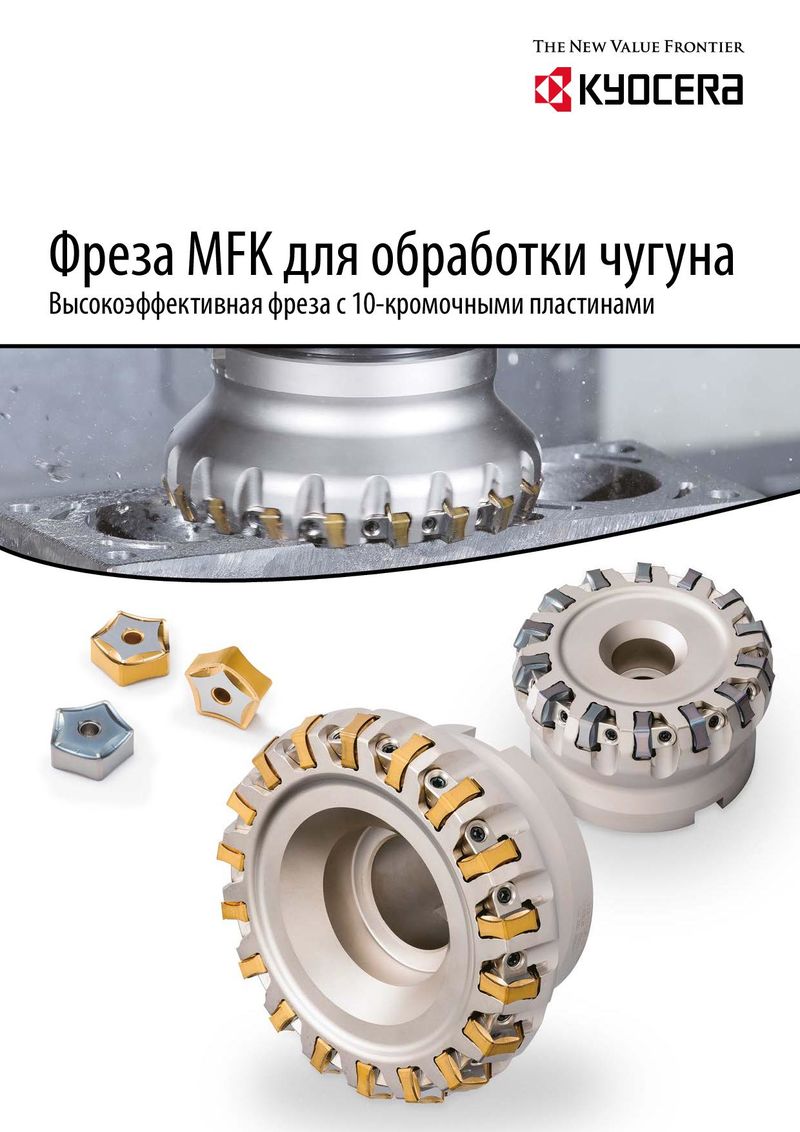 Каталог Kyocera фрезы MFK высокоэффективные фрезы для обработки чугуна
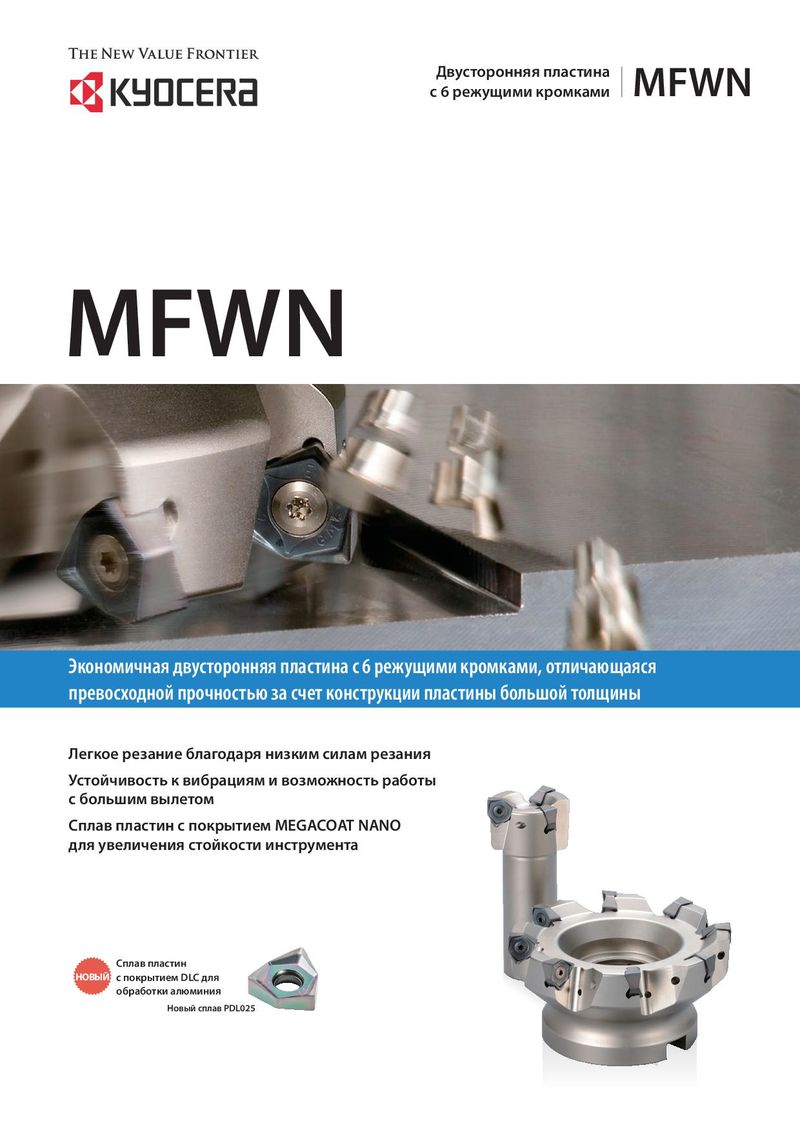 Каталог Kyocera пластины MFWN двухсторонние с шестью режущими кромками
 Основной каталог Kyocera 2021 - 2022
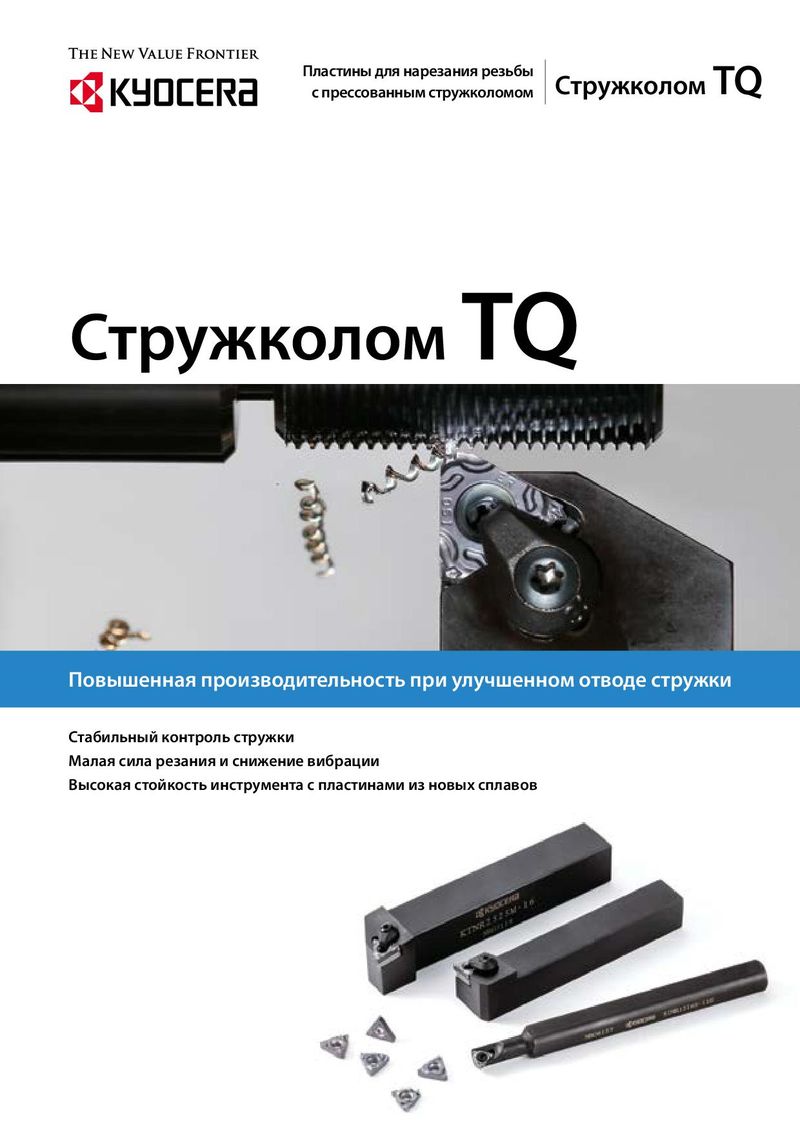 Каталог Kyocera пластины TQ для нарезания резьбы c прессованным стружколомом
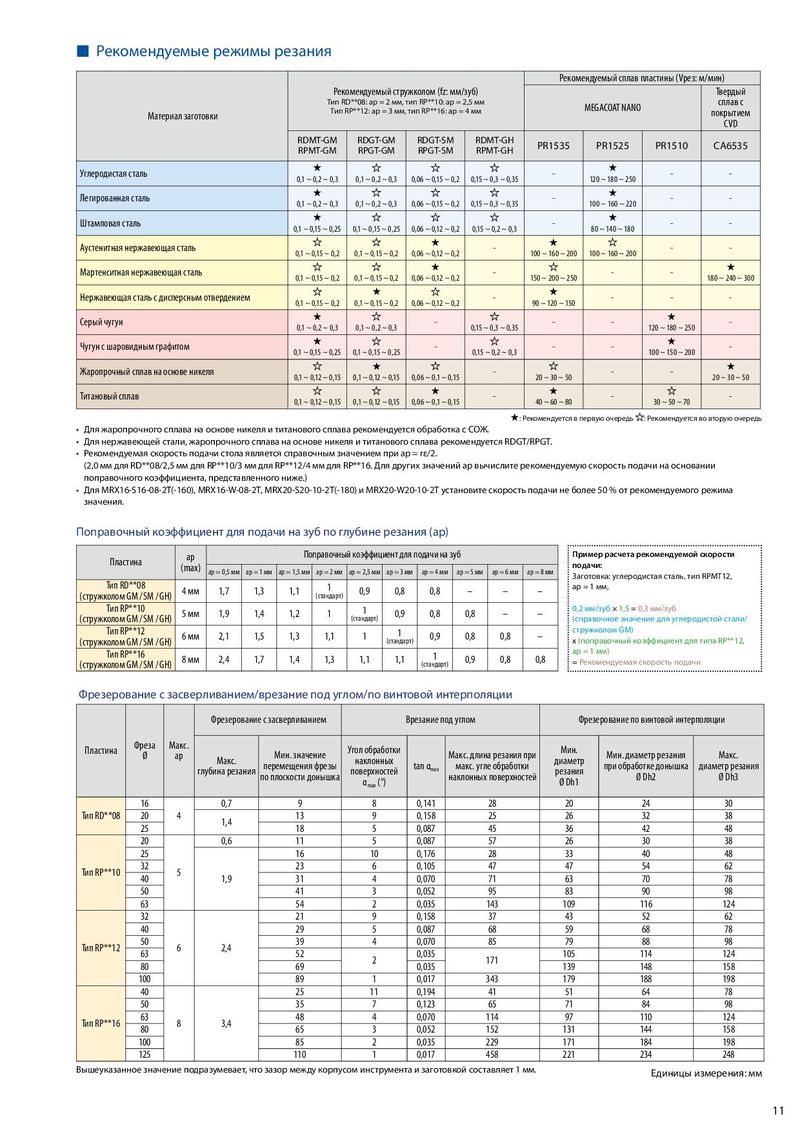
■ Рекомендуемые режимы резания
| Рекоме | ндуемый сплав п | ластины(Vрез: м | /мин) | |||||
| Материал заготовки | Рек Тип R Тип R | омендуемый стр D08: ap = 2 мм, P12: ap = 3 мм | ужколом (fz: мм/ тип RP10: ap = 2 , тип RP16: ap = | зуб) ,5 мм 4 мм | MEGACOAT NANO | Твердый сплав с покрытием CVD | ||
| RDMT-GM RPMT-GM | RDGT-GM RPGT-GM | RDGT-SM RPGT-SM | RDMT-GH RPMT-GH | PR1535 | PR1525 | PR1510 | CA6535 | |
| Углеродистая сталь | ★ 0,1 ~ 0,2 ~ 0,3 | 0,1 ~ 0,2 ~ 0,3 | 0,06 ~ 0,15 ~ 0,2 | 0,15 ~ 0,3 ~ 0,35 | – | ★ 120 ~ 180 ~ 250 | – | – |
| Легированная сталь | ★ 0,1 ~ 0,2 ~ 0,3 | 0,1 ~ 0,2 ~ 0,3 | 0,06 ~ 0,15 ~ 0,2 | 0,15 ~ 0,3 ~ 0,35 | – | ★ 100 ~ 160 ~ 220 | – | – |
| Штамповая сталь | ★ 0,1 ~ 0,15 ~ 0,25 | 0,1 ~ 0,15 ~ 0,25 | 0,06 ~ 0,12 ~ 0,2 | 0,15 ~ 0,2 ~ 0,3 | – | ★ 80 ~ 140 ~ 180 | – | – |
| Аустенитная нержавеющая сталь | 0,1 ~ 0,15 ~ 0,2 | 0,1 ~ 0,15 ~ 0,2 | ★ 0,06 ~ 0,12 ~ 0,2 | – | ★ 100 ~ 160 ~ 200 | 100 ~ 160 ~ 200 | – | – |
| Мартенситная нержавеющая сталь | 0,1 ~ 0,15 ~ 0,2 | 0,1 ~ 0,15 ~ 0,2 | ★ 0,06 ~ 0,12 ~ 0,2 | – | 150 ~ 200 ~ 250 | – | – | ★ 180 ~ 240 ~ 300 |
| Нержавеющая сталь с дисперсным отвердением | 0,1 ~ 0,15 ~ 0,2 | ★ 0,1 ~ 0,15 ~ 0,2 | 0,06 ~ 0,12 ~ 0,2 | – | ★ 90 ~ 120 ~ 150 | – | – | – |
| Серый чугун | ★ 0,1 ~ 0,2 ~ 0,3 | 0,1 ~ 0,2 ~ 0,3 | – | 0,15 ~ 0,3 ~ 0,35 | – | – | ★ 120 ~ 180 ~ 250 | – |
| Чугун с шаровидным графитом | ★ 0,1 ~ 0,15 ~ 0,25 | 0,1 ~ 0,15 ~ 0,25 | – | 0,15 ~ 0,2 ~ 0,3 | – | – | ★ 100 ~ 150 ~ 200 | – |
| Жаропрочный сплав на основе никеля | 0,1 ~ 0,12 ~ 0,15 | ★ 0,1 ~ 0,12 ~ 0,15 | 0,06 ~ 0,1 ~ 0,15 | – | 20 ~ 30 ~ 50 | – | – | ★ 20 ~ 30 ~ 50 |
| Титановый сплав | 0,1 ~ 0,12 ~ 0,15 | 0,1 ~ 0,12 ~ 0,15 | ★ 0,06 ~ 0,1 ~ 0,15 | – | ★ 40 ~ 60 ~ 80 | – | 30 ~ 50 ~ 70 | – |
★: Рекомендуется в первую очередь : Рекомендуется во вторую очередь
- Для жаропрочного сплава на основе никеля и титанового сплава рекомендуется обработка с СОЖ.
- Для нержавеющей стали, жаропрочного сплава на основе никеля и титанового сплава рекомендуется RDGT/RPGT.
- Рекомендуемая скорость подачи стола является справочным значением при ap = rε/2. (2,0 мм для RD**08/2,5 мм для RP**10/3 мм для RP**12/4 мм для RP**16. Для других значений ap вычислите рекомендуемую скорость подачи на основании поправочного коэффициента, представленного ниже.)
- Для MRX16-S16-08-2T(-160), MRX16-W-08-2T, MRX20-S20-10-2T(-180) и MRX20-W20-10-2T установите скорость подачи не более 50 % от рекомендуемого режима значения.
Поправочный коэффициент для подачи на зуб по глубине резания (ap)
| Пластина | ap (max) | По | правочны | й коэффиц | иент для п | одачи на з | уб | ||||
| ap = 0,5 мм | ap = 1 мм | ap = 1,5 мм | ap = 2 мм | ap = 2,5 мм | ap = 3 мм | ap = 4 мм | ap = 5 мм | ap = 6 мм | ap = 8 мм | ||
| Тип RD08 (стружколом GM/SM/GH) | 4 мм | 1,7 | 1,3 | 1,1 | 1 (стандарт) | 0,9 | 0,8 | 0,8 | – | – | – |
| Тип RP10 (стружколом GM/SM/GH) | 5 мм | 1,9 | 1,4 | 1,2 | 1 | 1 (стандарт) | 0,9 | 0,8 | 0,8 | – | – |
| Тип RP12 (стружколом GM/SM/GH) | 6 мм | 2,1 | 1,5 | 1,3 | 1,1 | 1 | 1 (стандарт) | 0,9 | 0,8 | 0,8 | – |
| Тип RP16 (стружколом GM/SM/GH) | 8 мм | 2,4 | 1,7 | 1,4 | 1,3 | 1,1 | 1,1 | 1 (стандарт) | 0,9 | 0,8 | 0,8 |
Заготовка: углеродистая сталь, тип RPMT12,
Фрезерование с засверливанием/врезание под углом/по винтовой интерполяции
| Фрезерование | с засверливанием | Врезание п | од углом | Фрез | ерование по винтовой инте | рполяции | ||||
| Пластина | Фреза Ø | Макс. ap | Макс. глубина резания | Мин. значение перемещения фрезы по плоскости донышка | Угол обработки наклонных поверхностей αmax(°) | tan αmax | Макс. длина резания при макс. угле обработки наклонных поверхностей | Мин. диаметр резания Ø Dh1 | Мин. диаметр резания при обработке донышка Ø Dh2 | Макс. диаметр резания Ø Dh3 |
| 16 | 0,7 | 9 | 8 | 0,141 | 28 | 20 | 24 | 30 | ||
| Тип RD08 | 20 | 4 | 13 | 9 | 0,158 | 25 | 26 | 32 | 38 | |
| 25 | 1,4 | 18 | 5 | 0,087 | 45 | 36 | 42 | 48 | ||
| 20 | 0,6 | 11 | 5 | 0,087 | 57 | 26 | 30 | 38 | ||
| 25 | 16 | 10 | 0,176 | 28 | 33 | 40 | 48 | |||
| 32 | 23 | 6 | 0,105 | 47 | 47 | 54 | 62 | |||
| Тип RP10 | 40 | 5 | 1,9 | 31 | 4 | 0,070 | 71 | 63 | 70 | 78 |
| 50 | 41 | 3 | 0,052 | 95 | 83 | 90 | 98 | |||
| 63 | 54 | 2 | 0,035 | 143 | 109 | 116 | 124 | |||
| 32 | 21 | 9 | 0,158 | 37 | 43 | 52 | 62 | |||
| 40 | 29 | 5 | 0,087 | 68 | 59 | 68 | 78 | |||
| 50 | 39 | 4 | 0,070 | 85 | 79 | 88 | 98 | |||
| Тип RP12 | 63 | 6 | 2,4 | 52 | 0,035 | 105 | 114 | 124 | ||
| 80 | 69 | 2 | 0,035 | 171 | 139 | 148 | 158 | |||
| 100 | 89 | 1 | 0,017 | 343 | 179 | 188 | 198 | |||
| 40 | 25 | 11 | 0,194 | 41 | 51 | 64 | 78 | |||
| 50 | 35 | 7 | 0,123 | 65 | 71 | 84 | 98 | |||
| 63 | 48 | 4 | 0,070 | 114 | 97 | 110 | 124 | |||
| Тип RP16 | 80 | 8 | 3,4 | 65 | 3 | 0,052 | 152 | 131 | 144 | 158 |
| 100 | 85 | 2 | 0,035 | 229 | 171 | 184 | 198 | |||
| 125 | 110 | 1 | 0,017 | 458 | 221 | 234 | 248 |
Вышеуказанное значение подразумевает, что зазор между корпусом инструмента и заготовкой составляет 1 мм. Единицы измерения: мм