Токарные станки KOVOSVIT серии SP - страница 10
Навигация
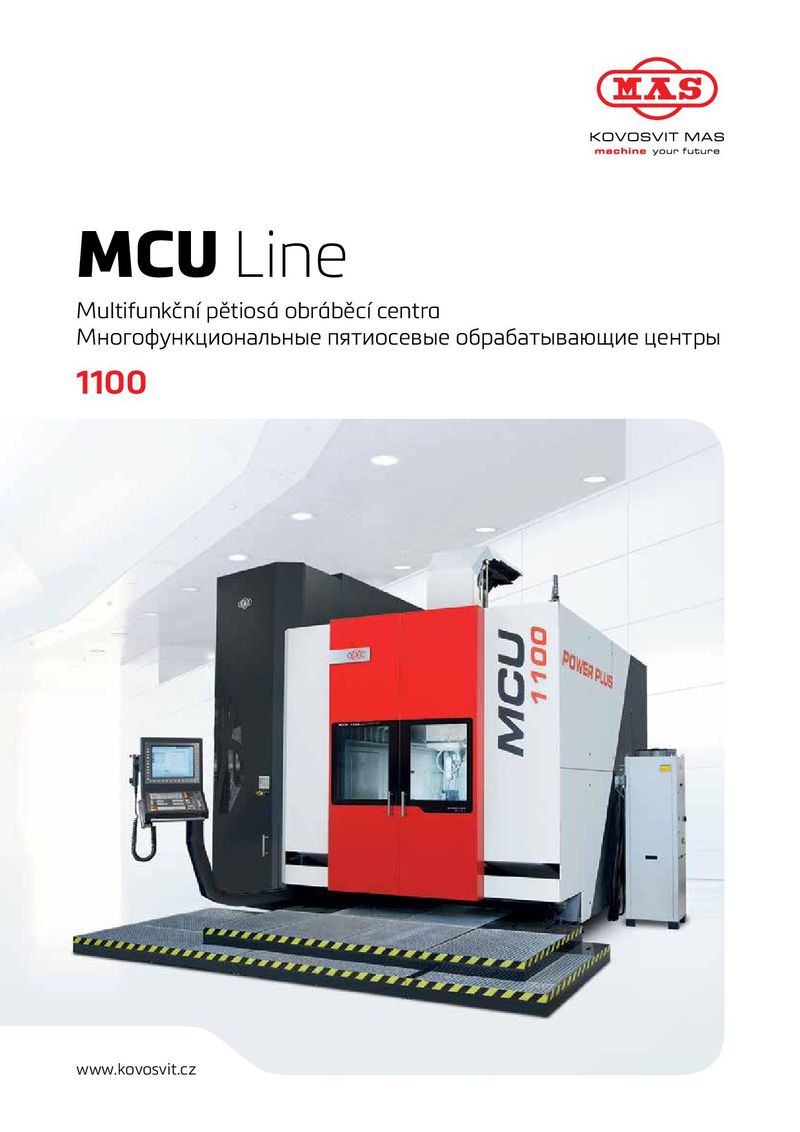 Фрезерные станки KOVOSVIT серии MCU 1100
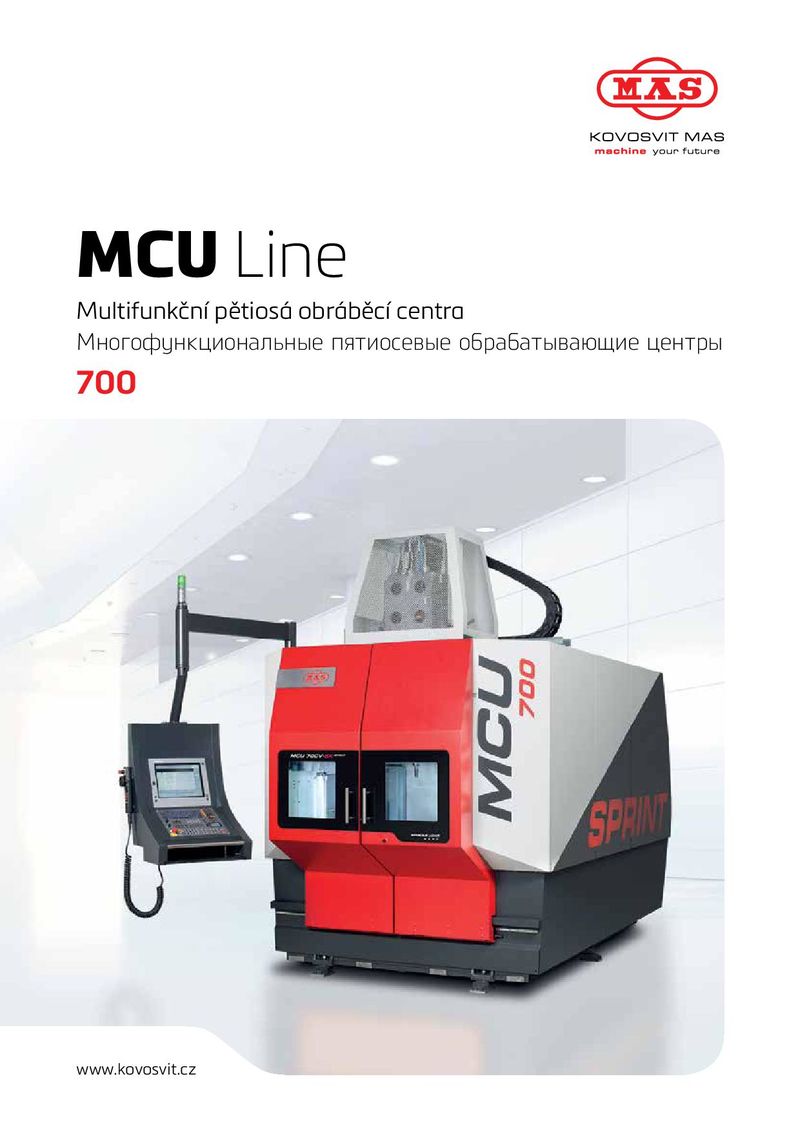 Фрезерные станки KOVOSVIT серии MCU 700
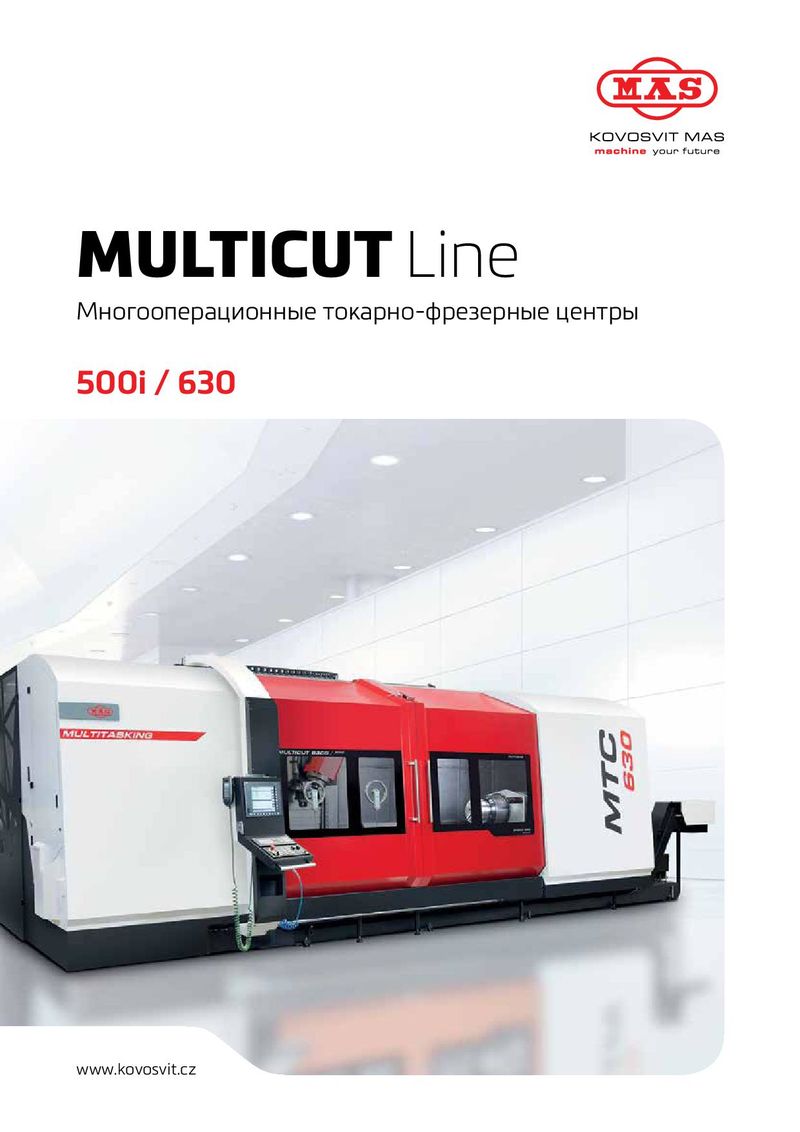 Многооперационные токарно-фрезерные центры KOVOSVIT серии Multicut
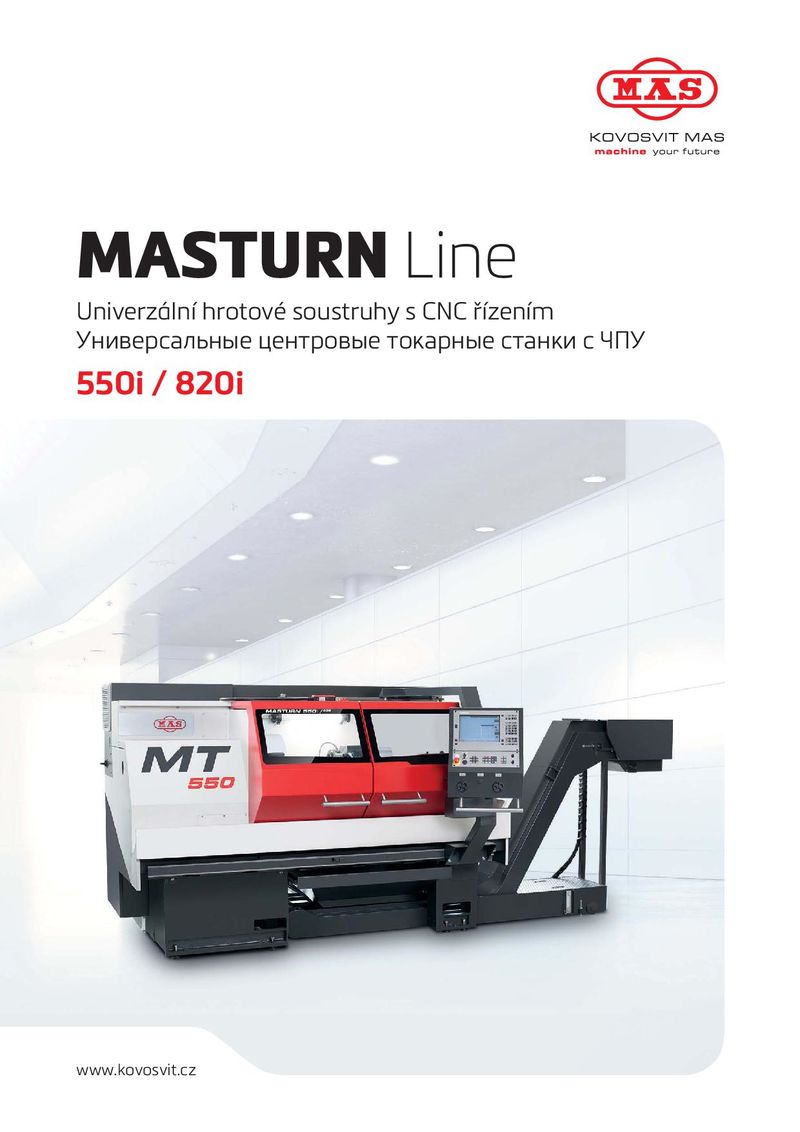 Токарные станки KOVOSVIT серии MASTURN
 Портальные обрабатывающие центры KOVOSVIT серии MMC
 Токарные станки KOVOSVIT серии SPH / ROLLER
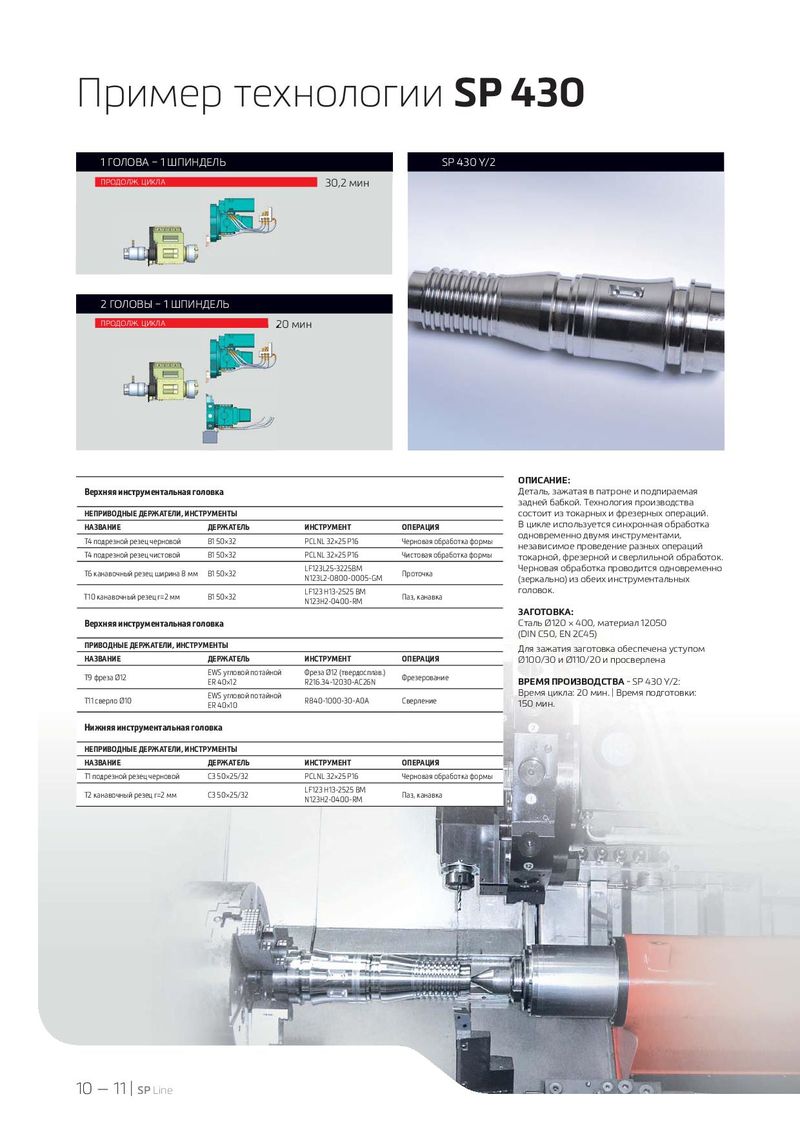
Пример технологии SP 430
1 ГОЛОВА – 1 ШПИНДЕЛЬ SP 430 Y/2
ПРОДОЛЖ. ЦИКЛА 30,2 мин
2 ГОЛОВЫ – 1 ШПИНДЕЛЬ
ПРОДОЛЖ. ЦИКЛА 20 мин
ОПИСАНИЕ:
| Верхняя инструментальная го | ловка | ||
| НЕПРИВОДНЫЕ ДЕРЖАТЕЛИ, ИНСТ | РУМЕНТЫ | ||
| НАЗВАНИЕ | ДЕРЖАТЕЛЬ | ИНСТРУМЕНТ | ОПЕРАЦИЯ |
| T4 подрезной резец черновой | B1 50×32 | PCLNL 32×25 P16 | Черновая обработка формы |
| T4 подрезной резец чистовой | B1 50×32 | PCLNL 32×25 P16 | Чистовая обработка формы |
| T6 канавочный резец ширина 8 мм | B1 50×32 | LF123L25-3225BM N123L2-0800-0005-GM | Проточка |
| T10 канавочный резец r=2 мм | B1 50×32 | LF123 H13-2525 BM N123H2-0400-RM | Паз, канавка |
задней бабкой. Технология производства
независимое проведение разных операций
ЗАГОТОВКА:
| Верхняя инструмента | льная головка | ||
| ПРИВОДНЫЕ ДЕРЖАТЕЛ | И, ИНСТРУМЕНТЫ | ||
| НАЗВАНИЕ | ДЕРЖАТЕЛЬ | ИНСТРУМЕНТ | ОПЕРАЦИЯ |
| T9 фреза Ø12 | EWS угловой потайной ER 40×12 | Фреза Ø12 (твердосплав.) R216.34-12030-AC26N | Фрезерование |
| T11 сверло Ø10 | EWS угловой потайной ER 40×10 | R840-1000-30-A0A | Сверление |
(DIN C50, EN 2C45) Для зажатия заготовка обеспечена уступом
| Нижняя инструментальная г | оловка | ||
| НЕПРИВОДНЫЕ ДЕРЖАТЕЛИ, ИН | СТРУМЕНТЫ | ||
| НАЗВАНИЕ | ДЕРЖАТЕЛЬ | ИНСТРУМЕНТ | ОПЕРАЦИЯ |
| T1 подрезной резец черновой | C3 50×25/32 | PCLNL 32×25 P16 | Черновая обработка формы |
| T2 канавочный резец r=2 мм | C3 50×25/32 | LF123 H13-2525 BM N123H2-0400-RM | Паз, канавка |