Основной каталог Kennametal вращающиеся инструменты 2018 - страница 750
Навигация
 Каталог Kennametal инновации 2021.1
 Монолитные концевые фрезы Kennametal 2024
 Сменные фрезерные пластины сплавов KCK20B и KCKP10 Kennametal 2024
 Оптимальный выбор Kennametal 2025 - 2026
 Пластины с геометрией FV для токарной обработки Kennametal 2023
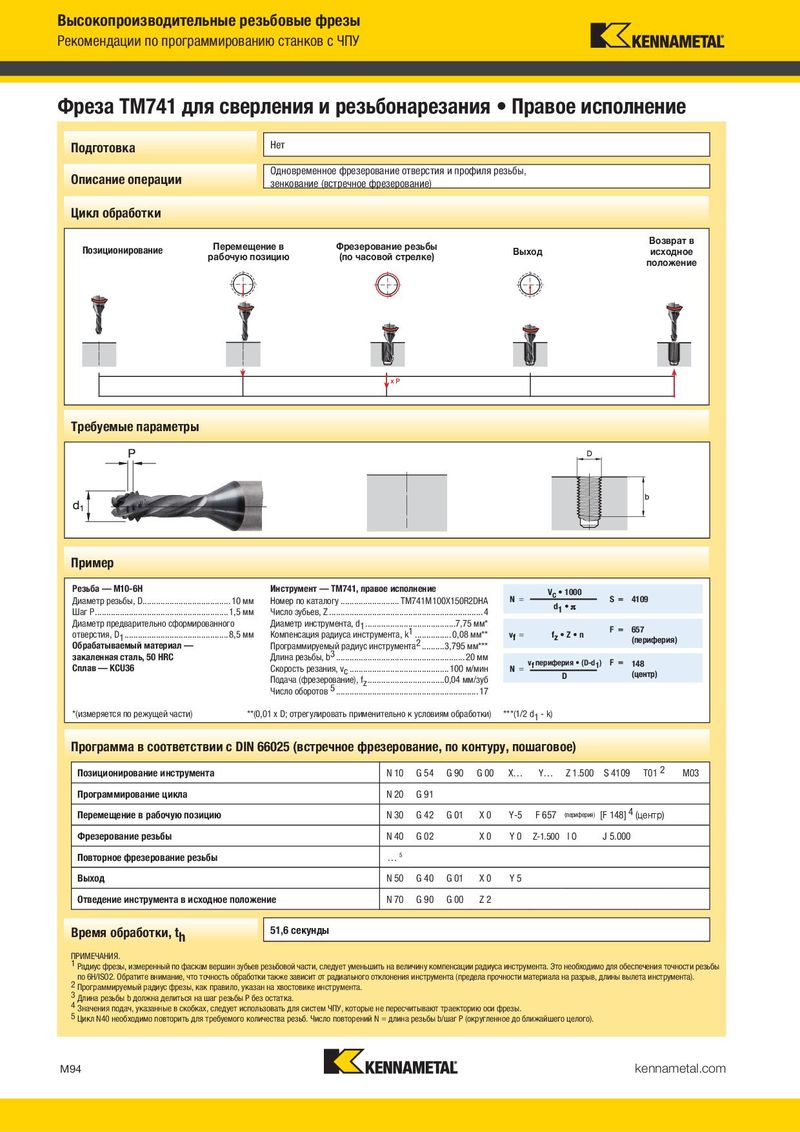
Фреза TM741 для сверления и резьбонарезания • Правое исполнение Фреза TM741 для сверления и резьбонарезания • Левое исполнение
| Подготовка | Нет | Подготовка | Нет | ||
| Одновременное фрезерование отверстия и профиля резьбы, | Одновременное фрезерование отверстия и профиля резьбы, | ||||
| Описание операции | зенкование (встречное фрезерование) | Описание операции | зенкование (попутное фрезерование) | ||
| Цикл обработки | Цикл обработки | ||||
| Возврат в | Возврат в |
Перемещение в Фрезерование резьбы Перемещение в Фрезерование резьбы
Позиционирование Выход исходное Позиционирование Выход исходное
рабочую позицию (по часовой стрелке) рабочую позицию (против часовой стрелки)
положение положение
Требуемые параметры Требуемые параметры
Пример Пример
| Резьба — M10-6H | Инструмент — TM741, правое исполнение | Vc • 1000 | Резьба — M10-6H | Инструмент — TM741, левое исполнение | Vc • 1000 | ||
| Диаметр резьбы, D ....................................... 10 мм | Номер по каталогу .......................... TM741M100X150R2DHA | N = | S = 4109 Диаметр резьбы, D ....................................... 10 мм | Номер по каталогу ...........................TM741M100X150L2DHA | N = | S = 4109 | |
| d1 • | d1 • | ||||||
| Шаг P ........................................................... 1,5 мм | Число зубьев, Z .................................................................... 4 | Шаг P ........................................................... 1,5 мм | Число зубьев, Z .................................................................... 4 | ||||
| Диаметр предварительно сформированного | Диаметр инструмента, d1 ........................................7,75 мм* | Диаметр предварительно сформированного | Диаметр инструмента, d1 ........................................7,75 мм* | ||||
| отверстия, D1 ..............................................8,5 мм | F = 657 | F = 493 | |||||
| Компенсация радиуса инструмента, k1 ................ 0,08 мм** | vf = | fz • Z • n | отверстия, D1 ..............................................8,5 мм | Компенсация радиуса инструмента, k1 ................ 0,08 мм** | vf = | fz • Z • n | |
| (периферия) | (периферия) | ||||||
| Обрабатываемый материал — | Программируемый радиус инструмента2 ..........3,795 мм*** | Обрабатываемый материал — | Программируемый радиус инструмента2 ..........3,795 мм*** | ||||
| закаленная сталь, 50 HRC | Длина резьбы, b3 ......................................................... 20 мм | титановый сплав TiAl6V4 | Глубина сверления/зенкования, IE ..............................20 мм | ||||
| vf периферия • (D-d1) F = 148 | vf периферия • (D-d1) F = 111 | ||||||
| Сплав — KCU36 | Скорость резания, vc ............................................100 м/мин | N = | Сплав — KCU36 | Скорость резания, vc ............................................100 м/мин | vf = |
| Подача (фрезерование), fz ..................................0,04 мм/зуб | D | (центр) | Подача (фрезерование), fz ..................................0,03 мм/зуб | D | (центр) |
| Число оборотов 5 ............................................................... 17 | Число оборотов 5 ............................................................... 17 |
| *(измеряется по режущей части) | **(0,01 x D; отрегулировать применительно к условиям обработки) | ***(1/2 d1 - k) | *(измеряется по режущей части) | **(0,01 x D) | ***(1/2 d1 - k) |
| Программа в соответствии с DIN 66025 (встречное фрезерование, по контуру, пошаговое) | Программа в соответствии с DIN 66025 (попутное фрезерование, по контуру, пошаговое) |
| Позиционирование инструмента | N 10 | G 54 | G 90 | G 00 | X… | Y… | Z 1.500 | M03 T01 2 S 4109 Позиционирование инструмента | N 10 G 54 G 90 G 00 X… | Y… Z 1.500 | M04 S 4109 T01 2 | |
| Программирование цикла | N 20 | G 91 | Программирование цикла | N 20 G 91 | ||||||||
| Перемещение в рабочую позицию | N 30 | G 42 | G 01 | X 0 | Y-5 | F 657 | (периферия) [F 148] 4 (центр) | Перемещение в рабочую позицию | N 30 G 42 G 01 X 0 | Y-5 | F 493 (периферия) | [F 111] 4 (центр) |
| Фрезерование резьбы | N 40 | G 02 | X 0 | Y 0 | Z-1.500 | I 0 | J 5.000 Фрезерование резьбы | N 40 G 02 | X 0 Y 0 Z-1.500 | I 0 | J 5.000 | |
| Повторное фрезерование резьбы | … 5 | Повторное фрезерование резьбы | … 5 | |||||||||
| Выход | N 50 | G 40 | G 01 | X 0 | Y 5 | Выход | N 50 G 40 G 01 X 0 | Y 5 | ||||
| Отведение инструмента в исходное положение | N 70 | G 90 | G 00 | Z 2 | Отведение инструмента в исходное положение | N 70 G 90 G 00 | Z 2 | |||||
| Время обработки, th | 51,6 секунды | Время обработки, th | 68,8 секунды | |||||||||
| ПРИМЕЧАНИЯ. | ПРИМЕЧАНИЯ. | |||||||||||
| 1 Радиус фрезы, измеренный по фаскам вершин зубьев резьбовой части, следует уменьшить на величину компенсации радиуса инструмента. Это необходимо для обеспечения точности резьбы | 1 Радиус фрезы, измеренный по фаскам вершин зубьев резьбовой части, следует уменьшить на величину компенсации радиуса инструмента. Это необходимо для обеспечения точности резьбы | |||||||||||
| по 6H/ISO2. Обратите внимание, что точность обработки также зависит от радиального отклонения инструмента (предела прочности материала на разрыв, длины вылета инструмента). | по 6H/ISO2. Обратите внимание, что точность обработки также зависит от радиального отклонения инструмента (предела прочности материала на разрыв, длины вылета инструмента). | |||||||||||
| 2 Программируемый радиус фрезы, как правило, указан на хвостовике инструмента. | 2 Программируемый радиус фрезы, как правило, указан на хвостовике инструмента. | |||||||||||
| 3 Длина резьбы b должна делиться на шаг резьбы P без остатка. | 3 Длина резьбы b должна делиться на шаг резьбы P без остатка. | |||||||||||
| 4 Значения подач, указанные в скобках, следует использовать для систем ЧПУ, которые не пересчитывают траекторию оси фрезы. | 4 Значения подач, указанные в скобках, следует использовать для систем ЧПУ, которые не пересчитывают траекторию оси фрезы. | |||||||||||
| 5 Цикл N40 необходимо повторить для требуемого количества резьб. Число повторений N = длина резьбы b/шаг P (округленное до ближайшего целого). | 5 Цикл N40 необходимо повторить для требуемого количества резьб. Число повторений N = длина резьбы b/шаг P (округленное до ближайшего целого). |