Основной каталог Kennametal вращающиеся инструменты 2018 - страница 1365
Навигация
 Каталог Kennametal инновации 2021.1
 Монолитные концевые фрезы Kennametal 2024
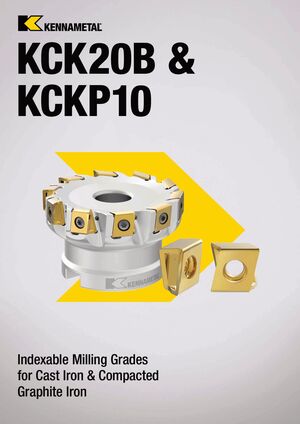 Сменные фрезерные пластины сплавов KCK20B и KCKP10 Kennametal 2024
 Оптимальный выбор Kennametal 2025 - 2026
 Пластины с геометрией FV для токарной обработки Kennametal 2023

Серия Stellram® 5720VZ16
Рекомендации по высокоскоростной обработке при частоте оборотов свыше 8000 об/мин
- Проверьте состояние шпинделя:
- Перед началом работы проверьте максимально допустимую частоту
- Биение оборотов, указанную на инструменте. Обработка с максимальной - Усилие закрепления инструмента частотой вращения возможна только при соответствующем уровне балансировки инструмента. Мобильное - Состояние контактных поверхностей. Мобильное приложение Kennametal облегчает доступ
- Убедитесь в соответствии инструмента выполняемой операции и в
Проверьте соответствие режущего инструмента выполняемой операции. правильности назначенных режимов резания: к информации о продукции, калькуляторам и
Ae (мм) ширина фрезерования
- Проверьте правильность установки пластин. При закреплении приложение многому другому с устройств iPhone® и Android™.
ap (мм) глубина резания винтов соблюдайте указанные значения моментов. fz (мм/зуб) подача на зуб
- Вследствие большого усилия затяжки при смене пластины винт n (об/мин) число оборотов в минуту необходимо заменить.
- Отбалансируйте инструмент в сборе с установленными пластинами и патроном.
Kennametal не несет ответственности за ненадлежащее использовании продукции. А именно:
- Пренебрежение вышеприведенными рекомендациями
- Отсутствие защитного кожуха у станка
- Несоответствующее закрепление детали
- Отсутствие на станке систем безопасности
- Любые другие нарушения
Оптимальное значение частоты вращения инструмента определяется состоянием шпинделя. Высокоскоростная обработка допустима только при высокой жесткости шпинделя. Ни при каких обстоятельствах не предпринимайте попыток отремонтировать инструмент самостоятельно. Обслуживание инструмента ограничивается индексацией режущих кромок или сменой пластин. При закреплении инструмента в патроне с термозажимом не превышайте максимально рекомендованный вылет.
Балансировка
- Оснастка диаметром до 50 мм с цилиндрическим хвостовиком и хвостовиком HSK63A сбалансирована по G6.3 при 30000 об/мин. Оснастка диаметром свыше 50 мм – по G6.3 при 24000 об/мин.
- При закреплении инструмента с цилиндрическим хвостовиком в патроне с термозажимом или в любом другом патроне необходимо провести балансировку готовой наладки в сборе, если ее предполагается использовать для высокоскоростной обработки (более 8000 об/мин). Балансировка должна производиться минимум по G6.3.
- Насадные фрезы и модульные головки конструкционно не сбалансированы. При использование этих инструментов с частотой вращения свыше 8000 об/мин необходима их балансировка по G6.3 в сборе с пластинами и винтами.
- В процессе балансировки удаляется небольшой объем материала корпуса. Во избежание ослабления модульных головок, ограничьте их использование для высокоскоростной обработки.
- При установке новой модульной головки на ранее используемый адаптер необходима балансировка наладки в целом. При установке новой насадной фрезы на ранее используемую оправку необходима балансировка наладки в целом.
ОСОБЕННОСТИ
КАЛЬКУЛЯТОРЫ
ОБРАБОТКИ
ОФОРМЛЕНИЕ
ЗАКАЗА
ГДЕ НАЙТИ
Для просмотра всей информации об изделии отсканируйте
штрих-код на упаковке инструмента Kennametal или
выполните поиск по номеру изделия в каталоге.
Информация о продукции включает изображение
инструмента, размеры, сплавы и основные характеристики. Просмотрите наличие продукции на складах по всему миру.
Сэкономьте время и рассчитайте режимы резания в
дюймовой и метрической системах для инструмента
любого типа.
Воспользуйтесь рекомендациями по применению
инструмента и выбору стратегии обработки.
Обратитесь в отдел обслуживания клиентов
непосредственно из приложения.
Воспользуйтесь расчетами параметров обработки для
операций фрезерования и сверления. Расчет данных в метрической и дюймовой системах.
Для оформления покупки войдите на портал
Konnect, используя свои учетные данные.
Загрузите бесплатное приложение из магазина
iTunes® или Google Play™ прямо сейчас.
Момент затяжки при соединении модульной Момент затяжки болта при закреплении насадной фрезы на оправке головки и адаптера
Размер резьбы, Момент, Размер резьбы, Диаметр посадочного Момент,
| мм | Нм | мм | отверстия, мм | Нм |
| M6 | 10 | M6 | 13 | 10 |
| M8 | 30 | M8 | 16 | 30 |
| M10 | 50 | M10 | 22 | 50 |
| M12 | 80 | M12 | 27 | 80 |
| M16 | 110 | M16 | 32 | 110 |
| M20 | 40 | 120 |