Основной каталог Kennametal вращающиеся инструменты 2018 - страница 1314
Навигация
 Каталог Kennametal инновации 2021.1
 Монолитные концевые фрезы Kennametal 2024
 Сменные фрезерные пластины сплавов KCK20B и KCKP10 Kennametal 2024
 Оптимальный выбор Kennametal 2025 - 2026
 Пластины с геометрией FV для токарной обработки Kennametal 2023
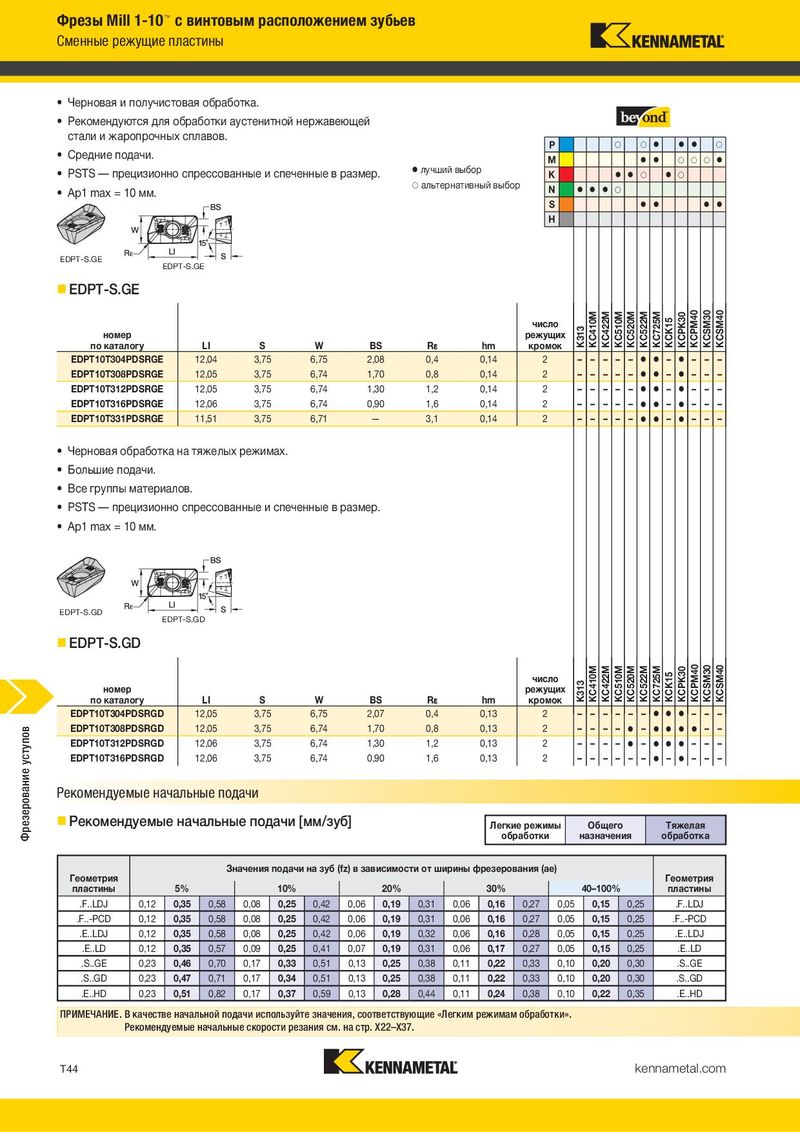
Сменные режущие пластины
- Черновая и получистовая обработка.
- Рекомендуются для обработки аустенитной нержавеющей стали и жаропрочных сплавов.
- Средние подачи.
- PSTS — прецизионно спрессованные и спеченные в размер.
- Ap1 max = 10 мм.
лучший выбор альтернативный выбор
Адаптеры для
P
фланцевых
M K N S креплений H
EDPT-S.GE EDPT-S.GE
EDPT-S.GE
число номер режущих
| по каталогу LI | S | W | BS | R | hm | кромок | ||||
| EDPT10T304PDSRGE | 12,04 | 3,75 | 6,75 | 2,08 | 0,4 | 0,14 | 2 | – – – – – | – | – – – |
| EDPT10T308PDSRGE | 12,05 | 3,75 | 6,74 | 1,70 | 0,8 | 0,14 | 2 | – – – – – | – | – – – |
| EDPT10T312PDSRGE | 12,05 | 3,75 | 6,74 | 1,30 | 1,2 | 0,14 | 2 | – – – – – | – | – – – |
| EDPT10T316PDSRGE | 12,06 | 3,75 | 6,74 | 0,90 | 1,6 | 0,14 | 2 | – – – – – | – | – – – |
| EDPT10T331PDSRGE | 11,51 | 3,75 | 6,71 | — | 3,1 | 0,14 | 2 | – – – – – | – | – – – |
- Черновая обработка на тяжелых режимах.
- Большие подачи.
- Все группы материалов.
- PSTS — прецизионно спрессованные и спеченные в размер.
- Ap1 max = 10 мм.
Для фрез HARVI™ Ultra с винтовым
расположением зубьев
Фрезы HARVI Ultra с винтовым расположением зубьев с прочным
фланцевым соединением обеспечивают возможность установки
на станки с большинством типов шпиндельных соединений.
Один и тот же режущий инструмент можно легко адаптировать
под шпиндельные соединения станков различного типа!
EDPT-S.GD EDPT-S.GD
EDPT-S.GD
число номер режущих
| по каталогу LI | S | W | BS | R | hm | кромок | |||||
| EDPT10T304PDSRGD | 12,05 | 3,75 | 6,75 | 2,07 | 0,4 | 0,13 | 2 | – – – – – – | – – – | ||
| Ассортимент: | |||||||||||
| EDPT10T308PDSRGD | 12,05 | 3,75 | 6,74 | 1,70 | 0,8 | 0,13 | 2 | – – – – | – | – – | |
| EDPT10T312PDSRGD | 12,06 | 3,75 | 6,74 | 1,30 | 1,2 | 0,13 | 2 | – – – – | – | – – – | |
| EDPT10T316PDSRGD | 12,06 | 3,75 | 6,74 | 0,90 | 1,6 | 0,13 | 2 | – – – – – – | – | – – – | |
| Рекомендуемые начальные подачи | |||||||||||
| Рекомендуемые начальные подачи [мм/зуб] | |||||||||||
| Легкие режимы | Общего | Тяжелая | |||||||||
| обработки | назначения | обработка |
Значения подачи на зуб (fz) в зависимости от ширины фрезерования (ae)
Геометрия Геометрия CV DV BT HSK KM4X™
| пластины | 5% | 10% | 20% | 30% | 40–100% | пластины | |||||||||||
| .F..LDJ | 0,12 | 0,35 | 0,58 | 0,08 | 0,25 | 0,42 | 0,06 | 0,19 | 0,31 | 0,06 | 0,16 | 0,27 | 0,05 | 0,15 | 0,25 | .F..LDJ | |
| .F..-PCD | 0,12 | 0,35 | 0,58 | 0,08 | 0,25 | 0,42 | 0,06 | 0,19 | 0,31 | 0,06 | 0,16 | 0,27 | 0,05 | 0,15 | 0,25 | .F..-PCD | |
| .E..LDJ | 0,12 | 0,35 | 0,58 | 0,08 | 0,25 | 0,42 | 0,06 | 0,19 | 0,32 | 0,06 | 0,16 | 0,28 | 0,05 | 0,15 | 0,25 | .E..LDJ | |
| .E..LD | 0,12 | 0,35 | 0,57 | 0,09 | 0,25 | 0,41 | 0,07 | 0,19 | 0,31 | 0,06 | 0,17 | 0,27 | 0,05 | 0,15 | 0,25 | .E..LD | |
| .S..GE | 0,23 | 0,46 | 0,70 | 0,17 | 0,33 | 0,51 | 0,13 | 0,25 | 0,38 | 0,11 | 0,22 | 0,33 | 0,10 | 0,20 | 0,30 | .S..GE | |
| .S..GD | 0,23 | 0,47 | 0,71 | 0,17 | 0,34 | 0,51 | 0,13 | 0,25 | 0,38 | 0,11 | 0,22 | 0,33 | 0,10 | 0,20 | 0,30 | .S..GD | Посетите наш сайт kennametal.com или обратитесь к вашему региональному |
| .E..HD | 0,23 | 0,51 | 0,82 | 0,17 | 0,37 | 0,59 | 0,13 | 0,28 | 0,44 | 0,11 | 0,24 | 0,38 | 0,10 | 0,22 | 0,35 | .E..HD | официальному дистрибьютору Kennametal. |
ПРИМЕЧАНИЕ. В качестве начальной подачи используйте значения, соответствующие «Легким режимам обработки».
| екомен | дуемы | е нач | альн | е по | ачи [ | ммзу | ] | Легки обр | е режим аботки | ы | Общег назначен | о ия | Тяжелая обработка | |||
| Геометрия пластины | 5% | З | начения | подачи 10% | на зуб ( | fz) в зав | исимос 20% | ти от ш | ирины ф | резеров 30% | ания (a | e) | 40–100% | Геометрия пластины | ||
| .F..LDJ | 0,12 | 0,35 | 0,58 | 0,08 | 0,25 | 0,42 | 0,06 | 0,19 | 0,31 | 0,06 | 0,16 | 0,27 | 0,05 | 0,15 | 0,25 | .F..LDJ |
| .F..-PCD | 0,12 | 0,35 | 0,58 | 0,08 | 0,25 | 0,42 | 0,06 | 0,19 | 0,31 | 0,06 | 0,16 | 0,27 | 0,05 | 0,15 | 0,25 | .F..-PCD |
| .E..LDJ | 0,12 | 0,35 | 0,58 | 0,08 | 0,25 | 0,42 | 0,06 | 0,19 | 0,32 | 0,06 | 0,16 | 0,28 | 0,05 | 0,15 | 0,25 | .E..LDJ |
| .E..LD | 0,12 | 0,35 | 0,57 | 0,09 | 0,25 | 0,41 | 0,07 | 0,19 | 0,31 | 0,06 | 0,17 | 0,27 | 0,05 | 0,15 | 0,25 | .E..LD |
| .S..GE | 0,23 | 0,46 | 0,70 | 0,17 | 0,33 | 0,51 | 0,13 | 0,25 | 0,38 | 0,11 | 0,22 | 0,33 | 0,10 | 0,20 | 0,30 | .S..GE |
| .S..GD | 0,23 | 0,47 | 0,71 | 0,17 | 0,34 | 0,51 | 0,13 | 0,25 | 0,38 | 0,11 | 0,22 | 0,33 | 0,10 | 0,20 | 0,30 | .S..GD |
| .E..HD | 0,23 | 0,51 | 0,82 | 0,17 | 0,37 | 0,59 | 0,13 | 0,28 | 0,44 | 0,11 | 0,24 | 0,38 | 0,10 | 0,22 | 0,35 | .E..HD |