Монолитные концевые фрезы Kennametal 2024 - страница 44
Навигация
 Каталог Kennametal инновации 2019.1
 Каталог Kennametal инструментальные системы 2018
 Цельные твердосплавные микросверла линейки KenDrill Micro Kennametal 2025
 Решения Kennametal для обработки композитов 2024
 Новинки Kennametal - весна 2025
 Каталог Kennametal инновации 2020.1
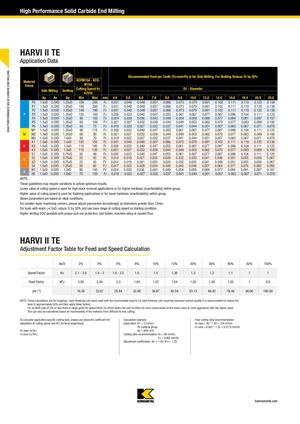
HARVI II TE
Данные для применения
Рекомендуемая подача на зуб (Fz, мм/зуб) предназначена для бокового фрезерования. Для прорезей уменьшить подачу на зуб на 20%
| Группа материалов | KCPM15A - KCSM15A | Скорость резания Vc, м/мин | D1 — диаметр | |||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| мин | макс | 4.0 | 5.0 | 6.0 | 7.0 | 8.0 | 9.0 | 10.0 | 12.0 | 14.0 | 16.0 | 18.0 | 20.0 | 25.0 | ||
| Боковое фрезерование Ap 1.5xD; Ae 0.5xD; Ap 1.25xD | P0 | 150 | 200 | 0.031 | 0.040 | 0.048 | 0.057 | 0.066 | 0.073 | 0.079 | 0.091 | 0.102 | 0.111 | 0.119 | 0.125 | 0.136 |
| P1 | 150 | 200 | 0.031 | 0.040 | 0.048 | 0.057 | 0.066 | 0.073 | 0.079 | 0.091 | 0.102 | 0.111 | 0.119 | 0.125 | 0.136 | |
| P2 | 140 | 190 | 0.031 | 0.040 | 0.048 | 0.057 | 0.066 | 0.073 | 0.079 | 0.091 | 0.102 | 0.111 | 0.119 | 0.125 | 0.136 | |
| P3 | 120 | 160 | 0.026 | 0.033 | 0.040 | 0.047 | 0.055 | 0.061 | 0.067 | 0.077 | 0.087 | 0.096 | 0.104 | 0.111 | 0.125 | |
| P4 | 90 | 150 | 0.024 | 0.030 | 0.036 | 0.043 | 0.049 | 0.054 | 0.059 | 0.069 | 0.077 | 0.084 | 0.091 | 0.097 | 0.107 | |
| P5 | 60 | 100 | 0.021 | 0.027 | 0.032 | 0.038 | 0.044 | 0.049 | 0.053 | 0.062 | 0.070 | 0.077 | 0.083 | 0.089 | 0.100 | |
| P6: Ap 1.5xD; Ae 0.5xD; 50–75 м/мин; 0.018–0.078 мм/зуб | ||||||||||||||||
| M1: Ap 1.5xD; Ae 0.5xD; 90–115 м/мин; 0.026–0.125 мм/зуб | ||||||||||||||||
| M2: Ap 1.5xD; Ae 0.5xD; 60–80 м/мин; 0.021–0.100 мм/зуб | ||||||||||||||||
| M3: Ap 1.5xD; Ae 0.5xD; Ap 1.0xD; 60–70 м/мин; 0.018–0.078 мм/зуб | ||||||||||||||||
| K1: Ap 1.5xD; Ae 0.5xD; Ap 1.0xD; 120–150 м/мин; 0.031–0.136 мм/зуб | ||||||||||||||||
| K2: Ap 1.5xD; Ae 0.5xD; Ap 1.0xD; 110–140 м/мин; 0.026–0.125 мм/зуб | ||||||||||||||||
| K3: Ap 1.5xD; Ae 0.5xD; Ap 1.0xD; 110–130 м/мин; 0.021–0.100 мм/зуб | ||||||||||||||||
| S1: Ap 1.5xD; Ae 0.3xD; Ap 0.75xD; 50–90 м/мин; 0.026–0.125 мм/зуб | ||||||||||||||||
| S2: Ap 1.5xD; Ae 0.3xD; Ap 0.75xD; 25–50 м/мин; 0.014–0.067 мм/зуб | ||||||||||||||||
| S3: Ap 1.5xD; Ae 0.5xD; Ap 0.75xD; 25–40 м/мин; 0.014–0.067 мм/зуб | ||||||||||||||||
| S4: Ap 1.5xD; Ae 0.5xD; Ap 1.25xD; 50–60 м/мин; 0.017–0.092 мм/зуб | ||||||||||||||||
| H1: Ap 1.5xD; Ae 0.5xD; Ap 1.0xD; 80–140 м/мин; 0.024–0.107 мм/зуб | ||||||||||||||||
| H2: Ap 1.5xD; Ae 0.2xD; Ap 1.0xD; 70–120 м/мин; 0.018–0.078 мм/зуб | ||||||||||||||||
Примечание
Эти рекомендации могут потребовать уточнения для достижения оптимальных результатов. Меньшие значения скорости резания используются при высоком съеме стружки или при более высокой твёрдости (обрабатываемости) в пределах группы. Большие значения скорости резания используются при чистовом фрезеровании или при более низкой твёрдости (обрабатываемости) в пределах группы. Приведённые параметры основаны на идеальных условиях. Для машин с меньшим конусом шпинделя необходимо уточнить параметры для диаметров больше 12 мм. Для инструмента с вылетом более 4,5×D уменьшить подачу на зуб на 30% и использовать минимальное значение скорости резания как исходное условие. Возможно увеличение глубины резания при прорезях при правильной защите от выталкивания, комплекте с хвостовиком, настройке машины и подаче охлаждающей жидкости.
Таблица поправочных коэффициентов для расчёта подачи и скорости
| Ae/D | 2% | 4% | 5% | 8% | 10% | 12% | 20% | 30% | 40% | 50% | 100% |
|---|---|---|---|---|---|---|---|---|---|---|---|
| Коэффициент скорости (Kv) | 2.1 – 3.6 | 1.6 – 3 | 1.6 – 2.5 | 1.6 | 1.4 | 1.38 | 1.3 | 1.2 | 1.1 | 1 | 1 |
| Коэффициент подачи (KFz) | 3.58 | 2.56 | 2.3 | 1.84 | 1.67 | 1.54 | 1.25 | 1.09 | 1.02 | 1 | 0.9 |
| φ [°] | 16.26 | 23.07 | 25.84 | 32.86 | 36.87 | 40.54 | 53.13 | 66.42 | 78.46 | 90.00 | 180.00 |
Примечание
Эти расчёты предназначены для чернового и полусчистового фрезерования при использовании рекомендуемой базовой подачи на зуб. Для лёгкого чистового фрезерования, требующего улучшенного качества поверхности, рекомендуется уменьшить базовую подачу на зуб примерно на 50%, а затем применить эти коэффициенты. Для соотношения Ae/D 5% или менее указан диапазон коэффициента скорости Kv, который позволяет пользователю быть либо более консервативным при меньшем значении, либо более агрессивным при большем значении. Это также можно рассмотреть исходя из обрабатываемости материала: от сложного до лёгко обрабатываемого.
Для расчёта параметров резания конкретного применения используйте приведённый выше коэффициент Kv для адаптации скорости резания и KFz для подачи соответственно.
Vc новая = Vc × Kv
Fz новая = Fz × KFz
Пример расчёта
| Применение: D1 = 12,0 мм; группа материалов P5; Ae = 20% от D; Рекомендуемые параметры резания: Vc = 80 м/мин; Fz = 0,062 мм/зуб |
| Поправочные коэффициенты: Kv = 1,30; KFz = 1,25 |
| Итоговые рекомендации по скорости резания: Vc новая = 80 × 1,30 = 104 м/мин; Fz новая = 0,062 × 1,25 = 0,0775 мм/зуб |