Монолитные концевые фрезы Kennametal 2024 - страница 33
Навигация
 Каталог Kennametal инновации 2019.1
 Каталог Kennametal инструментальные системы 2018
 Цельные твердосплавные микросверла линейки KenDrill Micro Kennametal 2025
 Решения Kennametal для обработки композитов 2024
 Новинки Kennametal - весна 2025
 Каталог Kennametal инновации 2020.1
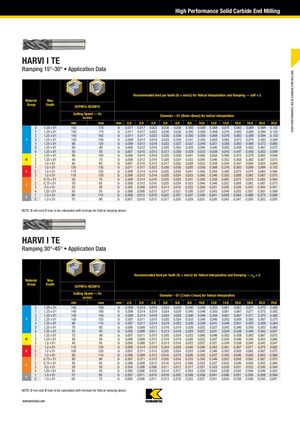
Рамповое фрезерование 15º–30º • Данные применения
Рекомендуемая подача на зуб (fz = мм/зуб) для спиральной интерполяции и рампового фрезерования − zeff = 2
| Группа материалов | Макс. глубина | Скорость резания Vc (м/мин) | Диаметр D1 [Ømin–Ømax] для спиральной интерполяции (мм) и подача fz (мм/зуб) | |||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| мин | макс | 2,0 | 3,0 | 4,0 | 5,0 | 6,0 | 8,0 | 10,0 | 12,0 | 14,0 | 16,0 | 18,0 | 20,0 | 25,0 | ||
| P | 1,25 x D1 | 150 | 175 | 0,011 | 0,017 | 0,023 | 0,030 | 0,036 | 0,050 | 0,059 | 0,068 | 0,076 | 0,083 | 0,089 | 0,094 | 0,102 |
| 1,25 x D1 | 150 | 175 | 0,011 | 0,017 | 0,023 | 0,030 | 0,036 | 0,050 | 0,059 | 0,068 | 0,076 | 0,083 | 0,089 | 0,094 | 0,102 | |
| 1,25 x D1 | 140 | 165 | 0,011 | 0,017 | 0,023 | 0,030 | 0,036 | 0,050 | 0,059 | 0,068 | 0,076 | 0,083 | 0,089 | 0,094 | 0,102 | |
| 1,25 x D1 | 120 | 140 | 0,009 | 0,014 | 0,019 | 0,025 | 0,030 | 0,041 | 0,050 | 0,058 | 0,065 | 0,072 | 0,078 | 0,083 | 0,094 | |
| 1,25 x D1 | 90 | 120 | 0,009 | 0,013 | 0,018 | 0,022 | 0,027 | 0,037 | 0,045 | 0,051 | 0,058 | 0,063 | 0,068 | 0,073 | 0,080 | |
| 1,25 x D1 | 60 | 80 | 0,008 | 0,012 | 0,016 | 0,020 | 0,024 | 0,033 | 0,040 | 0,046 | 0,052 | 0,058 | 0,062 | 0,067 | 0,075 | |
| 1,25 x D1 | 50 | 65 | 0,007 | 0,010 | 0,013 | 0,017 | 0,020 | 0,028 | 0,033 | 0,038 | 0,043 | 0,047 | 0,050 | 0,053 | 0,059 | |
| M | 1,25 x D1 | 90 | 100 | 0,009 | 0,014 | 0,019 | 0,025 | 0,030 | 0,041 | 0,050 | 0,058 | 0,065 | 0,072 | 0,078 | 0,083 | 0,094 |
| 1,25 x D1 | 60 | 70 | 0,008 | 0,012 | 0,016 | 0,020 | 0,024 | 0,033 | 0,040 | 0,046 | 0,052 | 0,058 | 0,062 | 0,067 | 0,075 | |
| 1,0 x D1 | 60 | 65 | 0,007 | 0,010 | 0,013 | 0,017 | 0,020 | 0,028 | 0,033 | 0,038 | 0,043 | 0,047 | 0,050 | 0,053 | 0,059 | |
| K | 1,0 x D1 | 120 | 135 | 0,011 | 0,017 | 0,023 | 0,030 | 0,036 | 0,050 | 0,059 | 0,068 | 0,076 | 0,083 | 0,089 | 0,094 | 0,102 |
| 1,0 x D1 | 110 | 125 | 0,009 | 0,014 | 0,019 | 0,025 | 0,030 | 0,041 | 0,050 | 0,058 | 0,065 | 0,072 | 0,078 | 0,083 | 0,094 | |
| 1,0 x D1 | 110 | 120 | 0,008 | 0,012 | 0,016 | 0,020 | 0,024 | 0,033 | 0,040 | 0,046 | 0,052 | 0,058 | 0,062 | 0,067 | 0,075 | |
| S | 0,75 x D1 | 50 | 70 | 0,009 | 0,014 | 0,019 | 0,025 | 0,030 | 0,041 | 0,050 | 0,058 | 0,065 | 0,072 | 0,078 | 0,083 | 0,094 |
| 0,75 x D1 | 50 | 65 | 0,008 | 0,012 | 0,016 | 0,020 | 0,024 | 0,033 | 0,040 | 0,046 | 0,052 | 0,058 | 0,062 | 0,067 | 0,075 | |
| 0,5 x D1 | 25 | 30 | 0,005 | 0,008 | 0,010 | 0,013 | 0,016 | 0,022 | 0,026 | 0,031 | 0,035 | 0,038 | 0,042 | 0,045 | 0,051 | |
| 1,25 x D1 | 50 | 55 | 0,006 | 0,009 | 0,013 | 0,017 | 0,021 | 0,030 | 0,037 | 0,043 | 0,048 | 0,053 | 0,057 | 0,061 | 0,069 | |
| H | 1,0 x D1 | 80 | 110 | 0,009 | 0,013 | 0,018 | 0,022 | 0,027 | 0,037 | 0,045 | 0,051 | 0,058 | 0,063 | 0,068 | 0,073 | 0,080 |
| 1,0 x D1 | 70 | 90 | 0,007 | 0,010 | 0,013 | 0,017 | 0,020 | 0,028 | 0,033 | 0,038 | 0,043 | 0,047 | 0,050 | 0,053 | 0,059 | |
ПРИМЕЧАНИЕ: Ø min и Ø max рассчитываются по формуле спирального рампового фрезерования, указанной выше.
Рамповое фрезерование 30º–45º • Данные применения
Рекомендуемая подача на зуб (fz = мм/зуб) для спиральной интерполяции и рампового фрезерования − zeff = 2
| Группа материалов | Макс. глубина | Скорость резания Vc (м/мин) | Диаметр D1 [Ømin–Ømax] для спиральной интерполяции (мм) и подача fz (мм/зуб) | |||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| мин | макс | 2,0 | 3,0 | 4,0 | 5,0 | 6,0 | 8,0 | 10,0 | 12,0 | 14,0 | 16,0 | 18,0 | 20,0 | 25,0 | ||
| P | 1,25 x D1 | 140 | 165 | 0,009 | 0,014 | 0,019 | 0,024 | 0,029 | 0,040 | 0,048 | 0,055 | 0,061 | 0,067 | 0,071 | 0,075 | 0,082 |
| 1,25 x D1 | 140 | 165 | 0,009 | 0,014 | 0,019 | 0,024 | 0,029 | 0,040 | 0,048 | 0,055 | 0,061 | 0,067 | 0,071 | 0,075 | 0,082 | |
| 1,25 x D1 | 140 | 165 | 0,009 | 0,014 | 0,019 | 0,024 | 0,029 | 0,040 | 0,048 | 0,055 | 0,061 | 0,067 | 0,071 | 0,075 | 0,082 | |
| 1,25 x D1 | 105 | 120 | 0,007 | 0,011 | 0,015 | 0,020 | 0,024 | 0,033 | 0,040 | 0,046 | 0,052 | 0,058 | 0,062 | 0,067 | 0,075 | |
| 1,25 x D1 | 90 | 110 | 0,007 | 0,011 | 0,014 | 0,018 | 0,022 | 0,030 | 0,036 | 0,041 | 0,046 | 0,051 | 0,055 | 0,058 | 0,064 | |
| 1,25 x D1 | 70 | 80 | 0,006 | 0,009 | 0,013 | 0,016 | 0,019 | 0,026 | 0,032 | 0,037 | 0,042 | 0,046 | 0,050 | 0,053 | 0,060 | |
| 1,25 x D1 | 55 | 65 | 0,005 | 0,008 | 0,011 | 0,013 | 0,016 | 0,022 | 0,027 | 0,031 | 0,034 | 0,038 | 0,040 | 0,043 | 0,047 | |
| M | 1,25 x D1 | 75 | 90 | 0,007 | 0,011 | 0,015 | 0,020 | 0,024 | 0,033 | 0,040 | 0,046 | 0,052 | 0,058 | 0,062 | 0,067 | 0,075 |
| 1,25 x D1 | 50 | 60 | 0,006 | 0,009 | 0,013 | 0,016 | 0,019 | 0,026 | 0,032 | 0,037 | 0,042 | 0,046 | 0,050 | 0,053 | 0,060 | |
| 1,0 x D1 | 45 | 55 | 0,005 | 0,008 | 0,011 | 0,013 | 0,016 | 0,022 | 0,027 | 0,031 | 0,034 | 0,038 | 0,040 | 0,043 | 0,047 | |
| K | 1,0 x D1 | 110 | 130 | 0,009 | 0,014 | 0,019 | 0,024 | 0,029 | 0,040 | 0,048 | 0,055 | 0,061 | 0,067 | 0,071 | 0,075 | 0,082 |
| 1,0 x D1 | 100 | 120 | 0,007 | 0,011 | 0,015 | 0,020 | 0,024 | 0,033 | 0,040 | 0,046 | 0,052 | 0,058 | 0,062 | 0,067 | 0,075 | |
| 1,0 x D1 | 90 | 110 | 0,006 | 0,009 | 0,013 | 0,016 | 0,019 | 0,026 | 0,032 | 0,037 | 0,042 | 0,046 | 0,050 | 0,053 | 0,060 | |
| S | 0,75 x D1 | 80 | 90 | 0,007 | 0,011 | 0,015 | 0,020 | 0,024 | 0,033 | 0,040 | 0,046 | 0,052 | 0,058 | 0,062 | 0,067 | 0,075 |
| 0,75 x D1 | 55 | 65 | 0,006 | 0,009 | 0,013 | 0,016 | 0,019 | 0,026 | 0,032 | 0,037 | 0,042 | 0,046 | 0,050 | 0,053 | 0,060 | |
| 0,5 x D1 | 20 | 28 | 0,004 | 0,006 | 0,008 | 0,011 | 0,013 | 0,017 | 0,021 | 0,025 | 0,028 | 0,031 | 0,033 | 0,036 | 0,040 | |
| 1,25 x D1 | 35 | 45 | 0,005 | 0,008 | 0,010 | 0,014 | 0,017 | 0,024 | 0,029 | 0,034 | 0,038 | 0,042 | 0,046 | 0,049 | 0,055 | |
| H | 1,0 x D1 | 75 | 85 | 0,007 | 0,011 | 0,014 | 0,018 | 0,022 | 0,030 | 0,036 | 0,041 | 0,046 | 0,051 | 0,055 | 0,058 | 0,064 |
| 1,0 x D1 | 65 | 75 | 0,005 | 0,008 | 0,011 | 0,013 | 0,016 | 0,022 | 0,027 | 0,031 | 0,034 | 0,038 | 0,040 | 0,043 | 0,047 | |
ПРИМЕЧАНИЕ: Ø min и Ø max рассчитываются по формуле спирального рампового фрезерования, указанной выше.