Каталог Kennametal инновации 2022.2 - страница 143
Навигация
 Решения Kennametal для обработки композитов 2024
 Новинки Kennametal - осень 2025
 Сменные фрезерные пластины серий PSTS и Mill 4-12KT Kennametal 2024
 Каталог Kennametal инновации 2020.1
 Основной каталог Kennametal невращающиеся инструменты
 Сменные фрезерные пластины линейки 7792VX Kennametal 2024
- TOC
- Техническая поддержка и сервис
- Контактная информация
- Информация о комплектующих и принадлежностях • Электронный каталог
- Точение
- Точение закаленных материалов • KBH10/20B и KYHK15B
- Тяжелое точение • FIX8
- Обработка канавок и отрезка • Beyond Evolution
- Комплектующие для СОЖ
- Фрезерование
- Цельные твердосплавные концевые фрезы • HARVI I TE
- Фрезерование уступов • Mill 4-15
- Сверление
- Модульный инструмент для растачивания • eBore
- Общие сведения
- Сплавы и их описание
- Пояснение к заголовкам столбцов
- Перекрестные ссылки на материалы
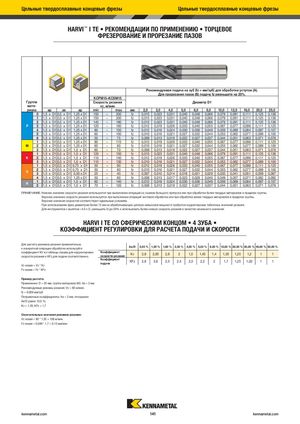
HARVI™ I TE • РЕКОМЕНДАЦИИ ПО ПРИМЕНЕНИЮ • ТОРЦЕВОЕ
ФРЕЗЕРОВАНИЕ И ПРОРЕЗАНИЕ ПАЗОВ
Рекомендуемая подача на зуб (fz = мм/зуб) для обработки уступов (A). Для прорезания пазов (B) подачу fz уменьшите на 20%. KCPM15–KCSM15
| Группа | Скорость резания | Диаметр D1 | |
| мате- | vc, м/мин |
| риала | ap ae ap min | max | мм | 2,0 | 3,0 | 4,0 | 5,0 | 6,0 | 8,0 | 10,0 | 12,0 | 16,0 | 20,0 | 25,0 | |||
| 0 | 1,5 x D1 0,5 x D1 1,25 x D1 | 150 | – | 200 | fz | 0,015 | 0,023 | 0,031 | 0,040 | 0,048 | 0,066 | 0,079 | 0,091 | 0,111 | 0,125 | 0,136 | |
| 1 | 1,5 x D1 0,5 x D1 1,25 x D1 | 150 | – | 200 | fz | 0,015 | 0,023 | 0,031 | 0,040 | 0,048 | 0,066 | 0,079 | 0,091 | 0,111 | 0,125 | 0,136 | |
| 2 | 1,5 x D1 0,5 x D1 1,25 x D1 | 140 | – | 190 | fz | 0,015 | 0,023 | 0,031 | 0,040 | 0,048 | 0,066 | 0,079 | 0,091 | 0,111 | 0,125 | 0,136 | |
| P | 3 | 1,5 x D1 0,5 x D1 1,25 x D1 | 120 | – | 160 | fz | 0,012 | 0,019 | 0,026 | 0,033 | 0,040 | 0,055 | 0,067 | 0,077 | 0,096 | 0,111 | 0,125 |
| 4 | 1,5 x D1 0,5 x D1 1,25 x D1 | 90 | – | 150 | fz | 0,012 | 0,018 | 0,024 | 0,030 | 0,036 | 0,049 | 0,059 | 0,069 | 0,084 | 0,097 | 0,107 | |
| 5 | 1,5 x D1 0,5 x D1 1,25 x D1 | 60 | – | 100 | fz | 0,010 | 0,016 | 0,021 | 0,027 | 0,032 | 0,044 | 0,053 | 0,062 | 0,077 | 0,089 | 0,100 | |
| 6 | 1,5 x D1 0,5 x D1 1,25 x D1 | 50 | – | 75 | fz | 0,009 | 0,013 | 0,018 | 0,022 | 0,027 | 0,037 | 0,044 | 0,051 | 0,063 | 0,071 | 0,078 | |
| 1 | 1,5 x D1 0,5 x D1 1,25 x D1 | 90 | – | 115 | fz | 0,012 | 0,019 | 0,026 | 0,033 | 0,040 | 0,055 | 0,067 | 0,077 | 0,096 | 0,111 | 0,125 | |
| M | 2 | 1,5 x D1 0,5 x D1 1,25 x D1 | 60 | – | 80 | fz | 0,010 | 0,016 | 0,021 | 0,027 | 0,032 | 0,044 | 0,053 | 0,062 | 0,077 | 0,089 | 0,100 |
| 3 | 1,5 x D1 0,5 x D1 1,0 x D1 | 60 | – | 70 | fz | 0,009 | 0,013 | 0,018 | 0,022 | 0,027 | 0,037 | 0,044 | 0,051 | 0,063 | 0,071 | 0,078 | |
| 1 | 1,5 x D1 0,5 x D1 1,0 x D1 | 120 | – | 150 | fz | 0,015 | 0,023 | 0,031 | 0,040 | 0,048 | 0,066 | 0,079 | 0,091 | 0,111 | 0,125 | 0,136 | |
| K | 2 | 1,5 x D1 0,5 x D1 1,0 x D1 | 110 | – | 140 | fz | 0,012 | 0,019 | 0,026 | 0,033 | 0,040 | 0,055 | 0,067 | 0,077 | 0,096 | 0,111 | 0,125 |
| 3 | 1,5 x D1 0,5 x D1 1,0 x D1 | 110 | – | 130 | fz | 0,010 | 0,016 | 0,021 | 0,027 | 0,032 | 0,044 | 0,053 | 0,062 | 0,077 | 0,089 | 0,100 | |
| 1 | 1,5 x D1 0,5 x D1 0,75 x D1 | 50 | – | 90 | fz | 0,012 | 0,019 | 0,026 | 0,033 | 0,040 | 0,055 | 0,067 | 0,077 | 0,096 | 0,111 | 0,125 | |
| 2 | 1,5 x D1 0,5 x D1 0,75 x D1 | 50 | – | 80 | fz | 0,010 | 0,016 | 0,021 | 0,027 | 0,032 | 0,044 | 0,053 | 0,062 | 0,077 | 0,089 | 0,100 | |
| S | |||||||||||||||||
| 3 | 1,5 x D1 0,5 x D1 0,50 x D1 | 25 | – | 40 | fz | 0,007 | 0,010 | 0,014 | 0,018 | 0,021 | 0,029 | 0,035 | 0,041 | 0,051 | 0,059 | 0,067 | |
| 4 | 1,5 x D1 0,5 x D1 1,25 x D1 | 50 | – | 60 | fz | 0,008 | 0,013 | 0,017 | 0,023 | 0,028 | 0,040 | 0,049 | 0,057 | 0,071 | 0,082 | 0,092 | |
| 1 | 1,5 x D1 0,5 x D1 1,0 x D1 | 80 | – | 140 | fz | 0,012 | 0,018 | 0,024 | 0,030 | 0,036 | 0,049 | 0,059 | 0,069 | 0,084 | 0,097 | 0,107 | |
| H | |||||||||||||||||
| 2 | 1,5 x D1 0,5 x D1 1,0 x D1 | 70 | – | 120 | fz | 0,009 | 0,013 | 0,018 | 0,022 | 0,027 | 0,037 | 0,044 | 0,051 | 0,063 | 0,071 | 0,078 |
ПРИМЕЧАНИЕ: Нижнее значение скорости резания используется при выполнении операций со съемом большого припуска или при обработке более твердых материалов в пределах группы. Верхнее значение скорости резания используется при выполнении операций чистовой обработки или при обработке менее твердых материалов в пределах группы. Верхние значения скоростей соответствуют идеальным условиям. При использовании фрез диаметром более 12 мм на обрабатывающих центрах невысокой мощности требуется корректировка табличных значений резания.
Для инструментов с вылетом >4,5 x D, уменьшить fz до 30% и использовать более низкую скорость резания в качестве начального значения.
HARVI I TE СО СФЕРИЧЕСКИМ КОНЦОМ • 4 ЗУБА •
КОЭФФИЦИЕНТ РЕГУЛИРОВКИ ДЛЯ РАСЧЕТА ПОДАЧИ И СКОРОСТИ
Для расчета режимов резания применительно Ae/D 0,50 % 1,00 % 1,60 % 2,00 % 4,00 % 5,00 % 8,00 % 10,00 % 20,00 % 30,00 % 40,00 % 50,00 % к конкретной операции обработки используйте коэффициент KV из таблицы справа для корректировки Коэффициент
| скорости резания | Kv | 2,9 | 2,85 | 2,8 | 2 | 1,5 | 1,45 | 1,4 | 1,35 | 1,25 | 1,2 | 1 | 1 | |
| скорости резания и KFz для подачи соответственно. | ||||||||||||||
| Коэффициент | ||||||||||||||
| KFz | 2,8 | 2,6 | 2,5 | 2,4 | 2,3 | 2,2 | 2 | 1,7 | 1,25 | 1,02 | 1 | 1 |
подачи Vc новая = Vc * Kv Fz новая = Fz * KFz Пример расчета:
Применение: D = 20 мм; группа материала M2; Ae = 2 мм Рекомендуемые режимы резания: Vc = 80 м/мин; fz = 0,089 мм/зуб Поправочные коэффициенты: Ae = 2 мм; отношение Ae/D равно 10,0 %; Kv = 1,35; KFz = 1,7
Окончательные значения режимов резания: Vc новая = 80 * 1,35 = 108 м/мин Fz новая = 0,089 * 1,7 = 0,15 мм/мин