Каталог Kennametal First Choice - страница 256
Навигация
 Токарные пластины серии KCU10B с технологией покрытия KENGold PVD Kennametal 2023
 Сменные фрезерные пластины линейки 7792VX Kennametal 2024
 Решения Kennametal для обработки композитов 2024
 Цанги ER с внутренним охлаждением Kennametal 2024
 Новинки Kennametal - осень 2024
 Цельные твердосплавные сверла линейки KenDrill HPR Kennametal 2025
- Токарная обработка
- Токарная обработка по ISO
- Токарные пластины по ISO
- Сталь
- Нержавеющая сталь
- Чугун
- Цветные металлы
- Жаропрочные сплавы
- Точение закаленных материалов
- Державки
- Державки для пластин без заднего угла (с креплением KenClamp)
- Державки для пластин с задним углом (с резьбовым креплением)
- Расточные оправки
- Расточные оправки для пластин без заднего угла (KenClamp)
- Расточные оправки для пластин с задним углом (KenClamp)
- Сплавы и их описание
- Обработка канавок, отрезка и резьбонарезание
- Beyond Evolution
- Режущие пластины
- Цельные Державки
- Расточные оправки для торцевых канавок
- Отрезные лезвия
- Техническая информация
- Сплавы и их описание
- A4
- Режущие пластины
- Цельные Державки
- Цельные расточные оправки
- Сплавы и их описание
- Техническая информация
- Резьбонарезание
- Режущие пластины
- Цельные Державки
- Рекомендуемые начальные скорости резания
- Моменты затяжки винтов для державок и расточных оправок
- Перекрестные ссылки на обрабатываемый материал
- Фрезы со сменными режущими пластинами
- Торцевое фрезерование
- Выбор платформы
- Dodeka Mini
- Dodeka
- 7745V0D
- Фрезерование уступов
- Выбор платформы
- Mill 4-11, Mill 4-15
- Mill 1-10, Mill 1-14
- Фрезерование с высокой скоростью подачи и профильное фрезерование
- Выбор платформы
- 7792 IC06
- 7792 IC09
- 7792 IC12
- Фрезы Dodeka Mini 15° для работы с высокой скоростью подачи
- Фрезы Dodeka 15° для работы с высокой скоростью подачи
- Фрезы 7713 IC10 для профильного фрезерования
- Фрезы 7713 IC12 для профильного фрезерования
- 7713 Техническая информация
- Сплавы и их описание
- Цельные концевые фрезы
- Система выбора цельных концевых фрез
- Высокая производительность
- Duo-Lock HARVI
- HARVI I TE
- HARVI II
- HARVI II Long
- HARVI III
- Фреза для черновой обработки
- Алюминий
- Общеe назначениe
- 2-канавочные концевые фрезы GOmill GP
- 3-канавочные концевые фрезы GOmill GP
- 4-канавочные концевые фрезы GOmill GP
- Сплавы и их описание
- Перекрестные ссылки на обрабатываемый материал
- Сверление
- Выбор инструмента
- Цельные твердосплавные сверла
- Выбор платформы
- GOdrill — 1,0–20,0 мм, 3 x D/5 x D, внутренний и внешний подвод СОЖ
- Сверла Kenna Universal — 3,0–20,0 мм, 3 x D/5 x D/8 x D, внутренний подвод СОЖ
- Модульные сверла
- Выбор платформы
- KenTIP FS 8–26, 3 x D/5 x D
- KSEM — 12,5–40 мм, 3 x D/10 x D
- KSEM PLUS — 28–70 мм, 3 x D/10 x D
- Сверла со сменными режущими пластинами
- Выбор платформы
- Drill Fix DFR — 12,0–25,0 мм, 2 x D/3 x D
- Drill Fix DFSP — 14,0–55,0 мм, 2 x D/3 x D
- Пластины DFT для сверл Drill Fix
- Метчики
- Система выбора
- Метчики с винтовыми канавками для сквозных отверстий
- Высокопроизводительные метчики HSS-E-PM — M3–Наружный подвод СОЖ M18
- GOtap HSS-E — M3–Наружный подвод СОЖ M24
- Метчики с винтовыми канавками для глухих отверстий
- Высокопроизводительные метчики HSS-E-PM — M3–Внутренний и наружный подвод СОЖ M18
- GOtap HSS-E — M3–Наружный подвод СОЖ M24
- Метчики с прямыми канавками для глухих и сквозных отверстий для материалов, образующих короткую стружку
- Высокопроизводительные метчики HSS-E-PM — M4–Внутренний и наружный подвод СОЖ M20
- Рекомендации по применению и диаметры сверления
- Перекрестная ссылка на обрабатываемый материал
- Инструментальные системы
- Гидравлические патроны
- Патроны с термозажимом
- Адаптеры для насадных фрез
- Указатель по информационным изображениям
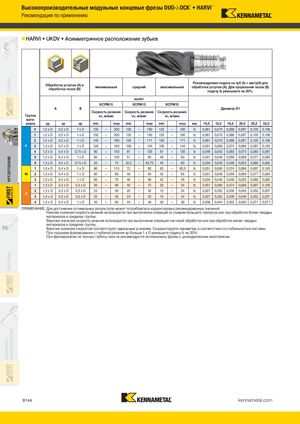
HARVI • UKDV • Асимметричное расположение зубьев
| Обраб обра | отка уступ ботка паз | ов (A) и ов (B) | мин K | имал CPM | ьный 15 | с K | редни вылет CPM1 | й 5 | мак K | симал CPM | ьный 15 | Рек обра | омендуе ботки ус под | мая под тупов ( ачу fz у | ача на A). Для меньш | зуб (fz = прореза ите на 2 | мм/зуб ния паз 0%. | ) для ов (B) | |
| Группа мате- | A | B | Скоро vc | сть р , м/м | езания ин | Скоро vc | сть р , м/м | езания ин | Скоро v | сть р c, м/м | езания ин | Д | иаметр | D1 | |||||
| риала | ap | ae | ap | min | max | min | max | min | max | мм | 10,0 | 12,0 | 16,0 | 20,0 | 25,0 | 32,0 | |||
| 0 | 1,5 x D | 0,5 x D | 1 x D | 150 | – | 200 | 135 | – | 180 | 135 | – | 180 | fz | 0,061 | 0,070 | 0,086 | 0,097 | 0,105 | 0,106 |
| 1 | 1,5 x D | 0,5 x D | 1 x D | 150 | – | 200 | 135 | – | 180 | 135 | – | 180 | fz | 0,061 | 0,070 | 0,086 | 0,097 | 0,105 | 0,106 |
| 2 | 1,5 x D | 0,5 x D | 1 x D | 140 | – | 190 | 126 | – | 171 | 126 | – | 171 | fz | 0,061 | 0,070 | 0,086 | 0,097 | 0,105 | 0,106 |
| P 3 | 1,5 x D | 0,5 x D | 1 x D | 120 | – | 160 | 108 | – | 144 | 108 | – | 144 | fz | 0,051 | 0,060 | 0,074 | 0,086 | 0,097 | 0,105 |
| 4 | 1,5 x D | 0,4 x D | 0,75 x D | 90 | – | 150 | 81 | – | 135 | 81 | – | 135 | fz | 0,046 | 0,053 | 0,065 | 0,075 | 0,083 | 0,087 |
| 5 | 1,5 x D | 0,4 x D | 1 x D | 60 | – | 100 | 51 | – | 85 | 48 | – | 80 | fz | 0,041 | 0,048 | 0,059 | 0,069 | 0,077 | 0,084 |
| 6 | 1,5 x D | 0,4 x D | 0,75 x D | 50 | – | 75 | 42,5 | – | 63,75 | 40 | – | 60 | fz | 0,034 | 0,040 | 0,048 | 0,055 | 0,060 | 0,062 |
| 1 | 1,5 x D | 0,4 x D | 1 x D | 90 | – | 115 | 72 | – | 92 | 63 | – | 80,5 | fz | 0,051 | 0,060 | 0,074 | 0,086 | 0,097 | 0,105 |
| M 2 | 1,5 x D | 0,4 x D | 1 x D | 60 | – | 80 | 48 | – | 64 | 42 | – | 56 | fz | 0,041 | 0,048 | 0,059 | 0,069 | 0,077 | 0,084 |
| 3 | 1,5 x D | 0,4 x D | 1 x D | 60 | – | 70 | 48 | – | 56 | 42 | – | 49 | fz | 0,034 | 0,040 | 0,048 | 0,055 | 0,060 | 0,062 |
| 1 | 1,5 x D | 0,3 x D | 0,3 x D | 50 | – | 90 | 40 | – | 72 | 30 | – | 54 | fz | 0,051 | 0,060 | 0,074 | 0,086 | 0,097 | 0,105 |
| S 2 | 1,5 x D | 0,3 x D | 0,3 x D | 25 | – | 40 | 20 | – | 32 | 15 | – | 24 | fz | 0,027 | 0,032 | 0,039 | 0,046 | 0,052 | 0,057 |
| 3 | 1,5 x D | 0,3 x D | 0,3 x D | 25 | – | 40 | 20 | – | 32 | 15 | – | 24 | fz | 0,027 | 0,032 | 0,039 | 0,046 | 0,052 | 0,057 |
| 4 | 1,5 x D | 0,4 x D | 1 x D | 50 | – | 60 | 40 | – | 48 | 30 | – | 36 | fz | 0,038 | 0,044 | 0,055 | 0,063 | 0,071 | 0,077 |
ПРИМЕЧАНИЕ. Для достижения оптимальных результатов может потребоваться корректировка рекомендованных значений. Нижнее значение скорости резания используется при выполнении операций со съемом большого припуска или при обработке более твердых материалов в пределах группы. Верхнее значение скорости резания используется при выполнении операций чистовой обработки или при обработке менее твердых материалов в пределах группы. Верхние значения скоростей соответствуют идеальным условиям. Скорректируйте параметры в соответствии со стабильностью системы. При торцевом фрезеровании с глубиной резания ap больше 1 x D уменьшите подачу fz на 20%! При фрезеровании на полную глубину паза не рекомендуется использовать фрезы с цилиндрическим хвостовиком.