Каталог Kennametal First Choice - страница 191
Навигация
 Токарные пластины серии KCU10B с технологией покрытия KENGold PVD Kennametal 2023
 Сменные фрезерные пластины линейки 7792VX Kennametal 2024
 Решения Kennametal для обработки композитов 2024
 Цанги ER с внутренним охлаждением Kennametal 2024
 Новинки Kennametal - осень 2024
 Цельные твердосплавные сверла линейки KenDrill HPR Kennametal 2025
- Токарная обработка
- Токарная обработка по ISO
- Токарные пластины по ISO
- Сталь
- Нержавеющая сталь
- Чугун
- Цветные металлы
- Жаропрочные сплавы
- Точение закаленных материалов
- Державки
- Державки для пластин без заднего угла (с креплением KenClamp)
- Державки для пластин с задним углом (с резьбовым креплением)
- Расточные оправки
- Расточные оправки для пластин без заднего угла (KenClamp)
- Расточные оправки для пластин с задним углом (KenClamp)
- Сплавы и их описание
- Обработка канавок, отрезка и резьбонарезание
- Beyond Evolution
- Режущие пластины
- Цельные Державки
- Расточные оправки для торцевых канавок
- Отрезные лезвия
- Техническая информация
- Сплавы и их описание
- A4
- Режущие пластины
- Цельные Державки
- Цельные расточные оправки
- Сплавы и их описание
- Техническая информация
- Резьбонарезание
- Режущие пластины
- Цельные Державки
- Рекомендуемые начальные скорости резания
- Моменты затяжки винтов для державок и расточных оправок
- Перекрестные ссылки на обрабатываемый материал
- Фрезы со сменными режущими пластинами
- Торцевое фрезерование
- Выбор платформы
- Dodeka Mini
- Dodeka
- 7745V0D
- Фрезерование уступов
- Выбор платформы
- Mill 4-11, Mill 4-15
- Mill 1-10, Mill 1-14
- Фрезерование с высокой скоростью подачи и профильное фрезерование
- Выбор платформы
- 7792 IC06
- 7792 IC09
- 7792 IC12
- Фрезы Dodeka Mini 15° для работы с высокой скоростью подачи
- Фрезы Dodeka 15° для работы с высокой скоростью подачи
- Фрезы 7713 IC10 для профильного фрезерования
- Фрезы 7713 IC12 для профильного фрезерования
- 7713 Техническая информация
- Сплавы и их описание
- Цельные концевые фрезы
- Система выбора цельных концевых фрез
- Высокая производительность
- Duo-Lock HARVI
- HARVI I TE
- HARVI II
- HARVI II Long
- HARVI III
- Фреза для черновой обработки
- Алюминий
- Общеe назначениe
- 2-канавочные концевые фрезы GOmill GP
- 3-канавочные концевые фрезы GOmill GP
- 4-канавочные концевые фрезы GOmill GP
- Сплавы и их описание
- Перекрестные ссылки на обрабатываемый материал
- Сверление
- Выбор инструмента
- Цельные твердосплавные сверла
- Выбор платформы
- GOdrill — 1,0–20,0 мм, 3 x D/5 x D, внутренний и внешний подвод СОЖ
- Сверла Kenna Universal — 3,0–20,0 мм, 3 x D/5 x D/8 x D, внутренний подвод СОЖ
- Модульные сверла
- Выбор платформы
- KenTIP FS 8–26, 3 x D/5 x D
- KSEM — 12,5–40 мм, 3 x D/10 x D
- KSEM PLUS — 28–70 мм, 3 x D/10 x D
- Сверла со сменными режущими пластинами
- Выбор платформы
- Drill Fix DFR — 12,0–25,0 мм, 2 x D/3 x D
- Drill Fix DFSP — 14,0–55,0 мм, 2 x D/3 x D
- Пластины DFT для сверл Drill Fix
- Метчики
- Система выбора
- Метчики с винтовыми канавками для сквозных отверстий
- Высокопроизводительные метчики HSS-E-PM — M3–Наружный подвод СОЖ M18
- GOtap HSS-E — M3–Наружный подвод СОЖ M24
- Метчики с винтовыми канавками для глухих отверстий
- Высокопроизводительные метчики HSS-E-PM — M3–Внутренний и наружный подвод СОЖ M18
- GOtap HSS-E — M3–Наружный подвод СОЖ M24
- Метчики с прямыми канавками для глухих и сквозных отверстий для материалов, образующих короткую стружку
- Высокопроизводительные метчики HSS-E-PM — M4–Внутренний и наружный подвод СОЖ M20
- Рекомендации по применению и диаметры сверления
- Перекрестная ссылка на обрабатываемый материал
- Инструментальные системы
- Гидравлические патроны
- Патроны с термозажимом
- Адаптеры для насадных фрез
- Указатель по информационным изображениям
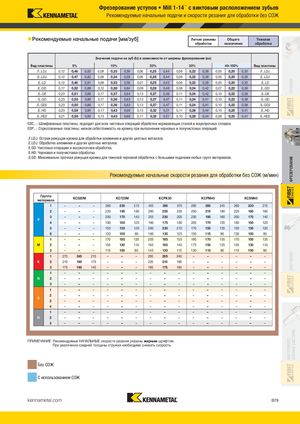
Рекомендуемые начальные подачи [мм/зуб]
| Легкие режимы | Общего | Тяжелая |
| обработки | назначения | обработка |
| Значени | я подач | и на зуб | (fz) в за | висимос | ти от ши | рины фр | езерова | ния (ae) | ||||||||
| Вид пластины | 5% | 10% | 20% | 30% | 40–100% | Вид пластины | ||||||||||
| .F..LDJ | 0,12 | 0,46 | 0,82 | 0,08 | 0,33 | 0,59 | 0,06 | 0,25 | 0,44 | 0,06 | 0,22 | 0,38 | 0,05 | 0,20 | 0,35 | .F..LDJ |
| .E..LDJ | 0,12 | 0,47 | 0,82 | 0,08 | 0,34 | 0,59 | 0,06 | 0,26 | 0,44 | 0,06 | 0,22 | 0,39 | 0,05 | 0,20 | 0,35 | .E..LDJ |
| .E..LD | 0,12 | 0,46 | 0,81 | 0,09 | 0,33 | 0,58 | 0,07 | 0,25 | 0,43 | 0,06 | 0,22 | 0,38 | 0,05 | 0,20 | 0,35 | .E..LD |
| .E..GD | 0,17 | 0,52 | 0,89 | 0,12 | 0,38 | 0,64 | 0,09 | 0,28 | 0,48 | 0,08 | 0,24 | 0,42 | 0,07 | 0,22 | 0,38 | .E..GD |
| .S..GE | 0,23 | 0,51 | 0,89 | 0,17 | 0,37 | 0,64 | 0,13 | 0,27 | 0,48 | 0,11 | 0,24 | 0,42 | 0,10 | 0,22 | 0,38 | .S..GE |
| .S..GD | 0,23 | 0,50 | 0,88 | 0,17 | 0,36 | 0,63 | 0,13 | 0,27 | 0,47 | 0,11 | 0,24 | 0,41 | 0,10 | 0,22 | 0,38 | .S..GD |
| .S..GD2 | 0,23 | 0,50 | 0,88 | 0,17 | 0,36 | 0,63 | 0,13 | 0,27 | 0,47 | 0,11 | 0,24 | 0,41 | 0,10 | 0,22 | 0,38 | .S..GD2 |
| .E..HD | 0,23 | 0,59 | 0,95 | 0,17 | 0,43 | 0,68 | 0,13 | 0,32 | 0,51 | 0,11 | 0,28 | 0,44 | 0,10 | 0,25 | 0,41 | .E..HD |
| .E..HD2 | 0,21 | 0,59 | 0,95 | 0,15 | 0,43 | 0,68 | 0,11 | 0,32 | 0,51 | 0,10 | 0,28 | 0,44 | 0,09 | 0,25 | 0,41 | .E..HD2 |
EDC...: Шлифованные пластины; подходят для всех чистовых операций обработки нержавеющих сталей и жаропрочных сплавов. EDP...: Спрессованные пластины; низкая себестоимость на кромку при выполнении черновых и получистовых операций. .F.LDJ: Острая режущая кромка для обработки алюминия и других цветных металлов. .E.LDJ: Обработка алюминия и других цветных металлов. .E.GD: Чистовые операции и высокоточная обработка. .E.HD: Черновая и получистовая обработка. .S.GD: Максимально прочная режущая кромка для тяжелой черновой обработки с большими подачами любых групп материалов.
Рекомендуемые начальные скорости резания для обработки без СОЖ (м/мин)
| Группа материала | KC520M | KC725M | KCPK30 | KCPM40 | KCSM40 | ||||||||||
| 1 | – | – | – | 260 | 230 | 215 | 455 | 395 | 370 | 295 | 260 | 245 | 260 | 230 | 215 |
| 2 | – | – | – | 220 | 190 | 160 | 280 | 255 | 230 | 250 | 215 | 180 | 220 | 190 | 160 |
| P 3 | – | – | – | 200 | 170 | 140 | 255 | 230 | 205 | 230 | 195 | 160 | 200 | 170 | 140 |
| 4 | – | – | – | 180 | 150 | 120 | 190 | 175 | 160 | 205 | 170 | 135 | 180 | 150 | 120 |
| 5 | – | – | – | 150 | 135 | 120 | 260 | 230 | 210 | 170 | 155 | 135 | 150 | 135 | 120 |
| 6 | – | – | – | 130 | 100 | 80 | 160 | 135 | 125 | 150 | 115 | 90 | 130 | 100 | 80 |
| 1 | – | – | – | 170 | 150 | 135 | 205 | 185 | 155 | 195 | 170 | 155 | 170 | 150 | 135 |
| M 2 | – | – | – | 155 | 130 | 110 | 185 | 160 | 140 | 175 | 150 | 125 | 155 | 130 | 110 |
| 3 | – | – | – | 115 | 100 | 80 | 145 | 130 | 115 | 130 | 115 | 90 | 115 | 100 | 80 |
| 1 | 270 | 245 | 215 | – | – | – | 295 | 265 | 240 | – | – | – | – | – | – |
| K 2 | 210 | 190 | 175 | – | – | – | 235 | 210 | 190 | – | – | – | – | – | – |
| 3 | 175 | 160 | 145 | – | – | – | 195 | 175 | 160 | – | – | – | – | – | – |
| 1 | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – |
| N 2 | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – |
| 3 | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – |
| 1 | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – |
| S 2 | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – |
| 3 | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – |
| 4 | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – |
| 1 | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – |
| H 2 | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – |
| 3 | – | – | – | – | – | – | – | – | – | – | – | – | – | – | – |
ПРИМЕЧАНИЕ. Рекомендуемые НАЧАЛЬНЫЕ скорости резания указаны жирным шрифтом. При увеличении средней толщины стружки необходимо снижать скорость.