Каталог микроинструмента Karnasch 2021 - страница 106
Навигация
 Каталог прямошлифовальные машины Karnasch 2021
 Каталог магнитных станков Karnasch 2021
 Каталог стоматологического инструмента Karnasch 2021
 Основной каталог Karnasch 2021
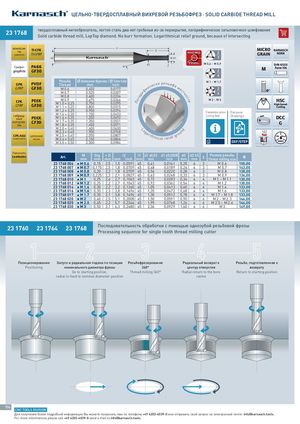
ЦЕЛЬНО-ТВЕРДОСПЛАВНЫЙ ВИХРЕВОЙ РЕЗЬБОФРЕЗ · SOLID CARBIDE THREAD MILL
23 1768231768 твердосплавный нитеобрезатель, логтоп сталь диа нет гребенья из-за перекрытия, логарифмическое затыловочное шлифование Solid carbide thread mill, LopTop diamond. No burr formation. Logarithmical relief ground, because of intersecting
компози- TI-CFK l1 MICRO
ты l2 Z KARNASCH
| TI-CFRP | GRAIN | NORM | ||||
| COMPOSITES | 3 | |||||
| d2 | M d1 |
d3 M 0,6 - M 0,9 DIN 6535
Графит PA66 Z
17° M Form HA
| graphite | GF30 | Z |
| 4 |
Резьба Алмазное бурение / Core hole M 1 - M 1,7
GFK PVDF Thread mm Inch ки рельефа м
GF30 чес ест
| GFRP | M 0.6 | 0,450 | 0,0177 | ми | Z | ||||||||
| M 0.7 | 0,525 | 0,0207 | иф | но | 6 | ||||||||
| M 0.8 | 0,600 | 0,0236 | ар | ст | |||||||||
| PEEK | M 0.9 | 0,675 | 0,0266 | ог | и | M 2 - M 3 | HSC | ||||||
| CFK | M 1.0 × 0,25 | 0,750 | 0,0295 | Л | |||||||||
| CFRP | GF30 | High-Speed- | |||||||||||
| M 1.1 × 0,25 | 0,800 | 0,0315 | Cutting | ||||||||||
| M 1.2 × 0,25 | 0,950 | 0,0374 | |||||||||||
| M 1.4 × 0,30 | 1,100 | 0,0433 | Параметры резки | Рисунки | |||||||||
| гибрид- | PEEK M 1.6 × 0,35 | 1,250 | 0,0492 | Cutting data | DCC Drawings | ||||||||
| ные | |||||||||||||
| материа- | CF30 M 1.7 × 0,35 | 1,350 | 0,0531 | G | |||||||||
| лы | M 1.8 × 0,35 | 1,450 | 0,0571 | ||||||||||
| M 2.0 × 0,40 | 1,600 | 0,0630 | Logarit | ||||||||||
| M 2.3 × 0,40 | 1,900 | 0,0748 | nd | ||||||||||
| CFK-ALU | M 2.5 × 0,45 | 2,050 | 0,0807 | hmical relief grou | |||||||||
| ЦИРКОНИЙ | |||||||||||||
| композиты | M 2.6 × 0,45 | 2,150 | 0,0846 | ||||||||||
| ZIRCONIA | DXF/STEP | ||||||||||||
| M 3.0 × 0,50 | 2,500 | 0,0984 | |||||||||||
| Ламинаты | M | Stg | × D | d1 ±0,02 l1 l2 | d1 ±0,0008 | d3 | d2 h5 | Размер резьбы | |||||
| Laminates | Art.Art. | mm | mm | mm | mm Inch | mm mm | Inch | mm | mm | Z | Threat milling size | € | |
| 23 2317680061768006 | I M 0.6 | 0,15 | 2,5 1,5 0,0591 45 | 0,41 | 0,0161 | 0,20 | 4 | 3 | M 0.6 | 150,00 | |||
| 23 2317680071768007 | I M 0.7 | 0,175 2,5 1,8 0,0709 45 | 0,48 | 0,0189 | 0,24 | 4 | 3 | M 0.7 | 143,00 | ||||
| 23 2317680081768008 | I M 0.8 | 0,20 | 2,2 1,8 0,0709 45 | 0,56 | 0,0220 | 0,28 | 4 | 3 | M 0.8 | 138,00 | |||
| 23 2317681768009009 | I M 0.9 | 0,225 2,3 2,1 0,0827 45 | 0,63 | 0,0248 | 0,33 | 4 | 3 | M 0.9 | 134,00 | ||||
| 23 2317680101768010 | I M 1 | 0,25 | 2,6 2,7 0,1063 45 | 0,72 | 0,0283 | 0,34 | 4 | 4 | M 1 – M 1.1 | 130,00 | |||
| 23 2317680121768012 | I M 1.2 | 0,25 | 2,2 2,7 0,1063 45 | 0,92 | 0,0362 | 0,54 | 4 | 4 | M 1.2 | 130,00 | |||
| 23 2317681768014014 | I M 1.4 | 0,30 | 2,2 3,2 0,1260 45 | 1,05 | 0,0413 | 0,60 | 4 | 4 | M 1.4 | 133,00 | |||
| 23 2317680161768016 | I M 1.6 | 0,35 | 2,3 3,8 0,1496 45 | 1,20 | 0,0472 | 0,68 | 4 | 4 | M 1.6 | 133,00 | |||
| 23 2317680171768017 | I M 1.7 | 0,35 | 2,1 3,8 0,1496 45 | 1,30 | 0,0512 | 0,78 | 4 | 4 | M 1.7 – M 1.8 | 133,00 | |||
| 23 2317680201768020 | I M 2 | 0,40 | 2,5 5,1 0,2008 45 | 1,50 | 0,0591 | 0,90 | 4 | 6 | M 2 – M 2.3 | 144,00 | |||
| 23 2317680251768025 | I M 2.5 | 0,45 | 2,2 5,7 0,2244 45 | 1,95 | 0,0768 | 1,26 | 4 | 6 | M 2.5 – M 2.6 | 144,00 | |||
| 23 2317680301768030 | I M 3 | 0,50 | 2,1 6,3 0,2480 45 | 2,36 | 0,0929 | 1,60 | 4 | 6 | M 3 | 149,00 |
23176023 1760 23176423 1764 23176823 1768 Последовательность обработки с помощью однозубой резьбовой фрезы
1 2 Processing sequence for single tooth thread milling cutter34 5
Позиционирование Запуск и радиальная подача по позиции Резьбофрезерование Радиальный возврат к Резьба, подготовленная к
Positioning номинального диаметра фрезы 360° центру отверстия возврату
Go to starting position, Thread milling 360° Radial return to the bore Return to starting position
radial infeed to nominal diameterposition centre