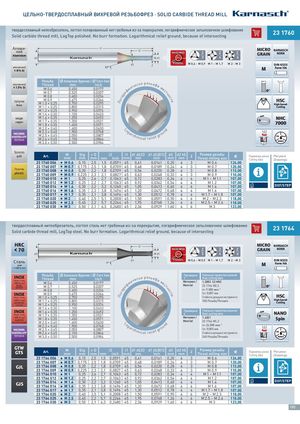
ЦЕЛЬНО-ТВЕРДОСПЛАВНЫЙ ВИХРЕВОЙ РЕЗЬБОФРЕЗ · SOLID CARBIDE THREAD MILL
твердосплавный нитеобрезатель, логтоп полированный нет гребенья из-за перекрытия, логарифмическое затыловочное шлифование 23 1760231760 Solid carbide thread mill, LogTop polished. No burr formation. Logarithmical relief ground, because of intersecting
Алюми- l1 MICRO
| ний | | l2 | | Z | Z | Z | | KARNASCH |
| | | | | | | GRAIN | NORM |
| Aluminium | | | | 3 | 4 | 6 | | |
| d2 | | M d1 | | | | | |
| d3 | | M 0,6 - M 0,9 | M 1 - M 1,7 | M 2 - M 3 | DIN 6535 |
| Z | | | | |
| алюминий | 17° | M | Form HA |
| < 6% Si | | | |
Резьба Алмазное бурение / Core hole ки рельефа м
| алюминий | | Thread | | mm | | Inch | | чес | | | | | | |
| < 12% Si | | M 0.6 | | 0,450 | | 0,0177 | | ми | | ест | | | | |
| | M 0.7 | | 0,525 | | 0,0207 | | иф | | но | | | | |
| | M 0.8 | | 0,600 | | 0,0236 | | ар | | ст | | | | |
| латуни | | M 0.9 | | 0,675 | | 0,0266 | | ог | | и | | | | HSC |
| | M 1.0 × 0,25 | | 0,750 | | 0,0295 | | Л | | | | | | |
| brass | | | | | | | | | | | | | | High-Speed- |
| | M 1.1 × 0,25 | | 0,800 | | 0,0315 | | | | | | | | Cutting |
| | M 1.2 × 0,25 | | 0,950 | | 0,0374 | | | | | | | | |
| | M 1.4 × 0,30 | | 1,100 | | 0,0433 | | | | | | | | |
| меди | | M 1.6 × 0,35 | | 1,250 | | 0,0492 | | | | | | | | |
| copper | | M 1.7 × 0,35 | | 1,350 | | 0,0531 | | | | | | | | |
| | M 1.8 × 0,35 | | 1,450 | | 0,0571 | | | | | | | | |
| | M 2.0 × 0,40 | | 1,600 | | 0,0630 | | Logarit | | | | | | |
| | M 2.3 × 0,40 | | 1,900 | | 0,0748 | | | | nd | | | | |
| INCONEL | | M 2.5 × 0,45 | | 2,050 | | 0,0807 | | hmical relief grou | | | | | | |
| HASTELLOY | | M 2.6 × 0,45 | | 2,150 | | 0,0846 | | | | | | | | |
| ТИТАНА | | | | | | | | | | | | | | |
| | M 3.0 × 0,50 | | 2,500 | | 0,0984 | | | | | | | | |
| Золото | | | | | | | | | | | | | Размер резьбы | |
| | Art.Art. | | M | Stg | × D | | l1 l2 d1 ±0,03 | d1 ±0,0012 | d3 | d2 h5 | Z | | Рисунки Параметры резки |
| gold | | | | mm | mm | mm | mm | mm Inch mm | Inch | mm | mm | | Threat milling size | € |
| | | | | | | | | | | | | | Drawings Cutting data |
| 23 2317600061760006 | | I M 0.6 | | 0,15 | 2,5 | 1,5 0,0591 45 | 0,41 | 0,0161 | 0,20 | 4 | 3 | M 0.6 | 126,00 |
| 23 2317600071760007 | | I M 0.7 | | 0,175 2,5 | | 1,8 0,0709 45 | 0,48 | 0,0189 | 0,24 | 4 | 3 | M 0.7 | 120,00 |
| Пластик | 23 2317600081760008 | | I M 0.8 | | 0,20 | 2,2 | 1,8 0,0709 45 | 0,56 | 0,0220 | 0,28 | 4 | 3 | M 0.8 | 115,00 |
| plastic | 23 2317600091760009 | | I M 0.9 | | 0,225 2,3 | | 2,1 0,0827 45 | 0,63 | 0,0248 | 0,33 | 4 | 3 | M 0.9 | 110,00 |
| 23 2317601760010010 | | I M 1 | | 0,25 | 2,6 | 2,7 0,1063 45 | 0,72 | 0,0283 | 0,34 | 4 | 4 | M 1 – M 1.1 | 107,00 |
| 23 2317601760012012 | | I M 1.2 | | 0,25 | 2,2 | 2,7 0,1063 45 | 0,92 | 0,0362 | 0,54 | 4 | 4 | M 1.2 | 107,00 |
| 23 2317600141760014 | | I M 1.4 | | 0,30 | 2,2 | 3,2 0,1260 45 | 1,05 | 0,0413 | 0,60 | 4 | 4 | M 1.4 | DXF/STEP 107,00 |
| 23 2317600161760016 | | I M 1.6 | | 0,35 | 2,3 | 3,8 0,1496 45 | 1,20 | 0,0472 | 0,68 | 4 | 4 | M 1.6 | 107,00 |
| 23 2317600171760017 | | I M 1.7 | | 0,35 | 2,1 | 3,8 0,1496 45 | 1,30 | 0,0512 | 0,78 | 4 | 4 | M 1.7 – M 1.8 | 107,00 |
| 23 2317600201760020 | | I M 2 | | 0,40 | 2,5 | 5,1 0,2008 45 | 1,50 | 0,0591 | 0,90 | 4 | 6 | M 2 – M 2.3 | 118,00 |
| 23 2317600251760025 | | I M 2.5 | | 0,45 | 2,2 | 5,7 0,2244 45 | 1,95 | 0,0768 | 1,26 | 4 | 6 | M 2.5 – M 2.6 | 118,00 |
| 23 2317600301760030 | | I M 3 | | 0,50 | 2,1 | 6,3 0,2480 45 | 2,36 | 0,0929 | 1,60 | 4 | 6 | M 3 | 123,00 |
твердосплавный нитеобрезатель, логтоп сталь нет гребенья из-за перекрытия, логарифмическое затыловочное шлифование 23 1764231764 Solid carbide thread mill, LogTop steel. No burr formation. Logarithmical relief ground, because of intersecting
| < 70 | | | | | Z | | Z | | Z | GRAIN | NORM |
| d2 | | M d1 | | 3 | | 4 | | 6 | | |
| Сталь | | d3 | Z | M 0,6 - M 0,9 | | M 1 - M 1,7 | | M 2 - M 3 | | | DIN 6535 |
| | 17° | M | Form HA |
| steel | | | |
| < 1400 Н/ мм2 | | | | |
| INOX | | Резьба | Алмазное бурение / Core hole | | | | ки рельефа м | | | Проверка | | Реальные параметры резания | |
| | Thread | | mm | | Inch | чес | | | 1 | | Real cutting data | |
| Нерж сталь | | | | | | | | | ест | Материал / | | 1.2083 52 HRC | |
| < 900 Н /мм2 | | M 0.6 | | 0,450 | | 0,0177 | ми | | | | | | |
| ferritic | | M 0.7 | | 0,525 | | 0,0207 | иф | | но | Material | | 23 1764 M2,5 | |
| ФЕРРИТ | | | | | | | | | | | | n= 9.000 мин | |
| | M 0.8 | | 0,600 | | 0,0236 | ар | | ст | | | | 1 |
| INOX | | M 0.9 | | 0,675 | | 0,0266 | ог | | и | | | fz= 0,007 мм | HSC |
| | M 1.0 × 0,25 | | 0,750 | | 0,0295 | Л | | | | | Стойкость режущего инструмента: | |
| Нерж сталь | | | | | | | | | | | | | |
| > 900 Н /мм2 | | M 1.1 × 0,25 | | 0,800 | | 0,0315 | | | | | | 100 Резьба/Threads | High-Speed- |
| martensitic | | M 1.2 × 0,25 | | 0,950 | | 0,0374 | | | | | | | Cutting |
| куница | | | | | | | | | | | | | |
| | M 1.4 × 0,30 | | 1,100 | | 0,0433 | | | | | | | |
| INOX | | M 1.6 × 0,35 | | 1,250 | | 0,0492 | | | | Проверка | | Реальные параметры резания | NANO |
| | M 1.7 × 0,35 | | 1,350 | | 0,0531 | | | | 2 | | Real cutting data | |
| Нерж сталь | | | | | | | | | | | | | |
| < 900 Н /мм2 | | M 1.8 × 0,35 | | 1,450 | | 0,0571 | | | | Материал / | | 1.4301 | Spin |
| austenitic | | | | | | | Lo | | | Material | | 23 1764 M1,2 | |
| аустенитный | | M 2.0 × 0,40 | | 1,600 | | 0,0630 | | | | | | | |
| | M 2.3 × 0,40 | | 1,900 | | 0,0748 | garit | | nd | | | n= 26.000 мин1 | |
| INCONEL | | M 2.5 × 0,45 | | 2,050 | | 0,0807 | hmical relief grou | | | | | fz= 0,005 мм | |
| HASTELLOY | | M 2.6 × 0,45 | | 2,150 | | 0,0846 | | | | | | Стойкость режущего инструмента: | |
| ТИТАНА | | M 3.0 × 0,50 | | 2,500 | | 0,0984 | | | | | | 240 Резьба/Threads | |
| GTW | | | | | | | | | | | | Размер резьбы | |
| | | | M | Stg | × D | d1 ±0,03 l1 l2 | d1 ±0,0012 | d3 | d2 h5 | | | |
| GTS | | Art.Art. | | mm | mm | mm | mm Inch mm mm | Inch | mm | mm | Z | Threat milling size | Рисунки Параметры резки € |
| | | | | | | | | | | | | Drawings Cutting data |
| 23 2317641764006006 | | I M 0.6 | | 0,15 | 2,5 1,5 0,0591 45 | 0,41 | 0,0161 | 0,20 | 4 | 3 | | M 0.6 126,00 |
| 23 2317640071764007 | | I M 0.7 | | 0,175 2,5 1,8 0,0709 45 | | 0,48 | 0,0189 | 0,24 | 4 | 3 | | M 0.7 120,00 |
| GJL | 23 2317640081764008 | | I M 0.8 | | 0,20 | 2,2 1,8 0,0709 45 | 0,56 | 0,0220 | 0,28 | 4 | 3 | | M 0.8 115,00 |
| 23 2317640091764009 | | I M 0.9 | | 0,225 2,3 2,1 0,0827 45 | | 0,63 | 0,0248 | 0,33 | 4 | 3 | | M 0.9 110,00 |
| 23 2317640101764010 | | I M 1 | | 0,25 | 2,6 2,7 0,1063 45 | 0,72 | 0,0283 | 0,34 | 4 | 4 | M 1 – M 1.1 | 107,00 |
| 23 2317640121764012 | | I M 1.2 | | 0,25 | 2,2 2,7 0,1063 45 | 0,92 | 0,0362 | 0,54 | 4 | 4 | | M 1.2 107,00 |
| 23 2317640141764014 | | I M 1.4 | | 0,30 | 2,2 3,2 0,1260 45 | 1,05 | 0,0413 | 0,60 | 4 | 4 | | DXF/STEP M 1.4 107,00 |
| GJS | 23 | | | | | | | | | | | | |
| 2317640161764016 | | I M 1.6 | | 0,35 | 2,3 3,8 0,1496 45 | 1,20 | 0,0472 | 0,68 | 4 | 4 | | M 1.6 107,00 |
| 23 2317640171764017 | | I M 1.7 | | 0,35 | 2,1 3,8 0,1496 45 | 1,30 | 0,0512 | 0,78 | 4 | 4 | M 1.7 – M 1.8 | 107,00 |
| 23 2317641764020020 | | I M 2 | | 0,40 | 2,5 5,1 0,2008 45 | 1,50 | 0,0591 | 0,90 | 4 | 6 | M 2 – M 2.3 | 118,00 |
| 23 2317641764025025 | | I M 2.5 | | 0,45 | 2,2 5,7 0,2244 45 | 1,95 | 0,0768 | 1,26 | 4 | 6 | M 2.5 – M 2.6 | 118,00 |
| 23 2317640301764030 | | I M 3 | | 0,50 | 2,1 6,3 0,2480 45 | 2,36 | 0,0929 | 1,60 | 4 | 6 | | M 3 123,00 |
 Каталог прямошлифовальные машины Karnasch 2021
 Каталог магнитных станков Karnasch 2021
 Каталог стоматологического инструмента Karnasch 2021
 Основной каталог Karnasch 2021