Каталог Iscar вращающийся инструмент 2017 - страница 69
Навигация
 Каталог Iscar токарные пластины ISO 2022
 Каталог Iscar инструмент для фрезерования
 Каталог Iscar решения для глубокого сверления
 Каталог Iscar полирующие фрезы
 Новые режущие инструменты Iscar 2026
 Каталог Iscar новые продукты 2018
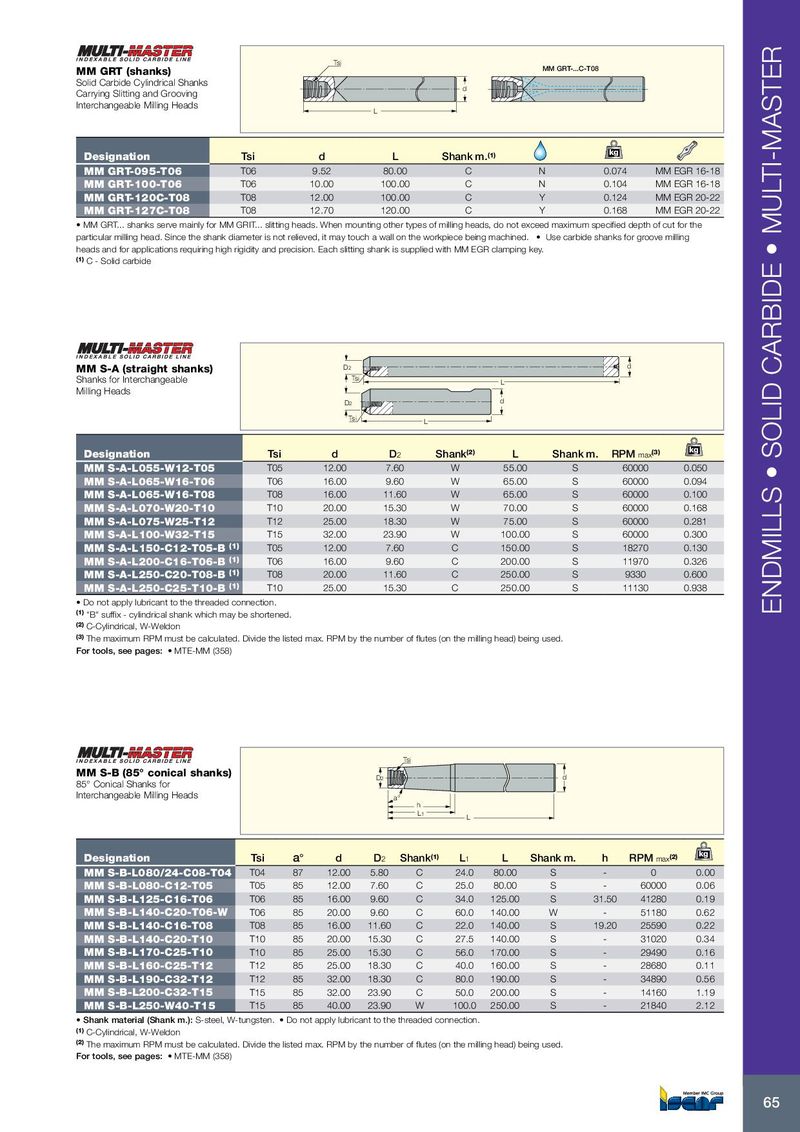
| MM GRT (shanks) Solid Carbide Cylindrical Shanks Carrying Slitting and Grooving Interchangeable Milling Heads | Tsi | L | d | MM GRT- | ...C-T08 | ||
| Designation | Tsi | d | L | Shank m | .(1) | kg | |
| MM GRT-095-T06 | T06 | 9.52 | 80.00 | C | N | 0.074 | MM EGR 16-18 |
| MM GRT-100-T06 | T06 | 10.00 | 100.00 | C | N | 0.104 | MM EGR 16-18 |
| MM GRT-120C-T08 | T08 | 12.00 | 100.00 | C | Y | 0.124 | MM EGR 20-22 |
| MM GRT-127C-T08 | T08 | 12.70 | 120.00 | C | Y | 0.168 | MM EGR 20-22 |
- MM GRT... shanks serve mainly for MM GRIT... slitting heads. When mounting other types of milling heads, do not exceed maximum specified depth of cut for the
particular milling head. Since the shank diameter is not relieved, it may touch a wall on the workpiece being machined. Use carbide shanks for groove milling heads and for applications requiring high rigidity and precision. Each slitting shank is supplied with MM EGR clamping key. (1) C - Solid carbide
| MM S-A (straight shanks) Shanks for Interchangeable | D2 Tsi | L | d | |||||
| Milling Heads | D2 Tsi | L | d | |||||
| Designation | Tsi | d | D2 | Shank(2) | L | Shank m. | RPMmax(3) | kg |
| MM S-A-L055-W12-T05 | T05 | 12.00 | 7.60 | W | 55.00 | S | 60000 | 0.050 |
| MM S-A-L065-W16-T06 | T06 | 16.00 | 9.60 | W | 65.00 | S | 60000 | 0.094 |
| MM S-A-L065-W16-T08 | T08 | 16.00 | 11.60 | W | 65.00 | S | 60000 | 0.100 |
| MM S-A-L070-W20-T10 | T10 | 20.00 | 15.30 | W | 70.00 | S | 60000 | 0.168 |
| MM S-A-L075-W25-T12 | T12 | 25.00 | 18.30 | W | 75.00 | S | 60000 | 0.281 |
| MM S-A-L100-W32-T15 | T15 | 32.00 | 23.90 | W | 100.00 | S | 60000 | 0.300 |
| MM S-A-L150-C12-T05-B(1) | T05 | 12.00 | 7.60 | C | 150.00 | S | 18270 | 0.130 |
| MM S-A-L200-C16-T06-B(1) | T06 | 16.00 | 9.60 | C | 200.00 | S | 11970 | 0.326 |
| MM S-A-L250-C20-T08-B(1) | T08 | 20.00 | 11.60 | C | 250.00 | S | 9330 | 0.600 |
| MM S-A-L250-C25-T10-B(1) | T10 | 25.00 | 15.30 | C | 250.00 | S | 11130 | 0.938 |
- Do not apply lubricant to the threaded connection.
(1) "B" suffix - cylindrical shank which may be shortened. (2) C-Cylindrical, W-Weldon (3) The maximum RPM must be calculated. Divide the listed max. RPM by the number of flutes (on the milling head) being used. For tools, see pages: MTE-MM (358)
| Tsi | |||||||||||
| MM S-B (85° conical shanks) 85° Conical Shanks for | D2 | d | |||||||||
| Interchangeable Milling Heads | a | ° L1 h | L | ||||||||
| Designation | Tsi | a° | d | D2 | Shank(1) | L1 | L | Shank m. | h | RPMmax(2) | kg |
| MM S-B-L080/24-C08-T04 | T04 | 87 | 12.00 | 5.80 | C | 24.0 | 80.00 | S | - | 0 | 0.00 |
| MM S-B-L080-C12-T05 | T05 | 85 | 12.00 | 7.60 | C | 25.0 | 80.00 | S | - | 60000 | 0.06 |
| MM S-B-L125-C16-T06 | T06 | 85 | 16.00 | 9.60 | C | 34.0 | 125.00 | S | 31.50 | 41280 | 0.19 |
| MM S-B-L140-C20-T06-W | T06 | 85 | 20.00 | 9.60 | C | 60.0 | 140.00 | W | - | 51180 | 0.62 |
| MM S-B-L140-C16-T08 | T08 | 85 | 16.00 | 11.60 | C | 22.0 | 140.00 | S | 19.20 | 25590 | 0.22 |
| MM S-B-L140-C20-T10 | T10 | 85 | 20.00 | 15.30 | C | 27.5 | 140.00 | S | - | 31020 | 0.34 |
| MM S-B-L170-C25-T10 | T10 | 85 | 25.00 | 15.30 | C | 56.0 | 170.00 | S | - | 29490 | 0.16 |
| MM S-B-L160-C25-T12 | T12 | 85 | 25.00 | 18.30 | C | 40.0 | 160.00 | S | - | 28680 | 0.11 |
| MM S-B-L190-C32-T12 | T12 | 85 | 32.00 | 18.30 | C | 80.0 | 190.00 | S | - | 34890 | 0.56 |
| MM S-B-L200-C32-T15 | T15 | 85 | 32.00 | 23.90 | C | 50.0 | 200.00 | S | - | 14160 | 1.19 |
| MM S-B-L250-W40-T15 | T15 | 85 | 40.00 | 23.90 | W | 100.0 | 250.00 | S | - | 21840 | 2.12 |
- Shank material (Shank m.): S-steel, W-tungsten.
- Do not apply lubricant to the threaded connection.
(2) The maximum RPM must be calculated. Divide the listed max. RPM by the number of flutes (on the milling head) being used. For tools, see pages: MTE-MM (358)