Каталог Iscar вращающийся инструмент 2017 - страница 269
Навигация
 Каталог Iscar токарные пластины ISO 2022
 Каталог Iscar инструмент для фрезерования
 Каталог Iscar решения для глубокого сверления
 Каталог Iscar полирующие фрезы
 Новые режущие инструменты Iscar 2026
 Каталог Iscar новые продукты 2018
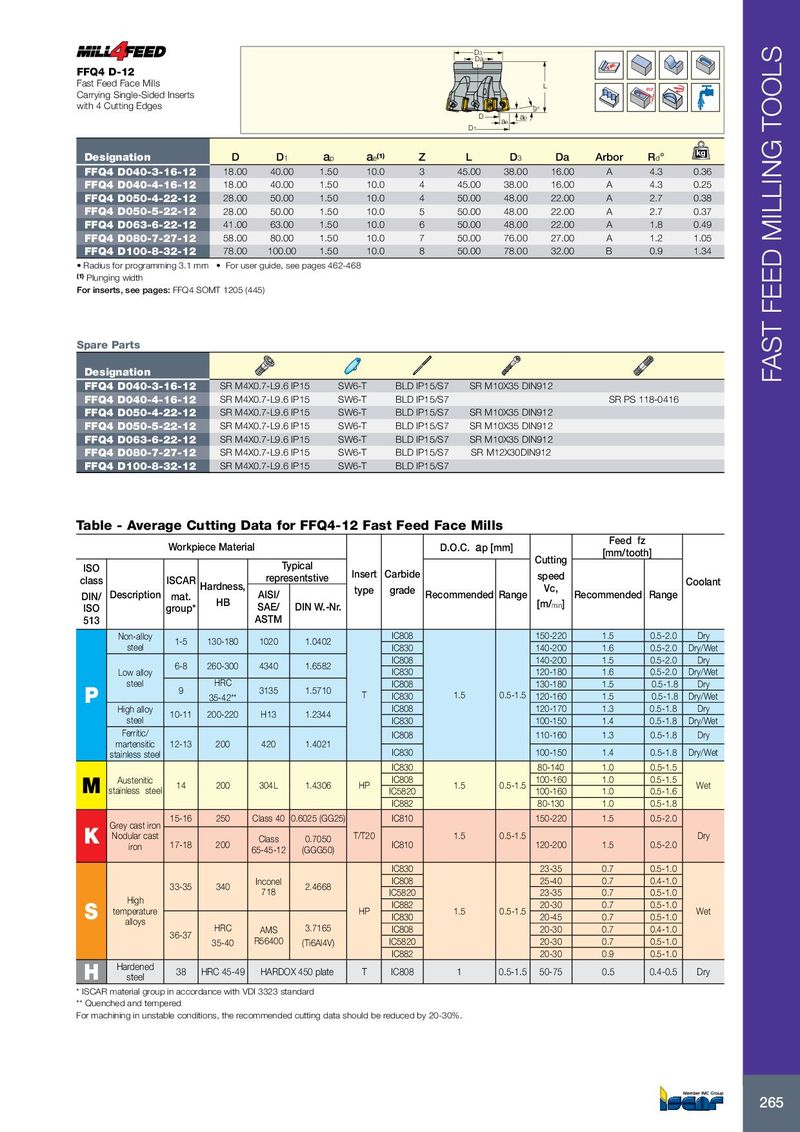
| FFQ4 D-12 | Da D3 | ||||||||||
| Fast Feed Face Mills Carrying Single-Sided Inserts with 4 Cutting Edges | D D1 | 9° ap ae | L | Rd° | |||||||
| Designation | D | D1 | ap | ae(1) | Z | L | D3 | Da | Arbor | Rd° | kg |
| FFQ4 D040-3-16-12 | 18.00 | 40.00 | 1.50 | 10.0 | 3 | 45.00 | 38.00 | 16.00 | A | 4.3 | 0.36 |
| FFQ4 D040-4-16-12 | 18.00 | 40.00 | 1.50 | 10.0 | 4 | 45.00 | 38.00 | 16.00 | A | 4.3 | 0.25 |
| FFQ4 D050-4-22-12 | 28.00 | 50.00 | 1.50 | 10.0 | 4 | 50.00 | 48.00 | 22.00 | A | 2.7 | 0.38 |
| FFQ4 D050-5-22-12 | 28.00 | 50.00 | 1.50 | 10.0 | 5 | 50.00 | 48.00 | 22.00 | A | 2.7 | 0.37 |
| FFQ4 D063-6-22-12 | 41.00 | 63.00 | 1.50 | 10.0 | 6 | 50.00 | 48.00 | 22.00 | A | 1.8 | 0.49 |
| FFQ4 D080-7-27-12 | 58.00 | 80.00 | 1.50 | 10.0 | 7 | 50.00 | 76.00 | 27.00 | A | 1.2 | 1.05 |
| FFQ4 D100-8-32-12 | 78.00 | 100.00 | 1.50 | 10.0 | 8 | 50.00 | 78.00 | 32.00 | B | 0.9 | 1.34 |
- Radius for programming 3.1 mm
- For user guide, see pages 462-468
(1) Plunging width For inserts, see pages: FFQ4 SOMT 1205 (445)
Spare Parts
| Designation | |||||
| FFQ4 D040-3-16-12 | SR M4X0.7-L9.6 IP15 | SW6-T | BLD IP15/S7 | SR M10X35 DIN912 | |
| FFQ4 D040-4-16-12 | SR M4X0.7-L9.6 IP15 | SW6-T | BLD IP15/S7 | SR PS 118-0416 | |
| FFQ4 D050-4-22-12 | SR M4X0.7-L9.6 IP15 | SW6-T | BLD IP15/S7 | SR M10X35 DIN912 | |
| FFQ4 D050-5-22-12 | SR M4X0.7-L9.6 IP15 | SW6-T | BLD IP15/S7 | SR M10X35 DIN912 | |
| FFQ4 D063-6-22-12 | SR M4X0.7-L9.6 IP15 | SW6-T | BLD IP15/S7 | SR M10X35 DIN912 | |
| FFQ4 D080-7-27-12 | SR M4X0.7-L9.6 IP15 | SW6-T | BLD IP15/S7 | SR M12X30DIN912 | |
| FFQ4 D100-8-32-12 | SR M4X0.7-L9.6 IP15 | SW6-T | BLD IP15/S7 |
Table - Average Cutting Data for FFQ4-12 Fast Feed Face Mills
| Workpi | ece Materi | al | D.O.C.a | p [mm] | Feed f [mm/toot | z h] | |||||||
| ISO class | ISCAR | Hardness, | Ty repre | pical sentstive | Insert t | Carbide d | Cutting speed Vc | Coolant | |||||
| DIN/ | Description | mat. | HB | AISI/ | ype | grae | Recommend | ed Range | , | Recommended | Range | ||
| ISO 513 | group | SAE/ ASTM | DIN W.-Nr. | [m/min] | |||||||||
| Non-alloy | IC808 | 150-220 | 1.5 | 0.5-2.0 | Dry | ||||||||
| steel | 1-5 | 130-180 | 1020 | 1.0402 | IC830 | 140-200 | 1.6 | 0.5-2.0 | Dry/Wet | ||||
| IC808 | 140-200 | 1.5 | 0.5-2.0 | Dry | |||||||||
| Low alloy | 6-8 | 260-300 | 4340 | 1.6582 | IC830 | 120-180 | 1.6 | 0.5-2.0 | Dry/Wet | ||||
| steel | HRC | IC808 | 130-180 | 1.5 | 0.5-1.8 | Dry | |||||||
| P | 9 | 35-42 | 3135 | 1.5710 | T | IC830 | 1.5 | 0.5-1.5 | 120-160 | 1.5 | 0.5-1.8 | Dry/Wet | |
| High alloy | 1011 | 200220 | H13 | 12344 | IC808 | 120-170 | 1.3 | 0.5-1.8 | Dry | ||||
| steel | - | - | . | IC830 | 100-150 | 1.4 | 0.5-1.8 | Dry/Wet | |||||
| Ferritic/ titi | 1213 | 200 | 420 | 14021 | IC808 | 110-160 | 1.3 | 0.5-1.8 | Dry | ||||
| marensc stainless steel | - | . | IC830 | 100-150 | 1.4 | 0.5-1.8 | Dry/Wet | ||||||
| IC830 | 80-140 | 1.0 | 0.5-1.5 | ||||||||||
| M | Austenitic stainless steel | 14 | 200 | 304L | 1.4306 | HP | IC808 IC5820 | 1.5 | 0.5-1.5 | 100-160 100-160 | 1.0 1.0 | 0.5-1.5 0.5-1.6 | Wet |
| IC882 | 80-130 | 1.0 | 0.5-1.8 | ||||||||||
| Grey cast iron | 15-16 | 250 | Class 40 | 0.6025 (GG25) | IC810 | 150-220 | 1.5 | 0.5-2.0 | |||||
| K | Nodular cast | Class | 07050 | T/T20 | 1.5 | 0.5-1.5 | Dry | ||||||
| iron | 17-18 | 200 | 65-45-12 | . (GGG50) | IC810 | 120-200 | 1.5 | 0.5-2.0 | |||||
| IC830 | 23-35 | 0.7 | 0.5-1.0 | ||||||||||
| Inconel | IC808 | 25-40 | 0.7 | 0.4-1.0 | |||||||||
| 33-35 | 340 | 718 | 2.4668 | IC5820 | 23-35 | 0.7 | 0.5-1.0 | ||||||
| High | IC882 | 20-30 | 0.7 | 0.5-1.0 | |||||||||
| S | temperature | HP | IC830 | 1.5 | 0.5-1.5 | 20-45 | 0.7 | 0.5-1.0 | Wet | ||||
| alloys | HRC | AMS | 3.7165 | IC808 | 20-30 | 0.7 | 0.4-1.0 | ||||||
| 36-37 | 35-40 | R56400 | (Ti6Al4V) | IC5820 | 20-30 | 0.7 | 0.5-1.0 | ||||||
| IC882 | 20-30 | 0.9 | 0.5-1.0 | ||||||||||
| H | Hardened steel | 38 | HRC 45-49 | HARDO | X 450 plate | T | IC808 | 1 | 0.5-1.5 | 50-75 | 0.5 | 0.4-0.5 | Dry |
* ISCAR material group in accordance with VDI 3323 standard ** Quenched and tempered For machining in unstable conditions, the recommended cutting data should be reduced by 20-30%.